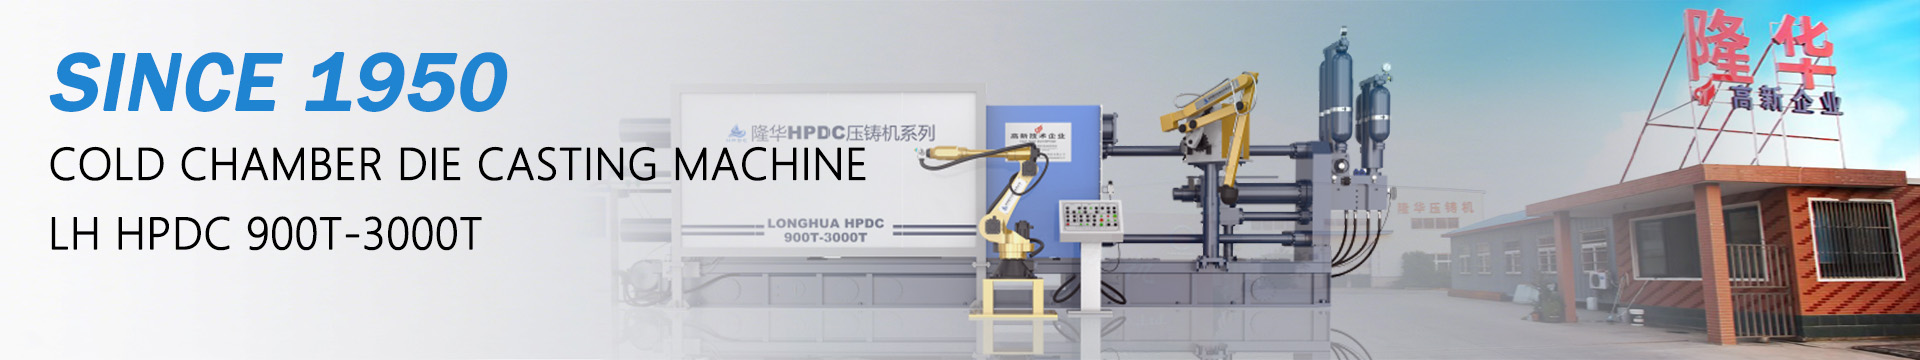
Высокопроизводительныймашина для литья под давлениемЭто основное оборудование для массового производства прецизионных деталей из металлических сплавов, включая изделия из цинкового сплава, кухонную утварь, фурнитуру и промышленные компоненты. Независимо от того, используете ли вы...горячая камера литье под давлениеммашинадля сплавов с низкой температурой плавления илимашина для литья под давлением в холодной камереВ случае сплавов алюминия, магния и меди стандартизированная ежедневная эксплуатация и профессиональное техническое обслуживание напрямую определяют стабильность работы оборудования, качество литья и срок службы.
Многие поломки заводского оборудования, бракованная продукция и неожиданные простои возникают из-за нестандартной эксплуатации и пренебрежения ежедневным техническим обслуживанием. В этом руководстве систематически изложены правильные процедуры эксплуатации, заменяемые запасные части для машин литья под давлением и меры предосторожности при длительном техническом обслуживании в камерах горячего и холодного литья под давлением, что помогает заводам снизить затраты и максимально повысить эффективность оборудования.
Стандартная ежедневная эксплуатация: машина для литья под давлением в горячей и холодной камерах.
Литейные машины с горячей и холодной камерами значительно различаются по конструкции и используемым материалам, поэтому их стандартные рабочие параметры независимы. Строгое соблюдение стандартизированных операций позволяет избежать 80% распространенных дефектов литья и механических неисправностей.
1. Стандартная инструкция по эксплуатации машины для литья под давлением в горячей камере
Онмашина для литья под давлением в горячей камереВ основном используется для литья цинковых сплавов, свинца и олова (Zamak), отличается интегрированной конструкцией плавильной и инжекционной камер, простотой в эксплуатации и высокой эффективностью. В повседневной работе основное внимание уделяется контролю температуры и защите системы впрыска.
• Предпроизводственная проверкаПроверьте температуру тигля, плавность хода гибких трубок и целостность сопла; убедитесь в нормальном уровне масла в гидравлической системе, циркуляции охлаждающей воды и работе предохранительных устройств; удалите остатки шлака и обломков сплава с поверхности машины и полости формы.
• Отладка параметровПредварительно нагрейте форму до заданной технологической температуры, отрегулируйте давление впрыска, давление выдержки и время цикла в соответствии со спецификациями продукта; избегайте перегрева или недостаточной температуры, которые вызывают образование пузырей, деформацию или неполное заполнение отливок.
• Производственная операцияПеред началом серийного производства необходимо провести испытания без нагрузки, включающие открытие, закрытие и выталкивание материала из формы; поддерживать стабильный уровень жидкого сплава во время непрерывной работы и регулярно очищать сопла от засоров, чтобы предотвратить утечку и разбрызгивание материала.
• Постпроизводственная отделкаСначала прекратите подачу, затем продолжайте работу в режиме холостого хода в течение 5-10 минут для охлаждения системы впрыска; очистите остатки сплава в патрубке и сопле, выключите систему нагрева после того, как температура снизится, и поддерживайте чистоту и сухость в помещении, где находится машина.
2. Стандартная эксплуатация машины для литья под давлением в холодной камере.
машина для литья под давлением в холодной камереПодходит для высокотемпературных сплавов, таких как алюминиевые сплавы, магниевые сплавы и медные сплавы. Имеет раздельную конструкцию плавки и впрыска, рассчитана на более высокую нагрузку оборудования и более строгие требования к эксплуатации.
• Подготовка к производствуОсмотрите втулку пресс-формы, наконечник плунжера и шток впрыска на предмет износа и деформации; проверьте систему смазки, трубопровод охлаждающей воды и гидравлический контур на наличие утечек; проверьте гибкость зажима и выталкивания пресс-формы, чтобы исключить заклинивание.
• Технические характеристики подачи и впрыскивания: Расплавленный сплав вручную и количественно заливается в литьевую гильзу, при этом строго контролируется объем подачи во избежание перелива или недостатка материала; скорость и давление впрыска регулируются поэтапно для обеспечения равномерного заполнения полости формы и уменьшения пористости и усадочных дефектов отливки.
• Мониторинг в режиме реального времени во время производства.Следите за температурой гидравлического масла (температура длительной работы не должна превышать 55°C) и потоком охлаждающей воды; немедленно остановите машину для осмотра, если возникнут ненормальные шумы, вибрация или утечка масла.
• Очистка после производстваТщательно очистите остатки сплава и оксидной окалины в литьевой гильзе и полости формы; смажьте направляющие, стяжные стержни и детали трансмиссии; плотно закройте форму, чтобы предотвратить пылевую и влагоотводящую эрозию.
Срок службы и стабильность производствамашина для литья под давлениемЗависимость от стандартизированной работы и отлаженного технического обслуживания. Машина для литья под давлением в горячей камере ориентирована на защиту высокотемпературных компонентов и очистку сплавов в жидком состоянии, в то время как машина для литья под давлением в холодной камере ориентирована насистема впрыскаКонтроль износа и стабильность гидравлической системы. Своевременная замена изношенных запасных частей литейных машин и стандартизированное плановое техническое обслуживание позволяют эффективно снизить частоту отказов, повысить выход годной продукции и сэкономить производственные затраты.