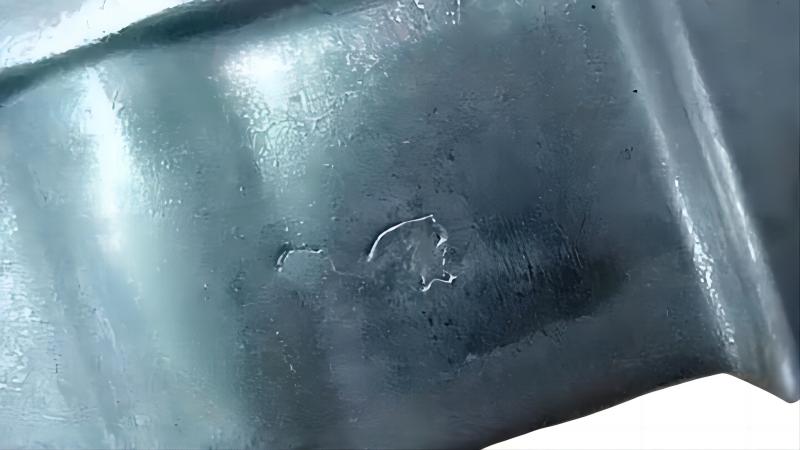
Недолив в литье под давлением относится к дефектам, вызванным затвердеванием жидкого металла в определенных частях или зонах из-за чрезмерной скорости охлаждения в этих частях или зонах при заполнении формы расплавом в процессе литья. Это влияет на герметичность, прочность и внешний вид детали. Ниже приведены некоторые распространенные причины возникновения недоливов в литье под давлением и соответствующие способы их устранения:
1. Проблемы с конструкцией пресс-формы:
Причина проблемы: Нерациональная конструкция пресс-формы, приводящая к неравномерной скорости охлаждения жидкого металла в процессе заполнения.
Решение: Оптимизировать конструкцию пресс-формы, добавить систему охлаждения, отрегулировать конструкцию формы для улучшения текучести жидкого металла в форме, обеспечить равномерное заполнение жидким металлом и избежать чрезмерной скорости охлаждения.
2. Неправильный контроль температуры жидкого металла:
Причина проблемы: Слишком высокая или слишком низкая температура жидкого металла может привести к неравномерной скорости охлаждения и образованию спаев (недоливов).
Решение: Строго контролировать температуру заливки жидкого металла, чтобы обеспечить заливку в подходящем температурном диапазоне и избежать чрезмерных температурных градиентов.
3. Проблемы с конструкцией литниковой системы:
Причина проблемы: Нерациональная конструкция литниковой системы. Если литниковый канал спроектирован или расположен неправильно, это может привести к образованию спая (недолива) жидкого металла в процессе заполнения.
Решение: Оптимизировать конструкцию литниковой системы, отрегулировать положение и форму литникового отверстия, увеличить литниковое отверстие или изменить направление заливки для улучшения потока и заполнения металлом.
4. Состав и затвердевание металлических сплавов:
Причина проблемы: Неоднородный состав металлического сплава или плохое затвердевание могут привести к неравномерному затвердеванию жидкого металла в процессе заполнения, образуя спай (недолив).
Решение: Оптимизировать формулу металлического сплава, усилить перемешивание и гомогенизацию жидкого металла, а также обеспечить надлежащее затвердевание и текучесть жидкого металла.
5. Неправильная эксплуатация:
Причина проблемы: Неправильный контроль со стороны оператора в процессе литья под давлением, например, чрезмерное давление, температура или скорость, также может привести к образованию спая (недолива) жидкого металла в процессе заполнения.
Решение: Обучить операторов, чтобы они понимали и правильно выполняли рабочие процедуры, строго контролировали параметры литья под давлением и избегали ошибок в работе.
Благодаря вышеуказанным мерам можно эффективно предотвратить и уменьшить количество проблем с недоливами в литье под давлением, а также повысить качество и надежность отливок.