Да, и это уже происходит на литейных заводах, а не только в научных статьях. Короткий ответ заключается в том, что искусственный интеллект в сочетании с данными датчиков в реальном времени и моделированием на основе физических принципов переводит литье под давлением из практики «сначала отливка, потом проверка» в нечто более близкое к «прогнозированию, корректировке, а затем отливке». Для отрасли, где один бракованный блок двигателя или конструкционная отливка могут свести на нет прибыль за всю смену, этот сдвиг имеет гораздо большее значение, чем предполагают большинство заголовков.
Настоящее узкое место — не алгоритм, а данные.
Каждыйлитейный цехСистема генерирует огромное количество данных: профили впрыска, температуры фильеры, давление вакуума, время работы распылителя. Проблема никогда не заключалась в сборе этих данных — проблема заключалась в их достаточно быстрой обработке. Циклы чрезвычайно короткие, и к тому времени, когда традиционный мониторинг обнаруживает аномалию, впрыск уже происходит в фильере. Поэтому недавние исследования сосредоточены на синхронизации данных от вакуумного блока, распылителя и профиля впрыска в единую систему. При совместном анализе выявляются закономерности, которые ни один отдельный датчик не смог бы обнаружить.
Где ИИ действительно приносит свои плоды
Особо выделяются два приложения:мониторинг процесса ипрогнозирование качестваМодели машинного обучения, обученные на исторических данных о литье, могут выявлять литье, отклоняющееся от характеристик «качественной детали», еще до вскрытия штампа, что дает операторам возможность скорректировать следующее литье, вместо того чтобы обнаруживать брак при рентгеновском контроле.
Второе направление — разработка сплавов. Исследователи используют вычислительную термодинамику для проектирования сплавов, которые выдерживают более высокое содержание переработанных материалов без потери пластичности. Конкретный пример — сплав Al-Mg-Si-Fe-Mn, разработанный в Национальной лаборатории Ок-Ридж для сплавов, содержащих до 100% автомобильного листового лома: прогнозирование фаз с помощью искусственного интеллекта помогло определить составы, избегающие образования охрупчивающих интерметаллидов, — гораздо быстрее, чем методом проб и ошибок.
Тихая революция: вакуум и реокастирование
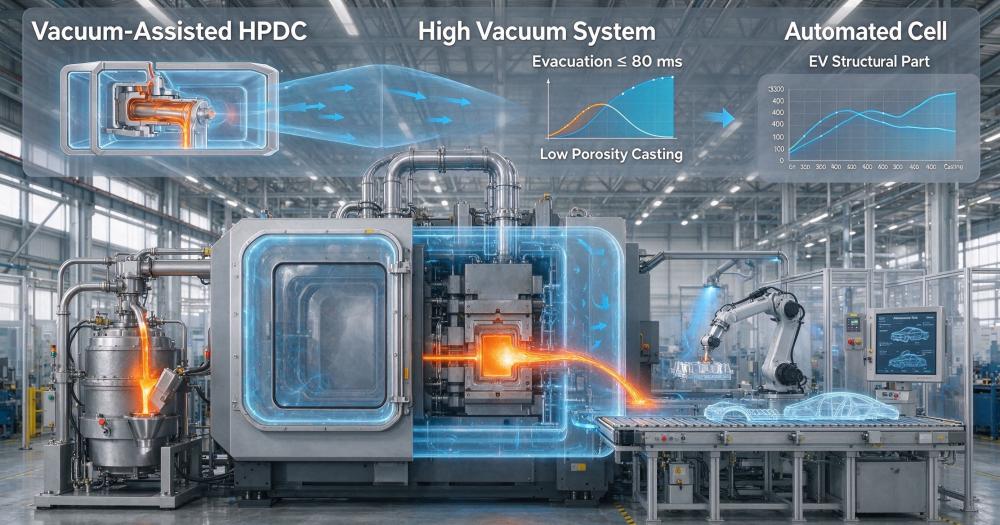
В то время как искусственный интеллект находится в центре внимания, две технологические процессы меняют возможности литья под давлением.Вакуумное литье под давлением Технология перешла из нишевой в практически стандартную для критически важных с точки зрения безопасности конструкций электромобилей: когда содержание пор снижается на 60–80%, алюминиевые детали могут подвергаться термообработке T6 и лазерной сварке без риска взрыва.
Реокастирование Ещё один проект, за которым стоит следить, — это HPDC. После нескольких лет на периферии он появился на EUROGUSS 2026 со своим собственным павильоном. Его цель — не замена крупносерийного HPDC, а функциональная интеграция: детали, требующие большей прочности или меньшей пористости, чем может обеспечить традиционный HPDC, без экономических затрат, связанных с созданием мегалитьевых ячеек.
Что это значит для производителей и покупателей оборудования?
При указании новогохолодильная камераТеперь вопрос сводится не только к тоннажу и скорости впрыска. Важно, сможет ли система управления обрабатывать данные со всей ячейки — вакуума, распылителя, температуры матрицы — без привлечения специальной команды специалистов по анализу данных. Ценность оборудования определяется его интеграцией, а не изоляцией. EUROGUSS 2026 это подтвердил: дискуссия перешла от вопроса «можем ли мы производить крупные отливки?» к вопросу «как интегрировать литье в производственную систему?». Следующее конкурентное преимущество будет заключаться не в увеличении размера пресса, а в его усовершенствовании.
Вопросы и ответы из отрасли
В1: Является ли использование ИИ в литье под давлением просто рекламным трюком?
Реальные примеры внедрения существуют, но они носят сфокусированный характер — в основном, это прогнозирование качества на уровне отдельных кадров. Полноценное управление с обратной связью с помощью ИИ остается редкостью, поскольку циклы слишком коротки для вмешательства человека, хотя автоматическая корректировка параметров между кадрами набирает обороты.
В2: Что является самым большим препятствием для вакуумного литья под давлением?
Стоимость оснастки. Для вакуумной обработки требуются модифицированные матрицы, герметичные системы выталкивания и точное регулирование фаз газораспределения. Экономически целесообразный вариант подходит для крупных деталей, выпускаемых в больших объемах, где термообрабатываемость и свариваемость оправдывают инвестиции.
В3: Почему реокастингу снова уделяется внимание?
Технология мегалитья решила проблему «больших деталей», но оставила пробелы в функциональной интеграции. Реолитье обеспечивает лучшую пластичность и меньшую пористость для таких деталей, как поворотные кулаки и несущие узлы, — без масштабных требований, предъявляемых к гигапрессовочной ячейке.
Вопрос 4:Действительно ли переработанный алюминий подходит для изготовления конструкционных отливок?
Исследования показывают, что да, при условии правильного подбора сплава. ORNL продемонстрировала, что сплав Al-Mg-Si-Fe-Mn, полученный из 100% смешанного листового лома, может соответствовать требованиям к структурным свойствам при контролируемом составе. Проблема заключается в сортировке и обеспечении однородности в промышленных масштабах, а не в металлургии.
В5: О чём мне следует спросить поставщика оборудования по поводу интеграции данных?
Спросите, может ли система управления синхронизировать данные от вакуумного блока, распылителя и контроллера температуры фильеры в режиме реального времени, а не просто регистрировать их по отдельности. Ценность ИИ полностью зависит от того, отражают ли данные всю ячейку или только конец процесса впрыска.