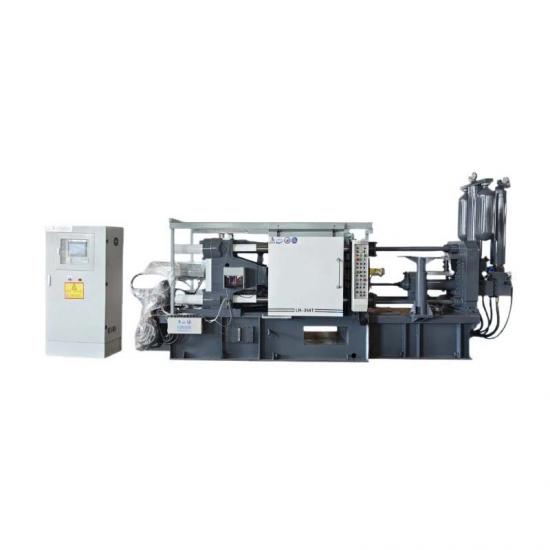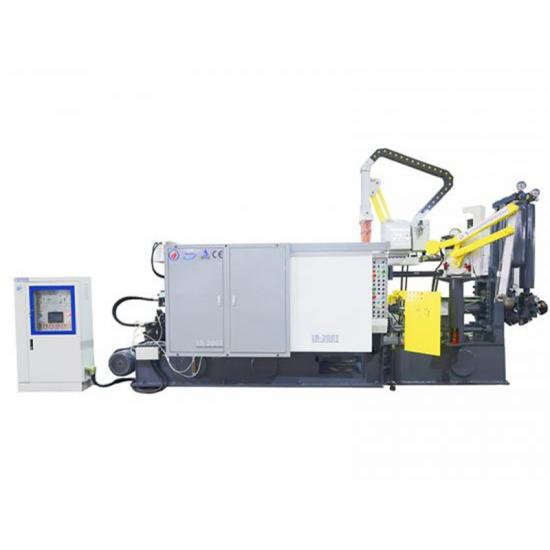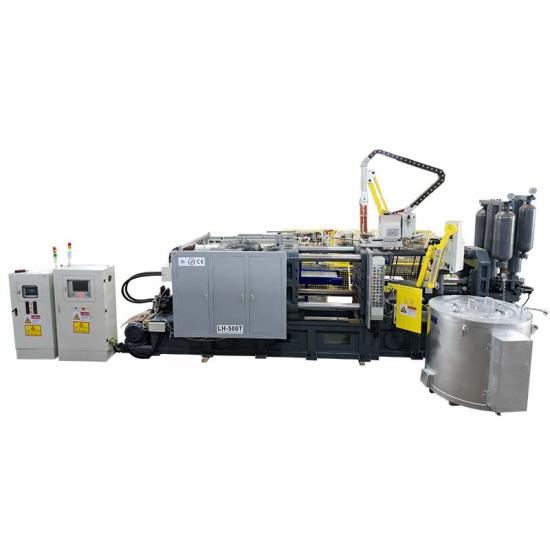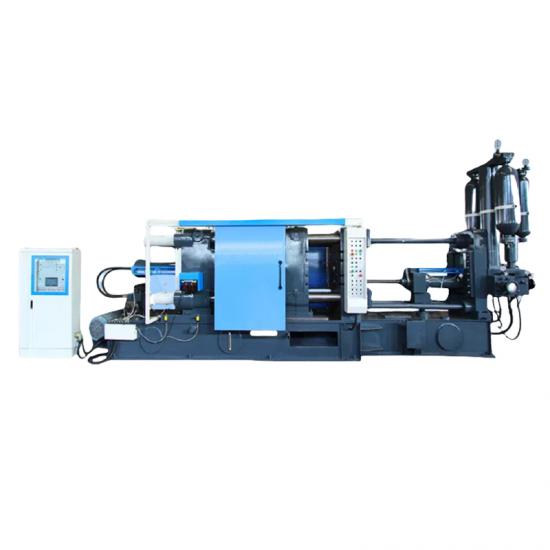
Компания Bengbu Longhua Die‑Casting Machine Co., Ltd. выпустила ключевое техническое руководство по часто упускаемым из виду неисправностям во время производства с использованием горизонтальной машины литья под давлением с холодной камерой прессования, помогая операторам литейных цехов избежать дорогостоящих простоев и преждевременного повреждения основного оборудования для литья под давлением. Неправильное соединение, перекос и недостаточное ежедневное техническое обслуживание являются основными скрытыми рисками, которые сокращают срок службы компонентов крупнотоннажных машин литья под давлением.
Многие поломки в цехах возникают из-за плохой подгонки узлов, связанных с впрыском; ситуация выглядит следующим образом:
1. Шток плунжера впрыска, шток впрыска и отверстие камеры прессования должны оставаться строго соосными при отсутствии люфтов в соединениях.
2. Операторам необходимо регулярно заменять демпферные блоки, поддерживать плотность соединения выталкивающего штока, обеспечивать беспрепятственную подачу охлаждающей воды и полностью смазывать головку впрыска.
3. Во время работы запрещается использовать погнутые выталкивающие штоки или перекошенные головки впрыска и камеры прессования.
Тысячи повторяющихся ударных нагрузок при впрыске постепенно сжимают длину демпферного блока, создавая зазоры в разъемном зажимном соединении. Работа при нарушении соосности приводит к ряду типичных дефектов:
1. частый изгиб и поломка выталкивающих штоков;
2. заклинивание головок впрыска с коротким сроком службы;
3. односторонний износ головки впрыска;
4. износ камеры прессования и литниковой втулки;
5. разбрызгивание алюминия;
6. значительный облой на литниках;
7. нестабильное качество литья;
Большинство технических специалистов ошибочно принимают эти симптомы за низкое качество головки впрыска.
Longhua предлагает два простых метода проверки на месте для оборудования для литья под давлением. Операторы могут измерить окружной зазор между штоком впрыска и камерой прессования после ручного впрыска, при этом отклонение центра в 0,2 мм устанавливается в качестве предельного допуска. Повторное переключение между впрыском и средним положением позволяет обнаружить вертикальное биение, которое сигнализирует о деформации штока. Как только возникает перекос, заводы должны заменить поврежденные детали, отрегулировать зазоры демпферных блоков в пределах 0,1 мм и проводить 24-часовые плановые выборочные проверки зажимных винтов и соединений. Различные конструкции соединений, включая плавающие подковообразные соединители, широко используемые на отечественных машинах литья под давлением, требуют усиленного ежедневного технического обслуживания для обеспечения стабильного долгосрочного производства.