сделать запрос
Language : русский

русский

  • Управление машинами для литья под давлением
    2020-03-16

    Управление машинами для литья под давлением

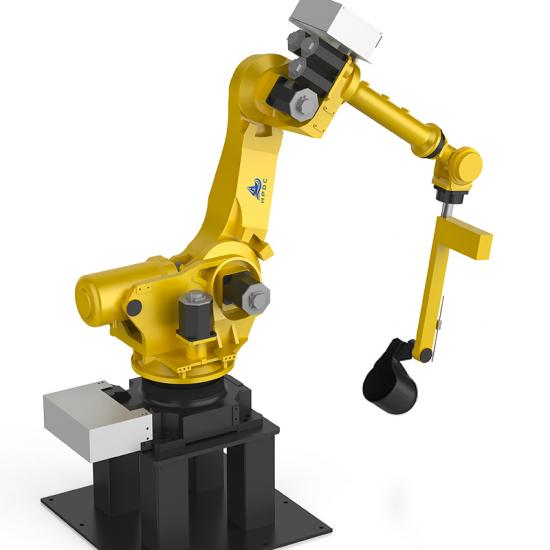
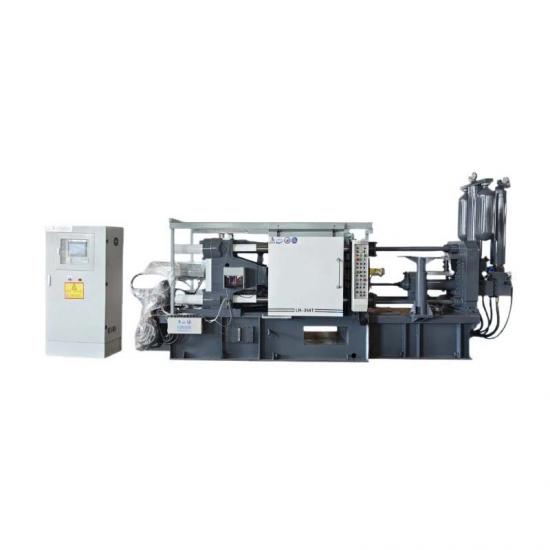
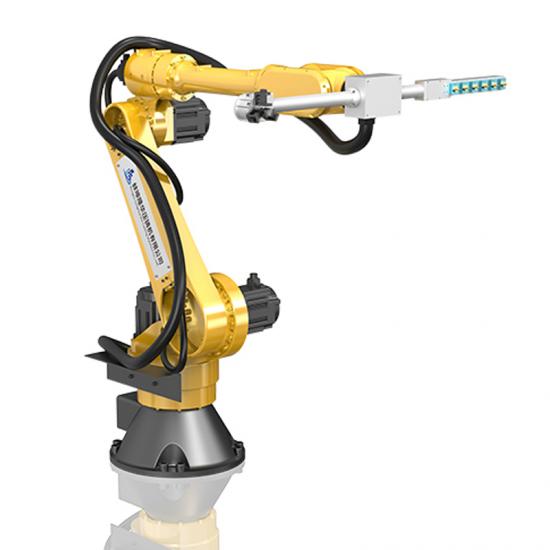
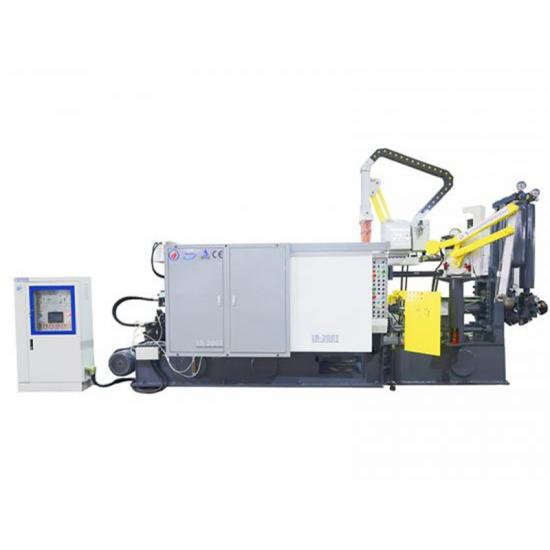
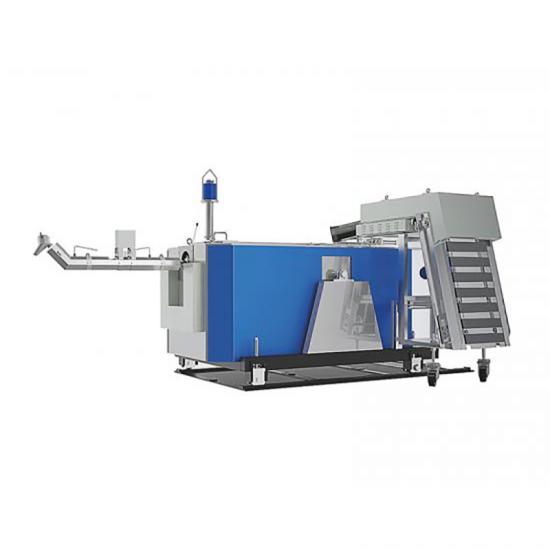
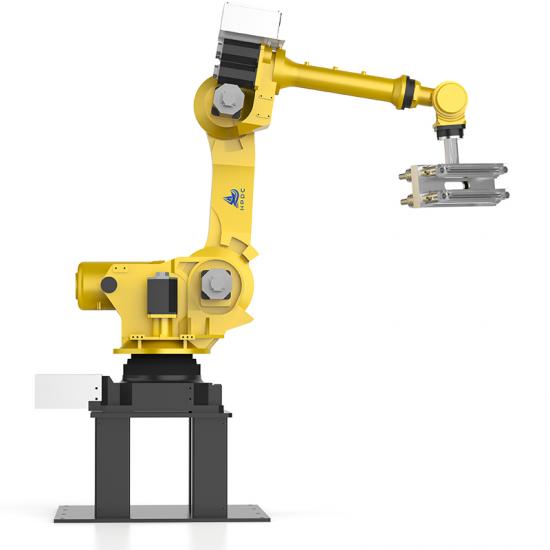
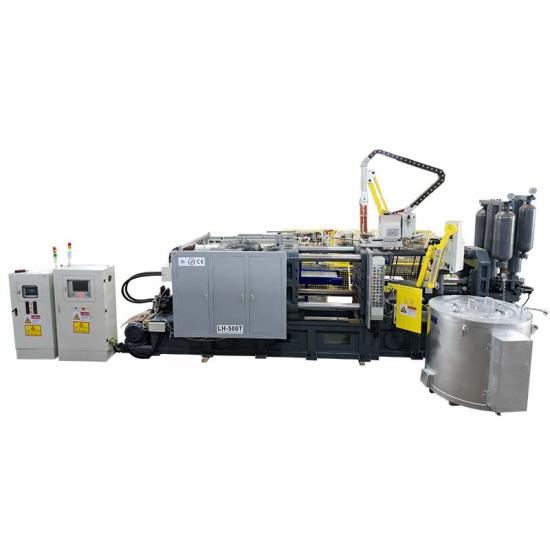
    Компания Bengbu LongHua Die Casting Machine Co., Ltd. выпустила профессиональное руководство по управлению производственным процессом, ориентированное на научный подход.машина для литья под давлениемзакупки, отбор исполнителей иинтеллектуальный литейный островстроительство, призванное помочь мировым производителям стабилизировать качество литья и снизить производственные затраты. В литье под давлением оборудование является ключевым фактором, определяющим выход годной продукции и ее стабильность. Высокопроизводительное оборудованиемашина для литья под давлениемслужит основополагающей гарантией качества высокоточных отливок. Компания Longhua делает акцент на стандартизированной логике отбора как для новых заводов, так и для предприятий, расширяющих свои мощности. Новые производители должны отбиратьоборудование для литья под давлениемИсходя из прогнозируемой площади производства и стандартов качества, опытные производители должны учитывать долгосрочное развитие, а не просто соответствовать текущим заказам. Временно необходимы крупнотоннажные поставки.машина для литья под давлениемДоступна конфигурация для гибкого массового производства, с возможностью индивидуальной настройки для стабильного серийного производства с целью снижения затрат на закупку. Разумный подбор параметров имеет решающее значение для стабильной работы. Производство алюминиевых сплавов адаптируется к стандартной скорости впрыска ниже 8,0 м/с, в то время как для литья магниевых сплавов требуется скорость впрыска выше 6,0 м/с. Гидравлическая, охлаждающая и электрическая системы определяют общую производительность.машина для литья под давлениемстабильность. Компания Longhua также решает распространенную проблему обратного хода гидравлического стержня при извлечении заготовки, модернизируя гидравлическую систему с помощью регулирующего обратного клапана, что эффективно предотвращает брак заготовки. В процессе работы литейной машины часть гидравлических форм для вытягивания стержней может быть отведена назад. Иногда размер отведённой части превышает допустимый диапазон для изделия, что приводит к браку. Проблема отвода назад из процесса литья под давлением давно беспокоит производителей пресс-форм. В условиях роста затрат на рабочую силуинтеллектуальный литейный островСтало распространенным решением для модернизации в отрасли. Оно интегрирует в себя основной компонент.машина для литья под давлениемБлагодаря автоматизированному периферийному оборудованию, включая автоматические разливочные машины, сервоприводные распылители, обрезные машины и роботы для литья под давлением, обеспечивается беспилотное, стабильное и высокоэффективное автоматизированное производство. Заводы могут настраивать оборудование по своему усмотрению.интеллектуальный литейный островРешения, разработанные с учетом условий объекта, бюджета и добавленной стоимости продукции. Компания Longhua будет постоянно обновлять руководства по приемке и техническому обслуживанию оборудования для литья под давлением, чтобы оказыва...
    прочитайте больше
  • понимание процесса литья под давлением
    March 13,2020.

    понимание процесса литья под давлением

    В современной технологии производства литье под давлением является очень распространенной формой производства. обычные литье под давлением - литье из алюминиевого сплава и литье из цинкового сплава. Cегодня, технология Longhua Кратко представим принцип литья под давлением: литье под давлением : (литье под давлением) - это быстрое вдавливание жидкого или полужидкого сплава в полость формы под высоким давлением и отверждение под давлением для получения отливки; 1. впрыскивают металл, сначала закрывают полость формы, и вводят металлическую жидкость во впускное отверстие формы через отверстие для впрыска в камере давления; 2. Литье под давлением продвигается вперед, и металлическая жидкость вдавливается в полость пресс-формы; 3. вынуть кастинг. после затвердевания отливки механизм вытягивания сердечника одновременно вытягивает сердечники с обеих сторон полости. замечания: 1. полость литейной формы изготовлена ​​из специальной легированной инструментальной стали (например, 3cr2w8v2), то есть из литейной стали; 2. полость должна поддерживаться при 120-280 ° С во время литья под давлением (в зависимости от конкретного материала для литья под давлением); 3. технические характеристики машины для литья под давлением обычно выражаются величиной зажимного усилия; конечно, еще есть много знаний, вовлеченных в процесс литья под давлением. невозможно понять все в маленькой статье. на этот раз я просто дал всем знать процесс литья под давлением. Я надеюсь, что вы можете уделять больше внимания машина для литья под давлением и принесу вам больше информации.
    прочитайте больше
  • процесс сборки жидкого азота
    March 11,2020.

    процесс сборки жидкого азота

    Longhua использует уникальный в мире процесс сборки конструкции сборки машины для литья под давлением с жидким азотом (минус -196 ℃) (тепловое расширение и сжатие), что может полностью гарантировать, что конструкция сборки машины для литья под давлением имеет нулевую частоту отказов при производстве. жидкий азот: жидкий азот. он инертен, бесцветен, не имеет запаха, не вызывает коррозии, не горюч и чрезвычайно низок при температуре. азот составляет большую часть атмосферы (78,03% по объему и 75,5% по массе). азот неактивен и не поддерживает горение. обморожение, вызванное большим количеством эндотермического контакта во время испарения. при нормальном давлении температура жидкого азота составляет -196 ° С; 1 кубический метр жидкого азота может расшириться до 696 кубических метров чистого газообразного азота при температуре 21 ° C. жидкий азот представляет собой бесцветную жидкость без запаха и газа, которая холодна при высоком давлении. жидкий азот (часто обозначаемый как ln2) представляет собой жидкую форму азота, образующуюся при низких температурах. температура кипения азота составляет -196 ° С. если температура ниже нормального атмосферного давления, образуется жидкий азот; при повышенном давлении жидкий азот может быть получен при более высокой температуре. в промышленности жидкий азот получают путем фракционной перегонки воздуха. после того, как воздух очищен, он сжижается в герметичной и охлажденной среде и разделяется различными точками кипения компонентов в воздухе. азот (78,09% объема воздуха) был сначала выщелочен (а не сжижен), затем 0,93% редкого газа в воздухе и, наконец, 20,95% кислорода. нет никаких проблем с непосредственным контактом кожи человека с жидким азотом, он обморожится и станет необратимым спустя более 2 секунд....
    прочитайте больше
  • пористость и пузырьки в анализе дефектов литого алюминиевого сплава
    March 10,2020.

    пористость и пузырьки в анализе дефектов литого алюминиевого сплава

    при литье под давлением будут некоторые дефекты. Cегодня, машина для литья под давлением Мы проведем анализ причин и решений дефектов, а также посмотрим. анализ пористости и пузырей дефектов литого алюминиевого сплава Характеристика дефектов: поры в стенке трех отливок, как правило, круглые или овальные, с гладкими поверхностями, как правило, блестящими оксидными чешуйками и иногда маслянисто-желтыми. поверхностные поры и пузырьки воздуха могут быть обнаружены пескоструйной обработкой, внутренние поры могут быть обнаружены с помощью рентгеновской флюороскопии или механической обработки. на рентгеновской пленке пузырьки воздуха выглядят черными. вызвать: 1. литейный сплав не является стабильным и участвует в газе 2. тип (основной) песок, смешанный с органическими примесями (такими как угольная пыль, корнеплоды, конский навоз и т. Д.) 3. плохая вентиляция пресс-форм и стержней 4. усадка на поверхности холодного железа 5. Разработка системы разливки для анализа дефектов из нелегированного алюминиевого сплава. метод профилактики: 1. правильно контролировать скорость разлива и избегать попадания газа. 2. песок формы (ядра) не должен смешиваться с органическими примесями, чтобы уменьшить количество газа, выделяемого материалом для моделирования. 3. улучшение вентиляционной способности (керна) песка 4. правильный выбор и обработка холодного железа 5. Улучшенная конструкция системы розлива Особенности дефектов: усадка алюминиевых отливок, как правило, происходит в толстых частях корня стояка рядом с внутренней направляющей, в толщине стенки и тонких стенках с большими плоскостями. в отлитом состоянии перелом серый, а светло-желтый - серовато-белый или желтоватый или серовато-черный после термической обработки. на рентгеновской пленке она облачна и сильно нитевидна, что можно обнаружить с помощью рентгеновских лучей, низкофлуоресцентного разрушения и других методов контроля. вызвать: 1. плохой питательный эффект стояка 2. слишком большое содержание газа в заряде 3. перегрев возле розлива 4. чрезмерная влажность в песчаной форме, ядро ​​не высушено 5. грубые зерна сплава 6. отливка не правильно расположена в форме 7. температура заливки слишком высокая, а скорость заливки слишком высокая предупреждение: 1. заправка металлической жидкости из стояка для улучшения конструкции стояка 2. заряд должен быть чистым и не вызывать коррозию. 3. стояк устанавливается на усадку отливки, и холодный утюг или комбинация холодного утюга и стояка помещается 4. контролировать влажность песка и сушки ядра 5. принять меры для очистки гранул 6. улучшить положение разливки в кристаллизаторе и снизить температуру разливки и скорость разливки. Дефектные характеристики: 1. литье трещины. развивается вдоль границы зерна, часто сопровождается сегрегацией. это трещина, образованная при более высоких температурах. склонны появляться сплавы с большей объемной усадкой и более сложными формами 2. термическая обработка трещины: вызвано перегревом или перегревом термообработки. часто сплавы...
    прочитайте больше
  • хорошие новости: поздравляем компанию литья под давлением Bengbu Longhua Co., Ltd. снова успешно прошел международную инспекцию полевых испытаний sgs
    March 6,2020.

    хорошие новости: поздравляем компанию литья под давлением Bengbu Longhua Co., Ltd. снова успешно прошел международную инспекцию полевых испытаний sgs

    2020 год - это еще один новый год, и машинное оборудование литья под давлением bengbu longhua, ltd , также отправился в новое путешествие. В начале нового года Bengbu Longhua получил хорошие новости - благодаря профессиональной команде, сильной технической силе, постоянным инновациям и научному управлению бизнесом, машина для литья под давлением Bengbu Longhua снова успешно прошла международную инспекцию SGS.
    прочитайте больше
  • способ обработки поверхности литого алюминиевого сплава
    March 4,2020.

    способ обработки поверхности литого алюминиевого сплава

    мы все знаем, что состав литой алюминий отличается от профиля алюминиевого профиля. следовательно, методы обработки поверхности из литого алюминиевого сплава и профильного алюминия также будут различными, что часто приводит к затруднению определения метода обработки поверхности из литого алюминиевого сплава или невозможно определить непосредственно сегодня, Bengbu Longhua машина для литья под давлением познакомит каждого с методами обработки поверхности из алюминиевого сплава, надеясь вдохновить каждого. Есть много видов обработки поверхности для литья алюминия под давлением. Какой технологический метод используется для обработки литого под давлением алюминиевого сплава, зависит от требований к качеству продукта. В настоящее время существуют более распространенные методы обработки поверхности: 1, если для качества поверхности требуется цвет металла из алюминиевого сплава, вы можете использовать процесс полировки или пассивации антикоррозионной защиты; 2, если поверхность не требует истинного цвета металла из алюминиевого сплава, можно использовать процесс очистки или пассивации антикоррозионной защиты; 3, если поверхность нуждается в различных цветах декоративного эффекта, ее можно обработать путем очистки, пассивации, окраски или электрофореза; 4, если поверхность должна быть защищена металлизацией, можно использовать чистку и покрытие; 5, если продукт требует высокой коррозионной стойкости, вы можете использовать очистку, активацию, пассивацию или пассивацию с последующей герметизацией и распылением; 6. В настоящее время в промышленности алюминия литье под давлением обработка, металл проводящая окислительная обработка также используется. Теперь, в основном используя вышеупомянутые шесть методов обработки поверхности из алюминиевого литья под давлением, я считаю, что с развитием технологии будет все больше и больше методов обработки поверхности из алюминиевого литья под давлением....
    прочитайте больше
  • Особенности процесса литья под давлением цинковых сплавов
    March 1,2020.

    Особенности процесса литья под давлением цинковых сплавов

    Цинковый сплавв литье под давлениеме— это особый процесс изготовления пресс-форм. Большинство производителей пресс-форм на внутреннем рынке сегодня используют эту технологию производства, особенно в дельте Жемчужной реки в прибрежных районах и в Вэньчжоу в провинции Чжэцзян. Характеристики изделий, изготовленных с помощью этого процесса, выше, чем у изделий, изготовленных с использованием традиционных методов производства. По сравнению с традиционным производственным процессом, процесс литья цинкового сплава под давлением имеет множество преимуществ и характеристик. Каковы конкретные преимущества и показатели этого процесса литья цинкового сплава под давлением? Далее Bengbu Longhua машина для литья под давлением подробно расскажет об этом пользователю. 1. Технология производства процесса литья цинкового сплава под давлением: Литье цинкового сплава под давлением — это, по сути, заполнение полости литейной формы жидким или полутвердым металлическим материалом с очень высокой скоростью под воздействием высокого давления, а также при относительно большом давлении. Ниже приведено его формование. После охлаждения и затвердевания можно получить отформованное изделие. В процессе производства требуется очень большое давление. И по сравнению с традиционным методом обработки, который требует только машину для литья под давлением, процесс литья цинкового сплава под давлением требует сочетания трех типов пресс-форм и достаточно отработанного процесса литья под давлением для получения качественного изделия. 2. Характеристики процесса литья цинкового сплава под давлением: Удельный вес изделия, изготовленного методом литья цинкового сплава под давлением, относительно велик, оно обладает лучшей текстурой и большим весом. Прочность изделий, полученных этим способом, намного выше, чем при литье пластмасс под давлением. Процесс литья цинкового сплава под давлением обладает превосходными литейными характеристиками. Кроме того, этот метод позволяет производить более сложные и тонкостенные изделия, которые невозможно изготовить традиционными способами, а поверхность такого изделия очень гладкая и не шероховатая. Пресс-форма, изготовленная методом литья цинкового сплава под давлением, также может подвергаться дополнительной поверхностной обработке, например, гальванизации и окраске. Технология литья цинкового сплава под давлением используется для изготовления пресс-форм. Ее производственная эффективность очень высока, а срок службы пресс-формы намного дольше. Она может выдержать до 10 000 циклов литья. Процесс литья цинкового сплава под давлением обеспечивает очень хороший эффект производства изделий. Изделия, произведенные по этой технологии, обладают очень хорошими механическими свойствами при комнатной температуре, то есть при длительном использовании не возникает перегрева. Кроме того, они обладают очень хорошей износостойкостью и не подвержены быстрому износу. Температура плавления изделия, изготовленного методом литья цинкового сплава под давлением, относительно н...
    прочитайте больше
  • пять характеристик отливок из алюминиевого сплава
    February 26,2020.

    пять характеристик отливок из алюминиевого сплава

    литье из алюминиевого сплава долгое время непрерывно развивался. Китайская индустрия литья под давлением из алюминиевого сплава произвела удивительное развитие и превратилась в развивающуюся отрасль. В настоящее время этот процесс стал одним из наиболее широко используемых процессов в процессе формования алюминиевых сплавов в автомобильной промышленности. Продукты для литья под давлением из алюминиевого сплава в основном используются в электронике, автомобилях, двигателях, бытовой технике и некоторых отраслях связи. некоторые высокопроизводительные, высокоточные, высокопрочные высококачественные изделия из алюминиевого сплава также используются в относительно требовательных отраслях, таких как большие самолеты и корабли. , основное использование все еще на некоторых частях оборудования. Алюминиевый сплав имеет широкий спектр применения, хорошую литейную форму, высокую точность размеров отливок, хорошую шероховатость поверхности, хорошую стабильность литья, высокую производительность, высокую степень использования металла, простоту в сохранении производства, а также высокую прочность и твердость поверхности отливок. пять характеристик. 1, долговечность алюминий обладает высокой устойчивостью и устойчивостью к окислению, а отливки из алюминиевого сплава не ржавеют и не подвержены коррозии; поверхность покрыта электростатическим порошковым и фторуглеродным покрытиями, и различные крупные декоративные изделия для внутренних и наружных работ можно хранить в течение длительного времени без изменения цвета. 2. пластичность алюминий обладает хорошей пластичностью, что удобно для различных модельных конструкций. Он обладает прочностью, может использоваться многократно и имеет более широкий спектр применения. 3. безопасность после различных строгих испытаний устойчивость алюминиевых изделий к землетрясению, давлению ветра и атмосферным воздействиям гарантируется. уникальный метод литья из алюминиевого сплава облегчает производимую работу, снижает нагрузку на транспортные и строительные работы и снижает опасность. 4. креативность мотивы разработаны профессиональными дизайнерами, чтобы вести мировую тенденцию. в соответствии с предпочтениями владельца можно создать отдельное украшение для создания эксклюзивных домашних привилегий. 5. легкий вес Алюминий легкий вес, что делает установку и обслуживание более удобным. машина для литья под давлением бэнбу лунхуа, ООО , специализируется на производстве прецизионных алюминиевых автозапчастей 38 лет. это ключевое высокотехнологичное предприятие национального факельного плана....
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт