сделать запрос
Language : русский

русский

  • Литье под низким давлением
    2020-05-18

    Литье под низким давлением

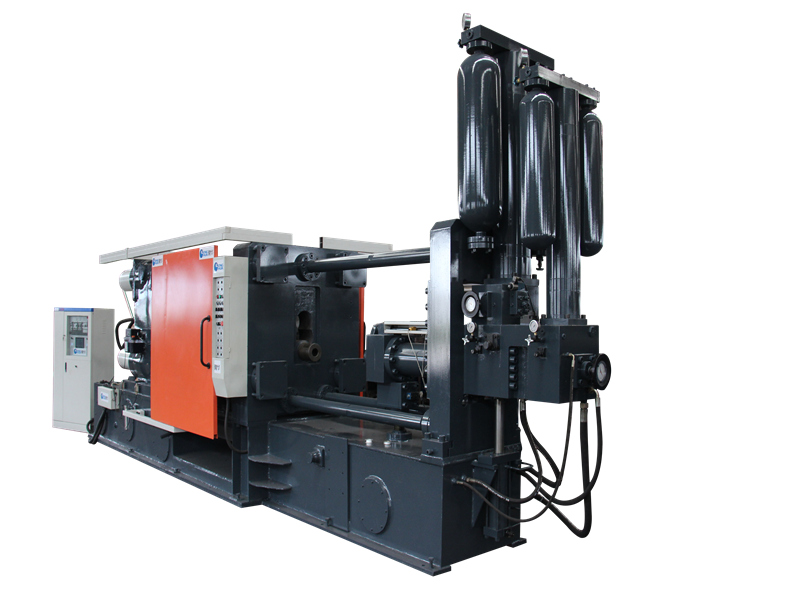
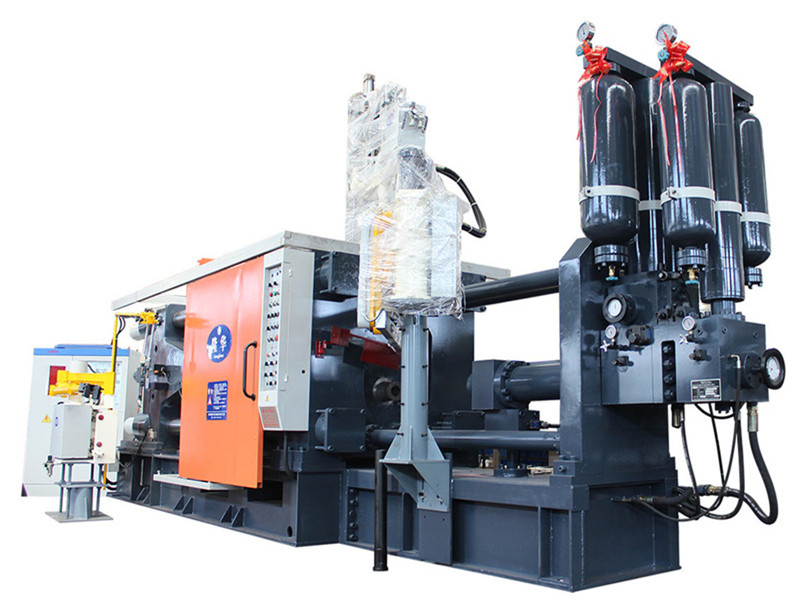
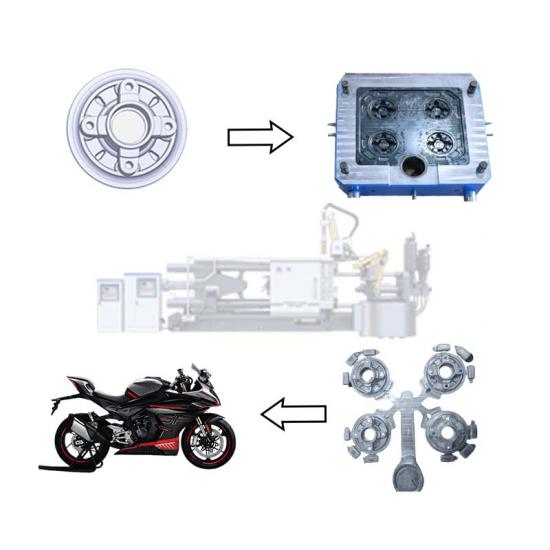
    Литье под низким давлениемЭто зрелый и эффективный процесс формования металла. Он заключается в размещении литейной формы над герметичной плавильной печью, заполненной расплавленным сплавом. Путем подачи сжатого воздуха на поверхности расплавленного металла создается стабильное низкое давление 500-2500 мбар. Жидкий металл плавно поднимается по стояку, заполняя полость формы, и затвердевает под контролируемым давлением. По сравнению с традиционным литьем под высоким давлением и гравитационным литьем, эта технология отличается стабильным заполнением, плотной структурой отливки и сверхвысоким коэффициентом использования материала, что делает ее предпочтительным процессом для производства высокоточных и высоконадежных деталей из цветных сплавов. Благодаря значительным техническим преимуществам, решение Longhua для литья под низким давлением обеспечивает комплексное повышение чистоты продукции, улучшение характеристик формования и повышение эффективности производства. В процессе используется чистый расплавленный металл нижнего слоя для заполнения, что эффективно предотвращает дефекты в виде шлаковых включений и повышает чистоту отливки. Регулируемая кривая давления обеспечивает стабильное заполнение жидким металлом, устраняя турбулентность, удары и разбрызгивание, а также значительно снижая образование окислительного шлака. При заполнении и затвердевании под давлением расплавленный металл приобретает лучшую текучесть, обеспечивая точное формование тонкостенных, сложных и крупногабаритных отливок с гладкой поверхностью и четкими контурами. С точки зрения себестоимости производства и автоматизации, литье под низким давлением в большинстве случаев не требует использования стояка, при этом коэффициент извлечения металла превышает 70%. Неконденсированный жидкий сплав в стояке может быть переработан и использован повторно, что значительно снижает затраты на сырье. Благодаря простоте эксплуатации и отличным условиям работы, этот процесс хорошо совместим с механизацией и интеллектуальной трансформацией, поддерживая автоматизированные производственные линии с одним оператором и несколькими станками, а также беспилотные автоматизированные линии, отвечающие потребностям современных заводов в высокоэффективном и экономичном производстве. Процесс литья под низким давлением, обладающий широкими возможностями адаптации, подходит для распространенных цветных сплавов, включаяалюминиевый сплав, магниевый сплав и медный сплави поддерживает различные типы форм, такие как песчаные, металлические, графитовые и гипсовые формы. Он охватывает полный спектр высокотехнологичных производственных сценариев, включая ступицы колес автомобилей и мотоциклов, блоки цилиндров, головки цилиндров, корпуса коробок передач, детали рулевого управления шасси, корпуса турбокомпрессоров, компоненты из магниево-алюминиевых сплавов для аэрокосмической отрасли, конструкционные детали высокоскоростных железных дорог, комплектующие для электрооборудования, сантехнику и промышленные отливки нестанда...
    прочитайте больше
  • типичный цифровой промышленный анализ, реальные материалы для литья под давлением
    May 12,2020.

    типичный цифровой промышленный анализ, реальные материалы для литья под давлением

    литье под давлением , также известная как литье под высоким давлением, представляет собой технологию формирования почти чистой сетки, которая широко используется в авто мотив , aerospa в.п. , а также электроника отрасли в последние годы. во время процесса литья под давлением расплавленный металл (обычно легкий сплав) заполняет полость под высоким давлением и высокой скоростью под действием пуансона и быстро охлаждается, чтобы сформировать окончательное литье. литье под давлением, как правило, делится на литье в холодную камеру и литье под давлением в горячей камере. Литье в холодную камеру в основном используется для производства крупных деталей, таких как автомобильные детали и детали охлаждения базовой станции связи. литье в горячие камеры широко используется при производстве небольших электронных изделий или изделий 3c. процесс, такой как USB-разъем, ноутбук оболочки и т. д. 1. литье под давлением имеет хорошую основу для автоматизации по сравнению с обычным процессом литья, литье под давлением характеризуется высокой скоростью и высоким давлением. производимые продукты, как правило, представляют собой тонкостенные детали из легких сплавов, но технология литья под давлением также используется при производстве роторов из чистой меди. В отличие от алюминиевые и магниевые сплавы Для чистой меди температура плавления очень высока, поэтому короткий срок службы матрицы при литье из чистой меди является большой проблемой. Среди всех технологий литья, литье под давлением имеет самую высокую степень автоматизации. современные компании, производящие литье под давлением, используют технологию островных автоматов для литья под давлением, которая в значительной степени интегрирует машины для литья под давлением (обычно десятки или даже сотни) для формирования полностью автоматизированного производственного процесса. в то же время, используя интеллектуальную фабричную технологию, контролируется процесс производства машины для литья под давлением, производительность и состояние каждой машины для литья под давлением отслеживаются в режиме реального времени, а процесс производства машины для литья под давлением регулируется во времени посредством измерение больших данных и обратная связь в реальном времени для обеспечения качества конечного продукта. контроль в реальном времени температуры литейной формы является простым примером: Если взять в качестве примера литье под давлением в холодной камере, в процессе производства из-за постоянного заполнения полости формы высокотемпературным жидким металлом температура формы продолжает увеличиваться. в это время, чтобы гарантировать, что температура формы не перегревается, для охлаждения формы обычно используется охлаждающая вода. если конструкция трубопровода охлаждающей воды является разумной, в общем, мы можем гарантировать, что температура кристаллизатора достигнет так называемого теплового баланса, контролируя температуру и расход охлаждающей воды. С этой точки зрения, мы можем разработать систему обратной связи ...
    прочитайте больше
  • Стратегии повышения качества литья под давлением
    2020-04-24

    Стратегии повышения качества литья под давлением

    Точное управление впрыском на низкой скорости — это ключевой фактор устранения дефектов литья и стабилизации качества продукции при литье под давлением производстве. Необоснованные настройки скорости для машины для литья под давлением на этапе низкой скорости легко приводят к захвату воздуха, турбулентности, неслитинам и плохому формованию, серьезно ограничивая выход годного и точность отливок из алюминиевых сплавов для традиционного оборудования для литья под давлением. В реальном производстве чрезмерная скорость впрыска на низкой скорости приводит к попаданию большого количества воздуха в полость формы и вызывает всплески алюминиевого расплава в прессовой камере, увеличивая содержание воздуха в жидкости и провоцируя появление пор и песчаных раковин. И наоборот, слишком низкая скорость приводит к дефектам непровара и неполному заполнению. Оптимальный диапазон низкой скорости строго контролируется в пределах 0,1–0,5 м/с с использованием равномерного или равномерно ускоренного впрыска для плавного перемещения расплавленного металла. Этот стабильный поток предотвращает турбулентность и растворение газа, способствует эффективному отводу воздуха из полости и фундаментально снижает количество дефектов литья. Традиционные формулы расчета низкой скорости имеют явные отклонения от фактических результатов заполнения. Производители в основном полагаются на ручной опыт и многократную отладку для настройки параметров, что приводит к нестабильности процесса машин для литья под давлением, огромным отходам при пробном производстве и длительным циклам НИОКР. Чтобы решить эту проблему отрасли, компания Bengbu Longhua Die Casting Machine Co., Ltd., обладающая 38-летним опытом производства, сотрудничает с Хэфэйскими институтами физических наук КАН для разработки модернизированной технологии производства. Оптимизированный интеллектуальный процесс Longhua идеально решает распространенные дефекты, такие как поры и песчаные раковины. Он стандартизирует параметры впрыска на низкой скорости, стабилизирует качество непрерывного производства машин для литья под давлением, значительно повышает точность и выход годного литья, а также предоставляет надежные и высокоэффективные решения по формованию для мировых производителей алюминиевого литья под давлением....
    прочитайте больше
  • Базовая структура и принцип работы компрессора природного газа
    March 27,2020.

    Базовая структура и принцип работы компрессора природного газа

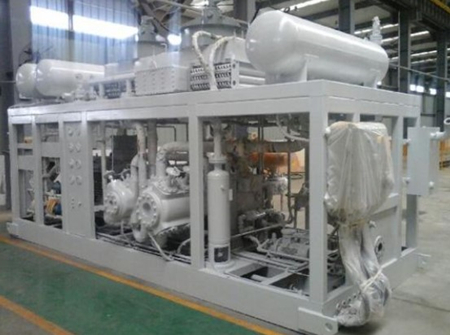
    Cегодня, технология Longhua поделится с вами основной структурой и принципом работы компрессоров природного газа. 1. базовая структура компрессоры природного газа поршневые поршневые компрессоры, которые в основном состоят из трех частей: движущийся механизм (коленчатый вал, подшипник, шатун, траверса, шкив или муфта и т. д.), рабочий механизм (цилиндр, поршень, клапан и т. д.) и корпус. Есть также три вспомогательные системы, а именно: система смазки, система охлаждения и система регулирования. механизм движения : включая коленчатый вал, шатун, поперечину, поршневой шток и т. д. механизм движения представляет собой механизм коленчатого рычага, который изменяет вращательное движение коленчатого вала в возвратно-поступательное движение поперечины. обычно приводная машина приводит в движение коленчатый вал через муфту или маховик (ременный шкив). коленчатый вал соединен с большим концом шатуна, а малый конец шатуна соединен с поперечиной. траверса ограничена предметным стеклом и может выполнять только возвратно-поступательное движение. рабочий механизм В том числе цилиндр, поршень, воздушный клапан и т. д. рабочий механизм является основным компонентом для реализации принципа работы компрессор , цилиндр, как правило, имеет форму бочки, и на обоих концах имеется несколько впускных и выпускных клапанов. корпус используется для поддержки и установки всего механизма перемещения и рабочего механизма, а также в качестве бака для смазочного масла. коленчатый вал опирается на корпус подшипником. слайд на корпусе поддерживает траверсу. цилиндры закреплены на двух плечах корпуса. , 2. принцип работы поршневой компрессор использует кривошипно-шатунный механизм для изменения вращательного движения привода в возвратно-поступательное движение поршня. цилиндр и поршень вместе образуют рабочую камеру для сжатия газа. поршень совершает возвратно-поступательное движение в цилиндре, чтобы позволить газу завершить забор воздуха в цилиндре. компрессия, выпуск и т. д. впускной и выпускной клапаны используются для управления газом, входящим и выходящим из цилиндра, и давление газа увеличивается во время процесса сжатия, тем самым достигая цели повышения давления газа....
    прочитайте больше
  • Общие сведения о разделительной смазке
    March 25,2020.

    Общие сведения о разделительной смазке

    Разделительный агент широко используется в производстве литья под давлением. Он является важной частью системы охлаждения пресс-форм. Он имеет важное значение в области литья металлов под давлением и вакуумного вспенивания листового металла, эффективно продлевая срок службы пресс-форм. Далее,Машина для литья под давлением ЛунхуаБудет представлена информация о концепции, характеристиках применения и использовании разделительного агента. Обзор агентов выпуска 1. Определение и роль разделительного агента Определение: Разделительный состав — это промежуточное покрытие, используемое на поверхностях двух объектов, которые легко склеиваются друг с другом. Задача: сформировать слой инертного покрытия между пресс-формой и самой пресс-формой, что облегчает извлечение изделия из пресс-формы, повышает износостойкость и устойчивость к царапинам, а также обеспечивает гладкость и чистоту поверхности отделяемого изделия. 2. Принцип действия разделительного агента Поскольку смазывающее вещество (разделительный агент) легко прилипает к металлической поверхности (поверхности пресс-формы), за счет адсорбции образуется статическая пленочная смазка, что снижает трение между полимером (пресс-формой) и технологическим оборудованием (пресс-формой), обеспечивает значительный разделительный эффект и улучшает качество поверхности пластиковых деталей. Классификация разделительных агентов 1. Классификация по способу добавления/применению: внутренний разделительный агент и внешний разделительный агент. Первый добавляется непосредственно в формуемый пластик; второй наносится на поверхность полости пресс-формы. 2. Классифицируются по химическому составу: неорганические, органические и полимерные. (1) Неорганический разделительный агент (2) Органический разделительный агент (3) Разделительный полимер 3. Классификация по функциям/применению: Извлечение металла из форм: литой алюминий (магний, цинк), литье, ковка и т. д.; а также резина, стекловолокно, пластик, полиуретан, бетон. 4. Классифицируются по форме: порошок, жидкость и эмульсия (может распыляться). 5. Классификация по сроку службы: обычный разделительный агент, полупостоянный разделительный агент. 6. Классификация по форме: разделительный агент на основе растворителя, разделительный агент на водной основе, разделительный агент без растворителя, порошковый разделительный агент, пастообразный разделительный агент. Применение разделительного агента Разделительные составы для форм используются в различных процессах формования, таких как формование железобетонных сборных деталей, изделий, стекловолокнистых армированных пластиков, литье металлов под давлением, полиуретановой пены и эластомеров, термопластов, полученных методом литья под давлением, вакуумно-вспененных листов и экструдированных профилей. Преимущества разделительного агента: 1. Способность к формованию (смазывающие свойства). При формировании однородной тонкой пленки и сложной формы размеры соблюдаются точно. 2. Хорошая непрерывность процесса извлечения из формы. ...
    прочитайте больше
  • Требования к эксплуатации машины для литья алюминиевых сплавов под давлением
    2020-03-23

    Требования к эксплуатации машины для литья алюминиевых сплавов под давлением

    Компания Bengbu Longhua Die Casting Machine Co., Ltd. выпустила стандартизированные технические условия эксплуатации длямашина для литья под давлением алюминиевых сплавовпредоставляя профессиональные и практические рекомендации предприятиям по стабилизации.литье под давлениемПовышение качества, снижение дефектов литья и достижение стандартизированного массового производства. Научно обоснованное управление производственными процессами является ключевым фактором для полного раскрытия потенциала высокоточной обработки.оборудование для литья под давлениеми повысить выход годной продукции при отливке изделий из алюминиевых сплавов. Строгий мониторинг всего процесса.литье под давлениемТехнологический процесс является основной гарантией стабильного качества продукции. Температура расплавленного алюминия в плавильной печи должна точно контролироваться в пределах ±3℃ для поддержания стабильной температуры перемешивания. Операторы должны регулировать температуру в режиме реального времени в соответствии с химическим составом каждой печи, стабильно контролируя скорость образования твердой фазы в пределах ±2%. Разумный контроль температуры формы обеспечивает плавное заполнение формы сплавом и упорядоченное затвердевание. Своевременная регулировкамашина для литья под давлениемОптимизация технологических параметров и регулярный контроль качества продукции позволяют эффективно предотвращать дефекты литья и стабилизировать общее качество продукции. Стандартизированная процедура распыления разделительного состава значительно снижает количество дефектов литья. Техники применяют дифференцированные стратегии распыления, нанося больше разделительного состава на труднодоступные для извлечения из формы участки и меньше — на легкодоступные. Послойное распыление сверху вниз удаляет остаточную воду из полости. Для участков, склонных к прилипанию к форме, эффективно предотвращается накопление воды путем распыления охлаждающего состава на коротком расстоянии с последующим формированием пленки на большом расстоянии. Последующая продувка воздухом удаляет остатки покрытия в глубоких полостях и труднодоступных местах, устраняя поры, холодные спайки и пузыри, вызванные испарением воды. Профессиональный предварительный нагрев пресс-формы обеспечивает защиту.литейные формыи оптимизирует производство. После нагрева пресс-формы до рабочей температуры машины, для предварительного нагрева используется от 5 до 10 циклов литья в жидком сплаве на низкой скорости, после чего происходит переход к формовке полужидкого сплава.литье под давлениемпараметры. Этот стандартизированный процесс эффективно предотвращает образование облоя и разбрызгивание материала, продлевая срок службы пресс-формы и обеспечивая стабильную, высокоэффективную работу.оборудование для литья под давлением....
    прочитайте больше
  • параметры процесса литья под давлением
    March 19,2020.

    параметры процесса литья под давлением

    1. Что такое удельное давление от выстрела к выстрелу и как его отрегулировать? Ответ: ударное давление - это давление на единицу площади металлической жидкости в камере давления. исходя из обеспечения качества продукции, используйте как можно более низкое удельное давление. удельное давление освещения литье под давлением как правило, меньше, чем 50mpa. чем больше толщина стенки изделия, тем выше требования к удельному давлению. чем сложнее структура продукта, тем выше требования к конкретному давлению. 2. что такое скорость выстрела и как отрегулировать скорость выстрела? ответ: скорость впрыска относится к скорости головки впрыска во время литья под давлением. он делится на медленную скорость впрыска и быструю скорость впрыска. вообще говоря, скорость впрыска относится к быстрой скорости впрыска. Размер скорости медленного выстрела таков, что, когда головка выстрела проходит через литник, лучше не разбрызгивать металлическую жидкость, как правило, 0,1 ~ 0,5 м / с, а алюминиевый сплав с быстрой скоростью выстрела обычно составляет 0,1 ~ 1,1 м / s. чем тоньше толщина стенки отливки, тем выше скорость впрыска, тем сложнее форма отливки, тем выше скорость впрыска, чем больше поверхность проекции отливки, тем выше скорость впрыска и тем дольше отливка путь шарика, тем быстрее скорость впрыска. 3. какая температура заливки и как выбрать температуру заливки? Ответ: температура разливки обычно относится к средней температуре расплавленного металла, заливаемого в камеру впрыска и заполняющего полость. как правило, используется самая низкая из возможных температур при обеспечении формовки и необходимого качества поверхности. температура литья алюминиевого сплава составляет 650 ~ 720 ~, литейный сплав имеет хорошую текучесть, и температура литья может быть ниже; температура отливки тонкостенных и сложных отливок может быть выше; форма достаточно большая, тепло рассеивается быстро, а температура литья может быть высокой. 4. какова температура пресс-формы, и какова температура пресс-формы при обычном изготовлении пресс-форм из алюминиевого сплава? Ответ: температура пресс-формы - это температура пресс-формы в процессе производства. температура алюминиевого сплава литейная форма при нормальном производстве: от 200 ° С до 280 ° С. как правило, чем тоньше отливка, тем сложнее конструкция и тем выше требования к температуре пресс-формы. 5. какое время наполнения? как выбрать время заполнения? Ответ: время, необходимое для того, чтобы металлическая жидкость начала заполнять полость, называется временем заполнения. время заполнения литья из алюминиевого сплава: 0,01 с ~ 0,1 с. принцип выбора времени заполнения: (1) температура литья сплава высокая, время заполнения должно быть больше; (2) температура формы высокая, время заполнения больше; (3) если толстостенная часть находится далеко от внутренних ворот, время заполнения должно быть больше; (4) для сплавов с высокой температурой плавления время заполнения должно быть больше; (5) когда эффект выхлопа плохой, врем...
    прочитайте больше
  • установка и приемка оборудования для литья под давлением
    March 17,2020.

    установка и приемка оборудования для литья под давлением

    В последней части мы говорили об управлении оборудованием цеха литья под давлением. Cегодня, машина для литья под давлением поделится с вами еще одним знанием сухой продукции: установка и приемка оборудования для литья под давлением. (1) установка машины для литья под давлением в соответствии с требованиями чертежей производителей машин для литья под давлением, традиционный метод установки оборудования заключается в том, чтобы сначала заложить фундамент оборудования и зарезервировать встроенные отверстия для ножек (см. Рисунок 2). затем вставьте анкерные болты в раствор, а затем точно отрегулируйте оборудование после затвердевания бетона. после того, как точная регулировка завершена, потребуется некоторое время для нормального использования оборудования после того, как будут завершены окружающие резервуары для масла и воды. это в основном занимает около месяца. в реальном процессе установки, учитывая, что описанный выше способ установки занимает слишком много времени, мы можем полностью использовать встроенную стальную конструкцию для установки оборудования. (2) принятие после установки принятие машина для литья под давлением сначала должны основываться на контракте и протоколе испытаний оборудования и приемки, который проводится один за другим в соответствии с приемочными пунктами. когда производитель отлаживает оборудование, обязательно отправьте кого-нибудь для отслеживания испытаний и приемки и записи данных испытаний. среди них чрезвычайно важна точность соосности камеры давления, что напрямую влияет на срок службы пуансона и камеры давления на более поздней стадии. это обязательный пункт проверки для вновь приобретенной машины для литья под давлением. в машинах для литья под давлением с контролем ПЛК проверка шкалы расширения легко игнорируется. Функция платы пропорционального усиления заключается в управлении выходным током пропорционально величине входного напряжения, тем самым изменяя давление и расход пропорционального клапана для управления гидравлической системой (если это один пропорциональный клапан, только давление контролируется). в частности, если общее давление системы цифровой регулировки в шкафу управления составляет от 0 до 14 мПа, а общий расход - от 0 до 100%, указатели двух амперметров должны, как правило, делать соответствующие линейные изменения от 0 до 0,8 а. линейная ошибка допускается. около 2%. если погрешность линейности слишком велика, линейность пропорциональной пластины будет недостаточной, что окажет большое влияние на регулировку параметров процесса литья под давлением. Время нагнетания и давления в зданиях не может быть конкретно измерено на производственной площадке и может быть оценено только косвенно по реакции указателя манометра цилиндра впрыска. Общий подход состоит в том, чтобы отрегулировать задержку наддува, скорость потока и давление в подушке безопасности при средней быстрой скорости впрыска (например, около 3 м / с), наблюдать за указателем изменения манометра цилиндра впрыска, а затем закрывать и ...
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт