сделать запрос
Language : русский

русский

  • Распространенные проблемы при литье под давлением: поры и пузыри
    2024-02-10

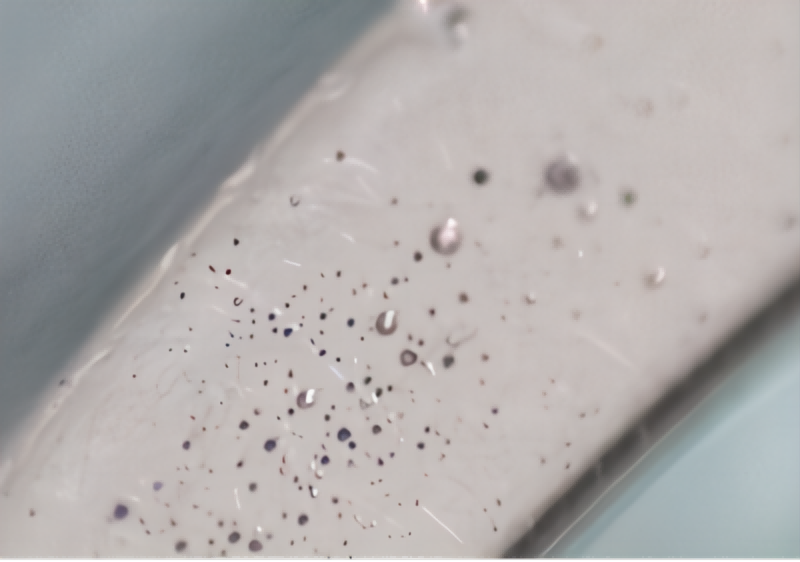
    Распространенные проблемы при литье под давлением: поры и пузыри

    Пористость и пузыри в литье под давлением — это распространенные проблемы качества, которые могут повлиять на герметичность, прочность и внешний вид детали. Вот некоторые распространенные причины и решения проблем с газовыми раковинами и пузырями: 1. Газы и пузыри в расплавленных металлах: Причина проблемы: В расплаве металла может происходить поглощение газа или влаги, а также выделение газа в процессе растворения или охлаждения металла. Эти газы не могут быть полностью удалены в процессе литья под давлением и образуют поры и пузыри. Решение: Используйте высококачественные металлические сплавы, обрабатывайте расплав металла вакуумом или инертным газом для снижения содержания газа, используйте соответствующие литниковые системы и скорости заливки, а также оптимизируйте параметры литья под давлением для уменьшения захвата газа. 2. Окисление или загрязнение поверхности пресс-формы: Причина проблемы: Окисление или загрязнения на поверхности пресс-формы могут попасть в отливку при затекании металла в форму, образуя пузыри. Решение: Регулярно очищайте и обслуживайте пресс-форму, используйте поверхностные покрытия или краски для предотвращения окисления и обеспечьте гладкость и чистоту поверхности пресс-формы. 3. Неравномерный поток расплавленного металла: Причина проблемы: Расплав металла встречает препятствия или течет неравномерно во время процесса заполнения, что приводит к захвату газа в отливку. Решение: Оптимизируйте конструкцию литниковой системы, уменьшите сопротивление расплава металла во время процесса течения, увеличьте литниковое отверстие или измените направление заливки для улучшения потока металла. 4. Неправильный контроль температуры расплавленных металлов: Причина проблемы: Слишком высокая или слишком низкая температура расплава металла может привести к образованию пузырей. Решение: Контролируйте температуру расплава металла, чтобы убедиться, что она находится в соответствующем диапазоне, для снижения растворения и выделения газа. 5.Параметры литья под давлением выбраны неверно: Причина проблемы: Неправильные настройки параметров литья под давлением, такие как давление, скорость и т. д., могут вызвать образование пустот и пор в расплаве металла во время процесса заполнения. Решение: В соответствии с конкретными требованиями к литью и свойствами металла оптимизируйте параметры литья под давлением, чтобы обеспечить равномерное и стабильное заполнение расплавом металла. Longhua обладает обширным опытом в области проектирования высокоточных пресс-форм, которые позволяют эффективно предотвращать и уменьшать трещины в литых деталях и повышать качество и надежность литых деталей....
    прочитайте больше
  • Распространенные проблемы при литье под давлением: трещины.
    2024-02-08

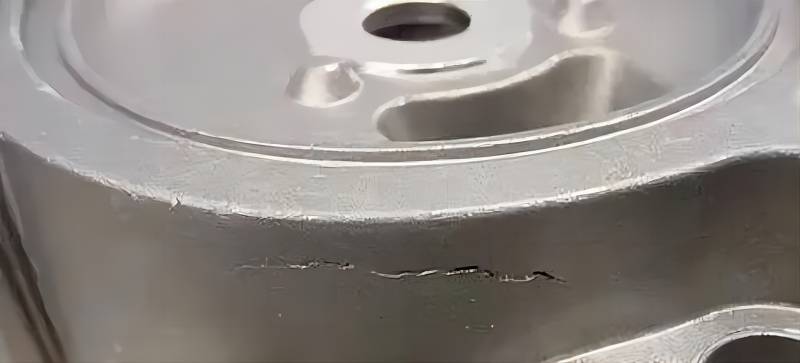
    Распространенные проблемы при литье под давлением: трещины.

    Распространенные проблемы с трещинами в деталях, отлитых под давлением , могут возникать в процессе производства или во время использования, что отрицательно влияет на производительность и надежность деталей. Вот некоторые распространенные причины проблем с трещинами при литье под давлением и соответствующие решения: 1. Проблемы проектирования пресс-форм : Причина проблемы: необоснованная конструкция формы, например, слишком слабые участки, неровная структура и т. д., может привести к концентрации напряжений в отливке под давлением во время процесса охлаждения, что приведет к образованию трещин. Решение: оптимизируйте конструкцию пресс-формы, увеличьте опорную конструкцию и уменьшите зону концентрации напряжений при литье под давлением, чтобы уменьшить возникновение трещин. 2. Неправильный контроль температуры металла: Причина проблемы: слишком высокая или слишком низкая температура металла может привести к появлению трещин в отливке в процессе охлаждения. Решение: Строго контролировать температуру заливки и скорость охлаждения металлической жидкости, чтобы гарантировать, что температура металла находится в соответствующем диапазоне, и избегать чрезмерных температурных градиентов. 3. Проблема усадки металла: Причина проблемы: металл сжимается в процессе охлаждения, и если усадка неравномерна или превышает ожидаемую, это может привести к появлению трещин. Решение: оптимизируйте состав сплава и литниковую систему, уменьшите усадку металла и примите меры по последующей термообработке или снятию напряжений для снижения внутренних напряжений при литье под давлением. 4. Чрезмерное охлаждение или неправильная термическая обработка: Причина проблемы: во время охлаждения или последующей термообработки деталей, отлитых под давлением, неправильный контроль температуры или чрезмерное время обработки могут привести к неравномерности организационной структуры, что может привести к трещинам. Решение: Строго контролировать температуру и время процессов охлаждения и термообработки, чтобы избежать чрезмерного нагрева или сохранения тепла, чтобы обеспечить единообразную и стабильную организационную структуру литья под давлением. 5. Неправильная работа: Причина проблемы: Неправильный контроль со стороны оператора во время процесса литья под давлением, например, чрезмерное давление, температура или скорость, также может привести к появлению трещин в отлитых под давлением деталях. Решение: Обучите операторов понимать и правильно выполнять рабочие процедуры, строго контролировать параметры литья под давлением и избегать рабочих ошибок. Благодаря вышеуказанным мерам проблема трещин в отливках под давлением может быть эффективно предотвращена и уменьшена, а качество и надежность отливок под давлением могут быть улучшены. Longhua имеет большой опыт в области проектирования высокоточных пресс-форм , которые могут эффективно предотвращать и уменьшать трещины в деталях, отлитых под давлением , а также повышать качество и надежность деталей, отлитых под давлением....
    прочитайте больше
  • Уведомление о праздновании Праздника весны в Longhua
    2024-02-05

    Уведомление о праздновании Праздника весны в Longhua

    Компания Bengbu Longhua Die Casting Machine Co., Ltd., известный китайский производитель оборудования для литья под давлением в горячих и холодных камерах, опубликовала официальное праздничное расписание на предстоящий китайский Новый год по лунному календарю. Компания будет отмечать весенние праздники с 5 по 16 февраля. Полномасштабная ежедневная работа возобновится и вернется в нормальное русло с 5 по 16 февраля.17 февраляВ рамках обязательства по предоставлению клиентоориентированного сервиса компания LongHua будет поддерживать работу служб обработки запросов, выставления счетов и приема заказов в течение всего праздничного периода, чтобы зарубежные покупатели могли беспрепятственно отправлять запросы и размещать новые заказы. Компания LongHua выражает искреннюю благодарность всем новым и старым клиентам по всему миру за их неизменное доверие и поддержку в течение прошедшего года. Руководство компании передает предновогодние поздравления, желая партнерам по всему миру радостного празднования Нового года и дальнейших успехов в деловом сотрудничестве. Для получения ценовых предложений, консультаций по индивидуальным решениям или технической поддержки, связанных с литейным оборудованием, международные клиенты могут связаться с компанией LongHua через WhatsApp: 19105526587 или по электронной почте: Info@longhuamachine.com.
    прочитайте больше
  • Публично раскрытые материалы - Премия за прогресс в области науки и технологий - Разработка и инженерное применение интеллектуальной системы производства литья под давлением деталей специальной формы из цветных металлов.
  • Распространенные проблемы с машинами для литья под давлением: невозможность зафиксировать форму.
    January 24,2024.

    Распространенные проблемы с машинами для литья под давлением: невозможность зафиксировать форму.

    Вопрос: Что делать, если форма не может быть заблокирована? A: Причина неисправности: 1. Защитная дверь не закрыта или переключатель хода ослаблен 2. Давление блокировки слишком низкое 3. Электромагнитный клапан застрял 4. Верхнее и обратное давление не на месте. Способ обращения . : 1. Проверьте сигнал выключателя защитной двери. 2. Соответствующим образом увеличьте давление запирания. 3. Очистите или замените электромагнитный клапан. 4. Проверьте, выполнено ли каждое действие
    прочитайте больше
  • Распространенные проблемы с машинами для литья под давлением: масляный насос вращается, но давление отсутствует.
    January 24,2024.

    Распространенные проблемы с машинами для литья под давлением: масляный насос вращается, но давление отсутствует.

    Вопрос: Что делать, если масляный насос вращается, но давления нет? A: Причина неисправности: 1. Поврежденный масляный насос 2. Перепускной клапан застрял или поврежден 3. Слишком много утечек в системе . Способ устранения: 1. Отремонтировать или заменить масляный насос 2. Очистить и отремонтировать перепускной клапан. 3. Проверьте, закрыт ли запорный клапан.
    прочитайте больше
  • Распространенная проблема с машиной для литья под давлением: масляный насос внезапно перестает вращаться
    January 17,2024.

    Распространенная проблема с машиной для литья под давлением: масляный насос внезапно перестает вращаться

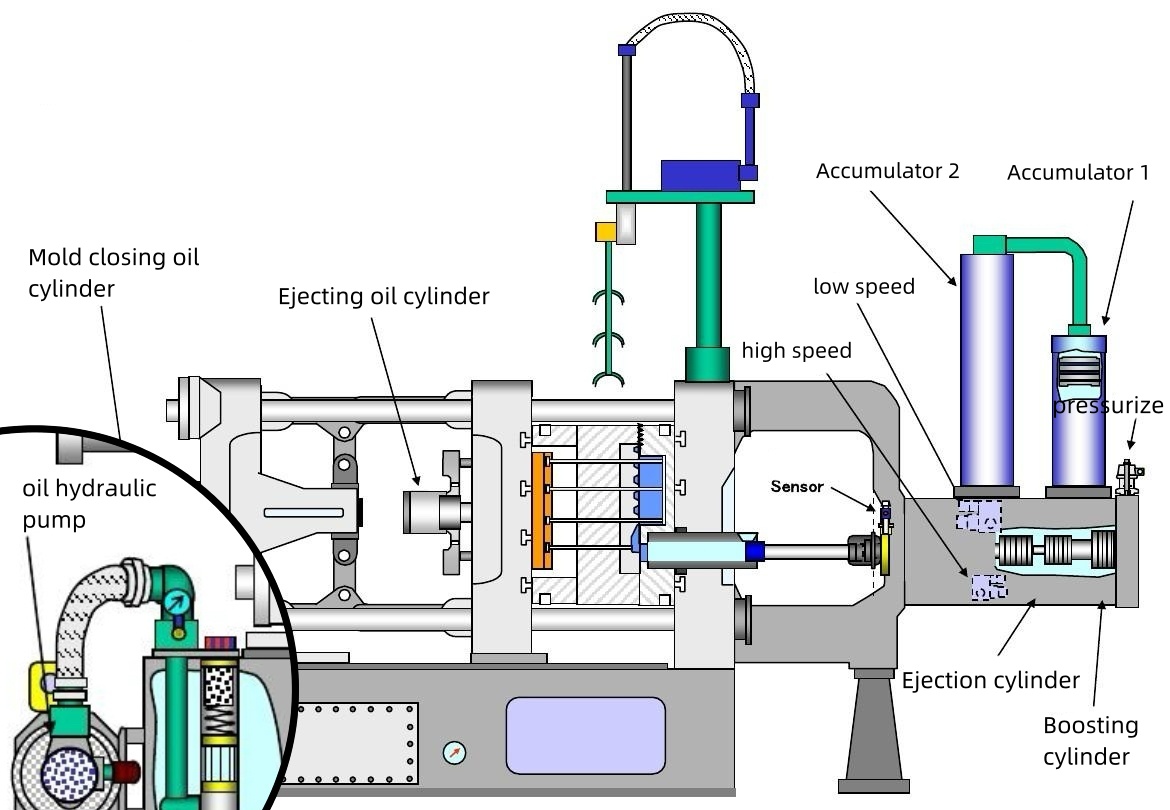
    В: Что делать, если масляный насос внезапно перестал вращаться? А: Причина неисправности: 1. Перегрузка теплового реле 2. Ослабленный шнур питания или его части. 3. Двигатель сломан. Способ обработки: 1. Проверьте, не вызвана ли перегрузка длительным воздействием. Если да, отрегулируйте текущее значение настройки термозащитного реле. После 2 минут поиска и устранения неисправности нажмите кнопку сброса. 2. Затяните проводку. 3. Отремонтируйте или замените двигатель.
    прочитайте больше
  • Распространенные проблемы с машинами для литья под давлением: Ненормальный звук масляного насоса.
    January 17,2024.

    Распространенные проблемы с машинами для литья под давлением: Ненормальный звук масляного насоса.

    Вопрос: Как устранить ненормальный звук масляного насоса в машине для литья под давлением? A: Причина неисправности: 1. Обрыв фазы электропитания 2. Обратное вращение масляного насоса 3. Повреждение масляного насоса 4. Слишком высокое давление в системе Способ устранения: 1. Проверьте трехфазную линию электропитания 2. Поменяйте местами любые две силовые кабели 3. Отремонтируйте или замените масляный насос 4. Отрегулируйте предохранительный клапан, чтобы давление в системе соответствовало нормативам.
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт