сделать запрос
Language : русский

русский

  • Процесс литья тормозных колодок под давлением
    2024-06-03

    Процесс литья тормозных колодок под давлением

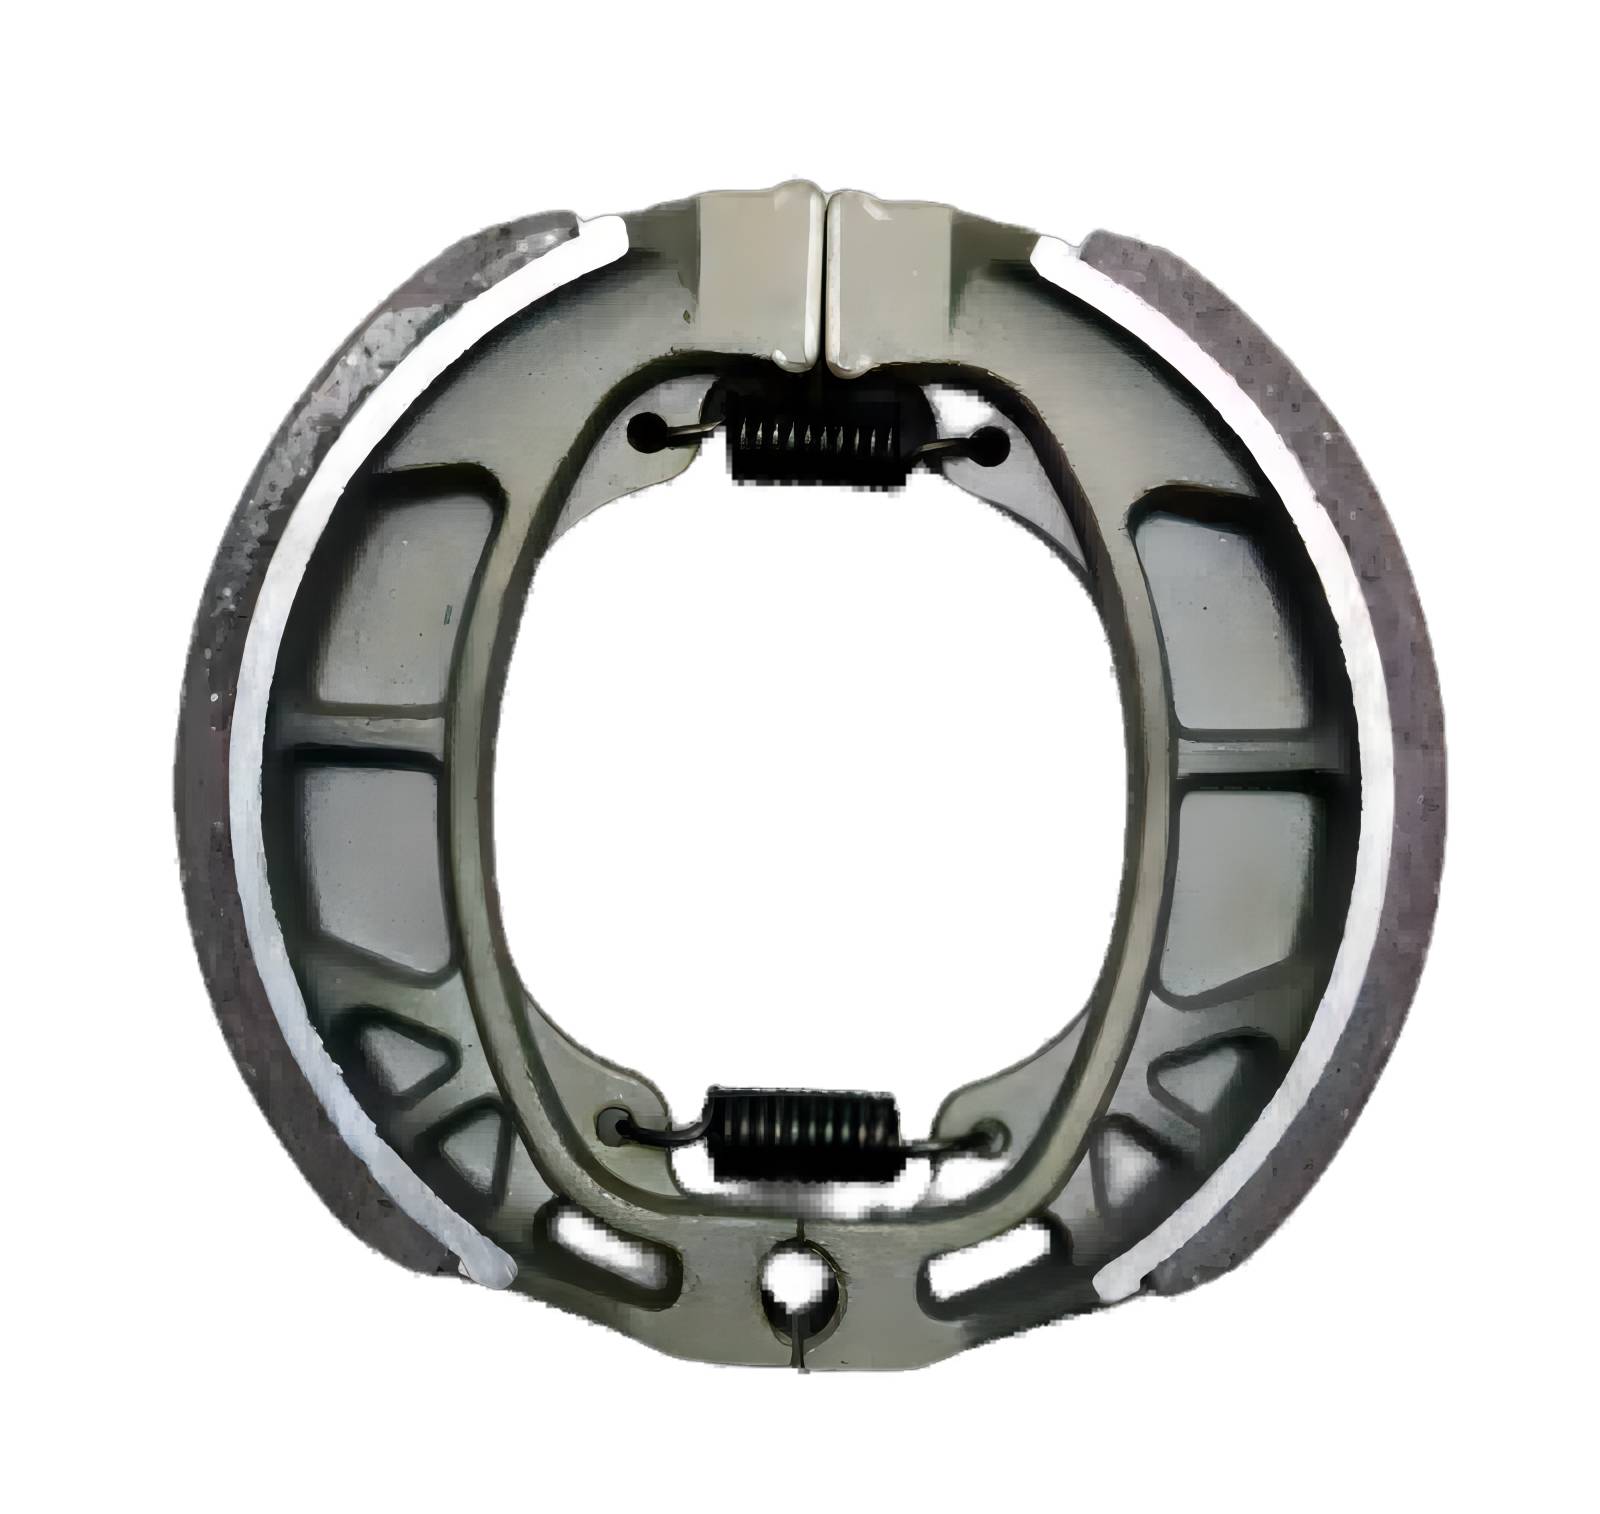
    Процесс литья под давлением тормозных колодок включает в себя ряд этапов, обеспечивающих производство высококачественной продукции, соответствующей стандартам автомобильной безопасности. Ниже приведен типичный процесс литья под давлением тормозных колодок: 1. Подготовка материала В состав тормозных колодок обычно входят фрикционные материалы, клеи и металлические опорные пластины. Подготовка материалов для литья под давлением включает выбор соответствующей формулы фрикционного материала и металла. 2. Подготовка формы В соответствии с требованиями конструкции тормозной колодки изготавливается специальная форма для литья под давлением. Форма обычно изготавливается из жаростойкой и высокопрочной стали, чтобы обеспечить срок службы и качество литья под давлением . 3. Отопление Предварительно нагрейте металлическую опорную пластину и форму до соответствующей температуры, чтобы обеспечить равномерное распределение материалов и хорошее сцепление во время процесса литья под давлением. 4. Литье под давлением Размещение металлической подложки: поместите предварительно нагретую металлическую подложку в форму. Впрыск фрикционного материала: фрикционный материал впрыскивается в форму под высоким давлением так, что он равномерно заполняет форму и покрывает металлическую опорную пластину. Формование под давлением: пресс применяет высокое давление для прочного соединения фрикционного материала с металлической опорной пластиной и формирования заданной формы тормозной колодки. 5. Охлаждение и отверждение Форме дают остыть, чтобы фрикционный материал затвердел и приобрел необходимые механические свойства. Время и условия охлаждения варьируются в зависимости от материала и конструкции формы. 6. Демонтаж Отформованную тормозную колодку извлекают из формы и проверяют на наличие дефектов, таких как поры, трещины и т. д. 7. Постобработка Извлеченная тормозная колодка подвергается необходимой последующей обработке, включая удаление заусенцев, очистку, термообработку и другие этапы для повышения ее долговечности и производительности. 8. Проверка и тестирование Тормозные колодки проходят строгий контроль качества и эксплуатационные испытания, чтобы гарантировать их соответствие действующим стандартам и требованиям клиентов. Обычные тесты включают испытание на твердость, испытание на износостойкость, испытание на прочность на сдвиг и т. д. 9. Упаковка и доставка. Соответствующие тормозные колодки упакованы, имеют четкую маркировку и готовы к отправке клиентам или на сборочные предприятия. Благодаря вышеуказанным шагам производители могут производить тормозные колодки, соответствующие стандартам безопасности и производительности, обеспечивающие эффективность торможения автомобиля и безопасность вождения....
    прочитайте больше
  • Распространенные проблемы и решения для литых светодиодных ламп
    2024-05-28

    Распространенные проблемы и решения для литых светодиодных ламп

    Литые светодиодные лампы могут столкнуться с множеством проблем во время производства и использования. Вот некоторые распространенные проблемы, их возможные причины и решения: 1. Пористость и усадка Причина: Непродуманная конструкция формы , неправильные параметры литья, расплавленный металл образует поры или усадку при охлаждении. Решение: Оптимизируйте конструкцию пресс-формы, чтобы обеспечить плавный выпуск газа из пресс-формы. Отрегулируйте параметры литья, такие как давление и температура. Используйте процесс вакуумного литья под давлением , чтобы уменьшить остаток газа. 2. Холодное закрытие и отметка расхода. Причина: расплавленный металл слишком быстро остывает при растекании в форме, образуя холодное закрытие; неравномерное течение металла приводит к образованию следов текучести. Решение: Увеличьте температуру формы и температуру заливки расплавленного металла, чтобы улучшить текучесть металла. Отрегулируйте скорость и давление заливки. Следите за тем, чтобы расплавленный металл текал в форме равномерно. 3. Прилипание к форме и деформация отливок. Причина. Недостаточная обработка поверхности формы или неправильная конструкция формы приводят к прилипанию отливок к форме или деформации. Решение: Используйте высококачественный разделительный состав, чтобы обеспечить гладкую поверхность формы. Оптимизируйте конструкцию пресс-формы, чтобы обеспечить плавное извлечение отливки из формы. Проверьте и отрегулируйте систему охлаждения формы. 4. Нестабильный размер Причина: Нестабильный контроль температуры формы или непостоянные параметры литья приводят к нестабильному размеру отливки. Решение: Обеспечьте стабильную температуру формы и используйте систему контроля температуры. Строго контролируйте параметры литья, такие как давление, температура и время. 5. Дефекты поверхности Причина: Дефекты на поверхности формы или используемые нечистые алюминиевые сплавы приводят к дефектам на поверхности отливки. Решение: Регулярно проверяйте и обслуживайте форму, чтобы убедиться, что ее поверхность гладкая и не имеет дефектов. Используйте высококачественные материалы из алюминиевых сплавов, чтобы избежать примесей. Улучшите процесс обработки поверхности формы и улучшите качество поверхности формы. 6. Внутренние дефекты Причина: примеси или газы смешиваются с металлической жидкостью во время процесса разливки, что приводит к дефектам внутри отливки. Решение: Улучшите уровень очистки металлической жидкости и используйте фильтры и вакуумное оборудование. Оптимизируйте конструкцию системы заливки, чтобы уменьшить смешивание газов и примесей. Регулярно очищайте и обслуживайте оборудование, чтобы обеспечить чистоту и стабильность производственного процесса. 7. Горячее и холодное растрескивание. Причина: Слишком быстрое или неравномерное охлаждение отливки приводит к образованию горячих или холодных трещин. Решение: Контролируйте скорость охлаждения отливки, чтобы избежать слишком быстрого охлаждения. Оптимизируйте систему охлаждения пресс-формы, чтобы обеспечить ра...
    прочитайте больше
  • Решения распространенных проблем с литыми алюминиевыми кастрюлями
    2024-05-24

    Решения распространенных проблем с литыми алюминиевыми кастрюлями

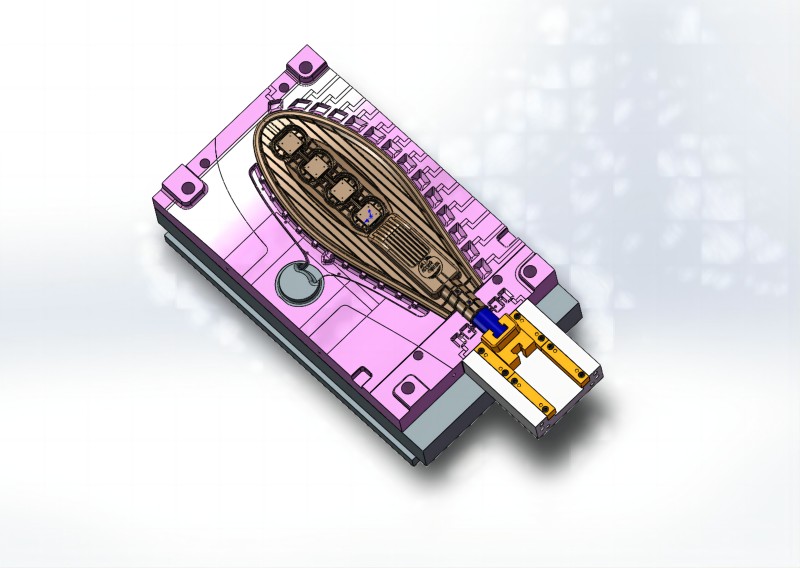
    Кастрюли из литого алюминияЭто основные виды кухонной утвари, производимые профессиональными мастерами.машина для литья под давлениемОборудование отличается превосходной теплопроводностью и долговечностью. Однако в процессе массового производства часто возникают различные распространенные дефекты.оборудование для литья под давлениемЭто влияет на качество поверхности изделия, структурную стабильность и срок службы. Освоение целенаправленных решений имеет важное значение для оптимизации.оборудование для литья под давлениемПовышение эффективности производства и выход продукции в сфере изготовления кухонной утвари. 1.Отверстия и поры Причина: 1). Газ из жидкого алюминия удаляется не полностью. 2). Неправильная конструкция или эксплуатация пресс-формы приводит к нарушению плавного отвода газа. Решение: 1) Усовершенствовать процесс плавки и рафинирования жидкого алюминия для обеспечения достаточного дегазирования. 2). Скорректировать конструкцию пресс-формы и оптимизировать систему отвода воздуха. 3) Контролируйте скорость и давление литья под давлением, чтобы избежать слишком высокой или слишком низкой скорости, которая может привести к невозможности отвода газа. 2.Усадка и деформация Причина: 1). При охлаждении жидкого алюминия его объем уменьшается. 2). Неправильная конструкция пресс-формы и неравномерное охлаждение. Решение: 1) Оптимизировать конструкцию пресс-формы для обеспечения равномерного охлаждения. 2). Отрегулируйте температуру заливки жидкого алюминия и температуру формы, чтобы контролировать скорость охлаждения. 3). Используйте подходящую систему охлаждения и время охлаждения. 3.Дефекты поверхности (такие как трещины, ямки) Причина: 1). Плохая текучесть жидкого алюминия и неравномерное заполнение. 2). Неправильная температура пресс-формы. Решение: 1). Для улучшения текучести необходимо повысить температуру заливки жидкого алюминия. 2). Отрегулируйте температуру пресс-формы, чтобы обеспечить ее работу в соответствующем температурном диапазоне. 3). Регулярно проводите техническое обслуживание и очистку плесени, чтобы обеспечить гладкую поверхность. 4.Окисление и включения Причина: 1). Жидкий алюминий подвергается воздействию воздуха и образует оксиды. 2). Примеси смешиваются с жидким алюминием или не удаляются полностью. Решение: 1). Усовершенствовать меры защиты в процессе плавки жидкого алюминия и использовать защиту инертными газами. 2). Усовершенствовать процесс очистки жидкого алюминия, чтобы обеспечить полное удаление включений. 3). Регулярно чистите печь и инструменты, чтобы избежать попадания загрязнений. 5.Горячий треск Причина: 1). Внутренние напряжения возникают при охлаждении жидкого алюминия. 2). Неправильная конструкция или эксплуатация пресс-формы приводит к концентрации напряжений. Решение: 1) Оптимизировать конструкцию пресс-формы, чтобы избежать зон концентрации напряжений. 2). Отрегулируйте скорость охлаждения, чтобы контролировать распределение напряжений в процессе охлаждения. 3). Используйте соответствующие охлаждающие...
    прочитайте больше
  • Часто задаваемые вопросы о кастрюлях из литого под давлением алюминия
    2024-05-20

    Часто задаваемые вопросы о кастрюлях из литого под давлением алюминия

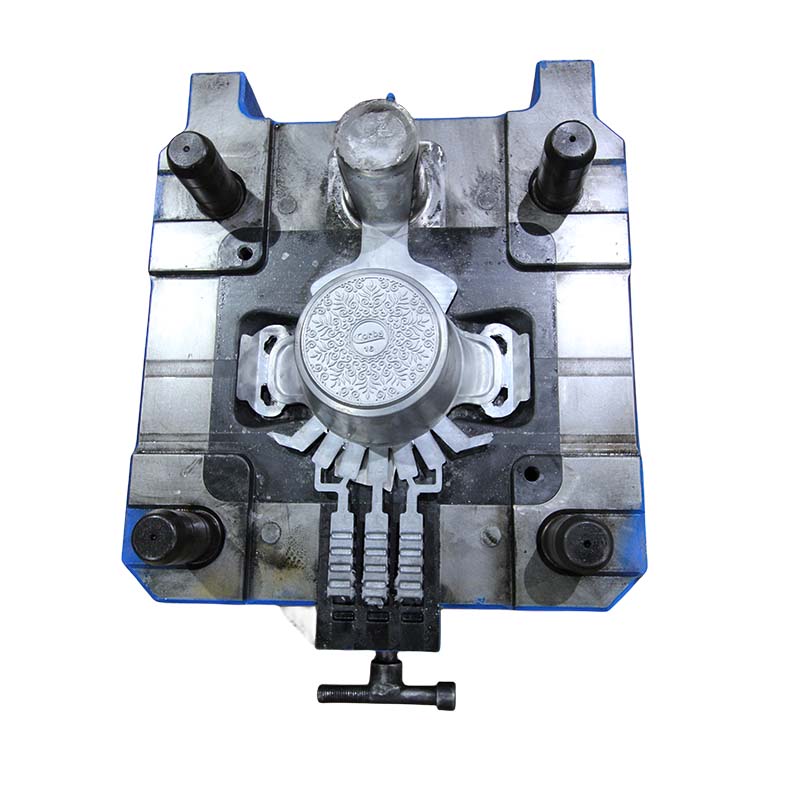
    Некоторые распространенные проблемы, которые могут возникнуть с кастрюлями из литого под давлением алюминия, включают в себя: 1. Деформация или изменение цвета: из-за высокой теплопроводности алюминия кастрюля может деформироваться или обесцвечиваться из-за высокой температуры или резких изменений температуры во время использования. 2. Износ поверхности. Длительное или неправильное использование может привести к износу поверхности кастрюли, особенно если для протирания алюминиевой кастрюли используется металлическая посуда или ножи. 3. Прилипание пищи. Без надлежащего покрытия и регулярного ухода пища может прилипать к алюминиевым противням, что затрудняет очистку. 4. Дно кастрюли помято: длительное использование или столкновение могут привести к появлению вмятин на дне алюминиевой кастрюли, что может повлиять на характеристики теплопроводности. 5. Износ покрытия. Некоторые алюминиевые кастрюли имеют покрытие, предотвращающее прилипание пищи, но длительное или неправильное использование может привести к износу покрытия, и его необходимо будет регулярно заменять. 6. Миграция металлов. В алюминиевых кастрюлях низкого качества или некачественных материалов могут возникнуть проблемы с миграцией металлов, из-за которых металлические элементы, такие как алюминий, попадают в пищу, что может повлиять на здоровье. 7. Утечка масла и воды. Могут возникнуть проблемы с качеством сварных соединений некоторых алюминиевых кастрюль, что приведет к утечке масла и воды. Чтобы избежать этих проблем, очень важно выбрать качественную алюминиевую кастрюлю и соблюдать правильные методы ее использования и ухода.
    прочитайте больше
  • Часто задаваемые вопросы о радиаторах, изготовленных методом литья под давлением
    2024-05-14

    Часто задаваемые вопросы о радиаторах, изготовленных методом литья под давлением

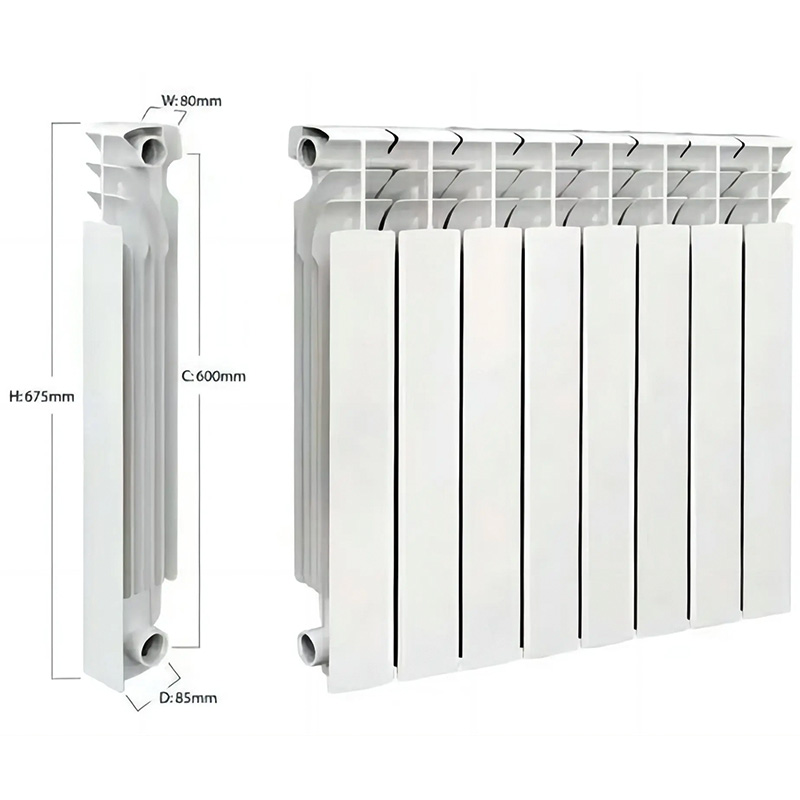
    В процессе производствалитые радиаторыВ этом случае вы можете столкнуться с некоторыми распространенными проблемами, вот некоторые из них: 1. Устьица и пузырьки: Описание проблемы: Пористость и пузырьки являются распространенными дефектами в процессе литья под давлением и могут появляться на поверхности или внутри радиатора. Решение: Оптимизировать процесс литья под давлением, чтобы обеспечить плавный поток металла и избежать попадания газа в отливку. Образование пор и пузырьков можно уменьшить за счет улучшения конструкции формы, контроля температуры и скорости заливки, а также использования подходящей системы заливки. 2. Термические трещины: Описание проблемы: В процессе охлаждения радиатора из-за неравномерной температуры металла или быстрого охлаждения могут возникать термические трещины. Решение: Оптимизировать процесс литья, контролировать скорость охлаждения и равномерность температуры металла, а также избегать чрезмерного охлаждения или образования зон концентрации напряжений. Кроме того, следует подобрать соответствующий состав сплава и параметры процесса для снижения вероятности образования горячих трещин. 3. Деформация и отклонение размеров: Описание проблемы: В процессе охлаждения радиатор может сжиматься и деформироваться неравномерно, что приводит к отклонению размеров или неправильной форме. Решение: Оптимизировать конструкцию пресс-формы, учесть усадку радиатора и использовать подходящую систему охлаждения, чтобы обеспечить равномерное охлаждение отливки и избежать деформации. Кроме того, для коррекции размерных отклонений в отливках можно использовать постобработку, такую как термообработка или механическая обработка. 4. Проблемы с качеством поверхности: Описание проблемы: Поверхность радиатора может быть окислена, иметь дефекты или быть шероховатой. Решение: Усилить обработку поверхности пресс-формы, например, полировку, пескоструйную обработку и т. д., для улучшения качества поверхности. Кроме того, материалы покрытия следует выбирать и использовать рационально, чтобы контролировать реакцию окисления в процессе литья и уменьшить вероятность возникновения дефектов поверхности. Путем оптимизации процесса, улучшенияоборудование для литья под давлениемУкрепление системы управления качеством позволит эффективно решить эти проблемы и повысить качество и эффективность производства литых радиаторов....
    прочитайте больше
  • Разница между машиной холодной воды винтового типа с холодным ветром и машиной холодной воды с воздушным охлаждением
    2024-05-11

    Разница между машиной холодной воды винтового типа с холодным ветром и машиной холодной воды с воздушным охлаждением

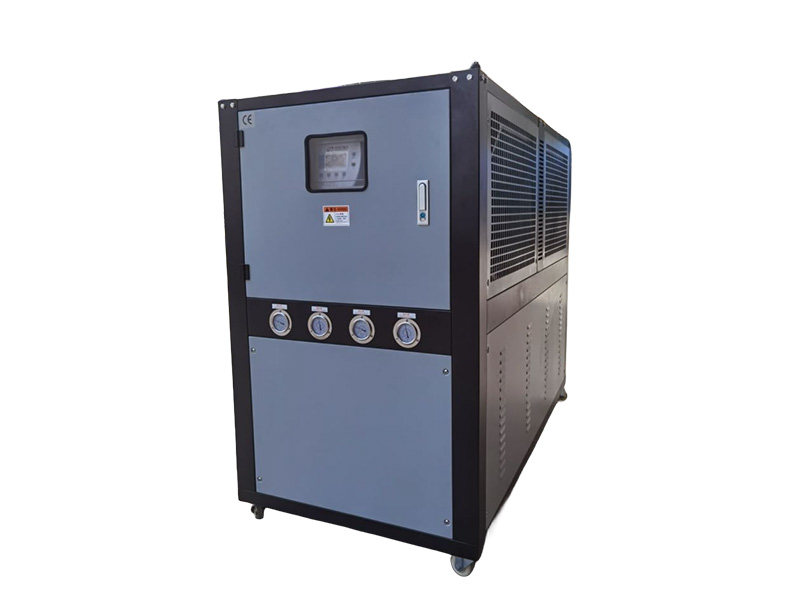
    Существуют некоторые различия в принципе охлаждения и методах работы винтовых машин холодной воды с воздушным охлаждением и машин холодной воды с воздушным охлаждением . В основном это отражается на типе компрессора и способе охлаждения: 1. Тип компрессора: Винтовая машина холодной воды с холодным ветром : используйте винтовой компрессор в качестве основного компонента холодильной системы. Компрессор винтового типа сжимает хладагент за счет вращения винта, что обеспечивает эффективную и стабильную производительность охлаждения и подходит для большой холодильной системы. Машина холодной-холодной воды : обычно поршневой компрессор или винтовой компрессор. По сравнению с винтовой машиной холодной воды тип компрессора машины холодной воды с воздушным охлаждением может быть более разнообразным, но в некоторых случаях поршневой компрессор может быть ниже, чем винтовой компрессор, но эффективность обычно ниже. 2. Метод охлаждения: Холодно-ветровая машина с холодной водой винтового типа : используйте вентилятор для подачи воздуха над конденсатором, чтобы охладить хладагент и распределить тепло в окружающую среду. Этот метод может сэкономить водные ресурсы и подходит для безводной системы охлаждения. Машина для холодной и холодной воды : она также использует вентилятор для подачи воздуха через конденсатор, но тип ее компрессора может не ограничиваться винтовым типом, который может быть дуплексным. Этот метод также позволяет распределять тепло в окружающую среду, но в некоторых случаях для поддержания охлаждающего эффекта может потребоваться больше водных ресурсов. Таким образом, винтовая машина холодной воды с воздушным охлаждением имеет некоторые различия в типе и методе охлаждения компрессора и методе охлаждения. Машины с холодной водой винтового типа обычно имеют более высокую энергоэффективность и стабильность, подходят для нужд крупных холодильных систем, в то время как машины с холодной водой с воздушным охлаждением могут иметь некоторые преимущества в методе охлаждения и стоимости, подходящие для нужд малых и средних предприятий. холодильные системы габаритов....
    прочитайте больше
  • Разница между машиной точечного охлаждения и машиной температуры пресс-формы
    2024-05-09

    Разница между машиной точечного охлаждения и машиной температуры пресс-формы

    Точечные охладители и регуляторы температуры пресс-формы — два распространенных устройства, используемые для контроля температуры пресс-формы . Они имеют некоторые различия в принципах работы и сценариях применения: 1. Охлаждающая машина : Принцип работы: точечный охладитель контролирует температуру формы путем прямого впрыска хладагента в охлаждающий канал формы. Процесс охлаждения обычно осуществляется с использованием таких компонентов, как компрессоры , конденсаторы , испарители и системы управления. Сценарий применения: точечный охладитель подходит для случаев, когда требуется точный контроль температуры формы, особенно для больших и сложных форм и производственных процессов, требующих высокого качества продукции. Точечные охладители обычно обеспечивают большую точность и стабильность контроля температуры. 2. Регулятор температуры пресс-формы : Принцип работы: регулятор температуры пресс-формы обеспечивает циркуляцию теплоносителя (обычно воды или масла) через каналы охлаждения пресс-формы, поглощая или выделяя тепло для контроля температуры пресс-формы. Регулятор температуры пресс-формы включает в себя нагревательные элементы, циркуляционные насосы, системы управления и другие компоненты. Сценарий применения: Регулятор температуры пресс-формы подходит для ситуаций, когда требования к температуре пресс-формы не слишком строгие, например, при литье пластмасс под давлением, литье под давлением и других производственных процессах. Регуляторы температуры пресс-формы обычно обеспечивают относительно низкую стоимость и более простую эксплуатацию, но точность контроля температуры может быть не такой высокой, как у точечных охладителей. В целом, точечные охладители подходят для производственных сценариев с более высокими требованиями к контролю температуры пресс-формы, тогда как контроллеры температуры пресс-формы больше подходят для общих задач контроля температуры пресс-формы. Выбор используемого оборудования должен определяться исходя из конкретных производственных потребностей, конструкции пресс-формы и требований к качеству продукции....
    прочитайте больше
  • Уведомление о первомайском празднике, Дне труда
    2024-04-30

    Уведомление о первомайском празднике, Дне труда

    Уведомление о празднике Дня труда 2024 г. Дорогие друзья! Наконец-то наступил долгожданный День труда. Longhua Technology желает всем счастливого праздника! По требованию Госсовета период первомайских каникул составляет: 5 выходных с 1 по 5 мая с рабочими часами 28 апреля (воскресенье) и 11 мая (суббота). Longhua Technology тепло напоминает нашим уважаемым новым и старым клиентам: приближается Первомайский праздник. Чтобы обеспечить бесперебойную работу вашей компании после праздника, перед праздником приготовьте следующие вещи: 1. Для клиентов, которым необходимо выключить печь во время праздников, обязательно очистите алюминиевую жидкость в тигель перед охлаждением тигля; если в тигле осталось много жидкого алюминия, затвердевшая алюминиевая жидкость легко расширит тигель, когда печь снова откроется. трескаться; 2. Если заказчик намерен поддерживать печь в тепле во время праздников, также установите температуру сохранения тепла выше 650 градусов. 3. Для клиентов, которые снова запускают печь после праздников, повторите процесс первоначального предварительного нагрева тигля, опорожните тигель и выполните предварительный нагрев в течение более длительного времени, чем первоначальный предварительный нагрев. 4. Будьте внимательны при добавлении материалов после предварительного нагрева тигля. Слитки должны помещаться в тигель вертикально, их нельзя размещать слишком много или слишком плотно за один раз, чтобы избежать растрескивания тигля.
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт