сделать запрос
Language : русский

русский

  • Какие детали машины для литья под давлением с холодной камерой являются быстроизнашивающимися?
    2024-06-13

    Какие детали машины для литья под давлением с холодной камерой являются быстроизнашивающимися?

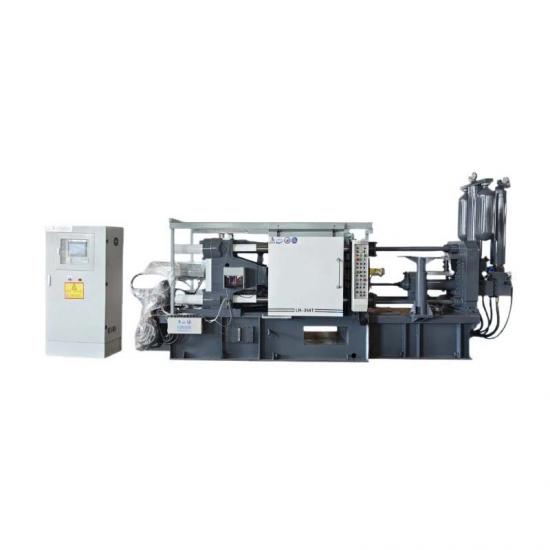
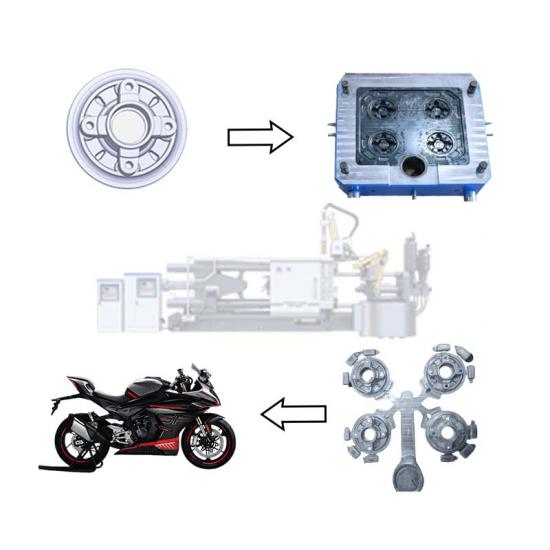
    машина для литья под давлением в холодной камереПроизводство осуществляется в суровых условиях высокого давления, высоких температур и частых механических движений, что делает основные компоненты подверженными износу и повреждениям. Регулярное и профессиональное техническое обслуживание необходимо для стабилизации производства и продления срока службы оборудования.оборудование для литья под давлением. Существует семь распространенныхуязвимые детали машины для литья под давлениемВ процессе ежедневной эксплуатации форма подвергается термической усталости, трещинам и износу из-за многократных воздействий высоких температур и высокого давления. Инжекционное сопло легко изнашивается и забивается расплавленным металлом. Шток поршня быстро изнашивается под воздействием постоянного трения под высоким давлением, что влияет на точность литья. Кроме того, гидравлические уплотнительные кольца подвержены старению и утечке масла при длительной работе под высоким давлением. Направляющие штифты и втулки сильно изнашиваются из-за частого открытия и закрытия пресс-формы. Компоненты гидравлической системы, включая масляные насосы и цилиндры, легко стареют и выходят из строя. Электрические компоненты могут быть повреждены из-за высоких температур и влажности в производственной среде. НаучныйТехническое обслуживание оборудования для литья под давлениемЭто позволяет эффективно снизить количество отказов оборудования. Операторам необходимо регулярно осматривать, чистить и ремонтировать ключевые детали, своевременно заменять изношенные комплектующие, а также использовать высококачественные смазочные материалы, разделительные составы и уплотнительные материалы. Необходимо регулярно заменять гидравлическое масло и проверять электрические компоненты для обеспечения стабильной работы оборудования. Предприятиям следует разработать стандартизированные планы инспекций, обеспечить профессиональную подготовку персонала по эксплуатации и иметь достаточный запас изнашиваемых деталей. Стандартизированное ежедневное техническое обслуживание значительно сокращает время простоя, повышает эффективность производства и максимально увеличивает срок службы оборудования.машина для литья под давлением в холодной камере....
    прочитайте больше
  • Процесс литья посуды под давлением
    2024-06-07

    Процесс литья посуды под давлением

    Процесс литья посуды под давлением включает придание металлу (обычно алюминиевому сплаву) определенной формы с помощью формы. Этот процесс гарантирует, что посуда обладает отличной теплопроводностью, долговечностью и красивым внешним видом. Ниже приводится подробный процесс литья посуды под давлением: 1. Подготовка материала Металлическое сырье: алюминиевый сплав обычно выбирается из-за его легкого веса и хорошей теплопроводности. Выплавка сплавов: алюминиевый сплав плавится в печи и добавляются соответствующие легирующие элементы для улучшения механических свойств и коррозионной стойкости материала. 2. Проектирование и производство пресс-форм . Конструкция формы: Форма проектируется в соответствии с формой и размером посуды. Пресс-форма должна иметь высокую точность и устойчивость к высоким температурам. Изготовление пресс-форм: пресс-форма изготовлена ​​из высокопрочной стали и тщательно обработана, чтобы поверхность формы была гладкой и соответствовала проектным требованиям. 3. Предварительный нагрев формы. Перед литьем под давлением форму предварительно нагревают. Предварительный нагрев помогает металлу более равномерно распределяться при впрыске в форму, уменьшая поры и дефекты холодного закрытия. 4. Литье под давлением Инъекция металла: расплавленный алюминиевый сплав впрыскивается в предварительно нагретую форму через машину для литья под давлением. Высокое давление заставляет металл быстро заполнять форму и формировать базовую форму горшка. Охлаждение и затвердевание: поддерживайте высокое давление и подождите, пока алюминиевый сплав остынет и затвердеет, обычно от нескольких секунд до нескольких минут. 5. Демонтаж Как только металл остынет и затвердеет, откройте форму и аккуратно извлеките образовавшуюся заготовку горшка. 6. Постобработка Обрезка и удаление заусенцев: удалите излишки материала и заусенцы, образовавшиеся в процессе литья под давлением, чтобы края стали гладкими. Механическая обработка: дальнейшая обработка, такая как сверление, точение и фрезерование, выполняется по мере необходимости для обеспечения точности размеров и качества поверхности. 7. Обработка поверхности Полировка и шлифовка: отполируйте и отшлифуйте поверхность кастрюли, чтобы придать ей блеск и красоту. Напыление или гальваническое покрытие. Напыление или гальваника выполняются в соответствии с требованиями к продукту для улучшения внешнего вида и повышения коррозионной стойкости. Антипригарное покрытие: многие кастрюли должны быть покрыты антипригарным покрытием, чтобы пища не прилипала к кастрюле во время приготовления. 8. Проверка качества Строгий контроль качества готовой продукции для обеспечения ее соответствия проектным спецификациям и стандартам качества. Объекты проверки включают проверку внешнего вида, измерение размеров, испытание на адгезию покрытия и т. д. 9. Упаковка и доставка Соответствующая кухонная посуда упаковывается так, чтобы предотвратить повреждение во время транспортировки, и готова к отправке покупателям или розничным торговцам. Бла...
    прочитайте больше
  • Процесс литья тормозных колодок под давлением
    2024-06-03

    Процесс литья тормозных колодок под давлением

    Процесс литья под давлением тормозных колодок включает в себя ряд этапов, обеспечивающих производство высококачественной продукции, соответствующей стандартам автомобильной безопасности. Ниже приведен типичный процесс литья под давлением тормозных колодок: 1. Подготовка материала В состав тормозных колодок обычно входят фрикционные материалы, клеи и металлические опорные пластины. Подготовка материалов для литья под давлением включает выбор соответствующей формулы фрикционного материала и металла. 2. Подготовка формы В соответствии с требованиями конструкции тормозной колодки изготавливается специальная форма для литья под давлением. Форма обычно изготавливается из жаростойкой и высокопрочной стали, чтобы обеспечить срок службы и качество литья под давлением . 3. Отопление Предварительно нагрейте металлическую опорную пластину и форму до соответствующей температуры, чтобы обеспечить равномерное распределение материалов и хорошее сцепление во время процесса литья под давлением. 4. Литье под давлением Размещение металлической подложки: поместите предварительно нагретую металлическую подложку в форму. Впрыск фрикционного материала: фрикционный материал впрыскивается в форму под высоким давлением так, что он равномерно заполняет форму и покрывает металлическую опорную пластину. Формование под давлением: пресс применяет высокое давление для прочного соединения фрикционного материала с металлической опорной пластиной и формирования заданной формы тормозной колодки. 5. Охлаждение и отверждение Форме дают остыть, чтобы фрикционный материал затвердел и приобрел необходимые механические свойства. Время и условия охлаждения варьируются в зависимости от материала и конструкции формы. 6. Демонтаж Отформованную тормозную колодку извлекают из формы и проверяют на наличие дефектов, таких как поры, трещины и т. д. 7. Постобработка Извлеченная тормозная колодка подвергается необходимой последующей обработке, включая удаление заусенцев, очистку, термообработку и другие этапы для повышения ее долговечности и производительности. 8. Проверка и тестирование Тормозные колодки проходят строгий контроль качества и эксплуатационные испытания, чтобы гарантировать их соответствие действующим стандартам и требованиям клиентов. Обычные тесты включают испытание на твердость, испытание на износостойкость, испытание на прочность на сдвиг и т. д. 9. Упаковка и доставка. Соответствующие тормозные колодки упакованы, имеют четкую маркировку и готовы к отправке клиентам или на сборочные предприятия. Благодаря вышеуказанным шагам производители могут производить тормозные колодки, соответствующие стандартам безопасности и производительности, обеспечивающие эффективность торможения автомобиля и безопасность вождения....
    прочитайте больше
  • Распространенные проблемы и решения для литых светодиодных ламп
    2024-05-28

    Распространенные проблемы и решения для литых светодиодных ламп

    Литые светодиодные лампы могут столкнуться с множеством проблем во время производства и использования. Вот некоторые распространенные проблемы, их возможные причины и решения: 1. Пористость и усадка Причина: Непродуманная конструкция формы , неправильные параметры литья, расплавленный металл образует поры или усадку при охлаждении. Решение: Оптимизируйте конструкцию пресс-формы, чтобы обеспечить плавный выпуск газа из пресс-формы. Отрегулируйте параметры литья, такие как давление и температура. Используйте процесс вакуумного литья под давлением , чтобы уменьшить остаток газа. 2. Холодное закрытие и отметка расхода. Причина: расплавленный металл слишком быстро остывает при растекании в форме, образуя холодное закрытие; неравномерное течение металла приводит к образованию следов текучести. Решение: Увеличьте температуру формы и температуру заливки расплавленного металла, чтобы улучшить текучесть металла. Отрегулируйте скорость и давление заливки. Следите за тем, чтобы расплавленный металл текал в форме равномерно. 3. Прилипание к форме и деформация отливок. Причина. Недостаточная обработка поверхности формы или неправильная конструкция формы приводят к прилипанию отливок к форме или деформации. Решение: Используйте высококачественный разделительный состав, чтобы обеспечить гладкую поверхность формы. Оптимизируйте конструкцию пресс-формы, чтобы обеспечить плавное извлечение отливки из формы. Проверьте и отрегулируйте систему охлаждения формы. 4. Нестабильный размер Причина: Нестабильный контроль температуры формы или непостоянные параметры литья приводят к нестабильному размеру отливки. Решение: Обеспечьте стабильную температуру формы и используйте систему контроля температуры. Строго контролируйте параметры литья, такие как давление, температура и время. 5. Дефекты поверхности Причина: Дефекты на поверхности формы или используемые нечистые алюминиевые сплавы приводят к дефектам на поверхности отливки. Решение: Регулярно проверяйте и обслуживайте форму, чтобы убедиться, что ее поверхность гладкая и не имеет дефектов. Используйте высококачественные материалы из алюминиевых сплавов, чтобы избежать примесей. Улучшите процесс обработки поверхности формы и улучшите качество поверхности формы. 6. Внутренние дефекты Причина: примеси или газы смешиваются с металлической жидкостью во время процесса разливки, что приводит к дефектам внутри отливки. Решение: Улучшите уровень очистки металлической жидкости и используйте фильтры и вакуумное оборудование. Оптимизируйте конструкцию системы заливки, чтобы уменьшить смешивание газов и примесей. Регулярно очищайте и обслуживайте оборудование, чтобы обеспечить чистоту и стабильность производственного процесса. 7. Горячее и холодное растрескивание. Причина: Слишком быстрое или неравномерное охлаждение отливки приводит к образованию горячих или холодных трещин. Решение: Контролируйте скорость охлаждения отливки, чтобы избежать слишком быстрого охлаждения. Оптимизируйте систему охлаждения пресс-формы, чтобы обеспечить ра...
    прочитайте больше
  • Решения распространенных проблем с литыми алюминиевыми кастрюлями
    2024-05-24

    Решения распространенных проблем с литыми алюминиевыми кастрюлями

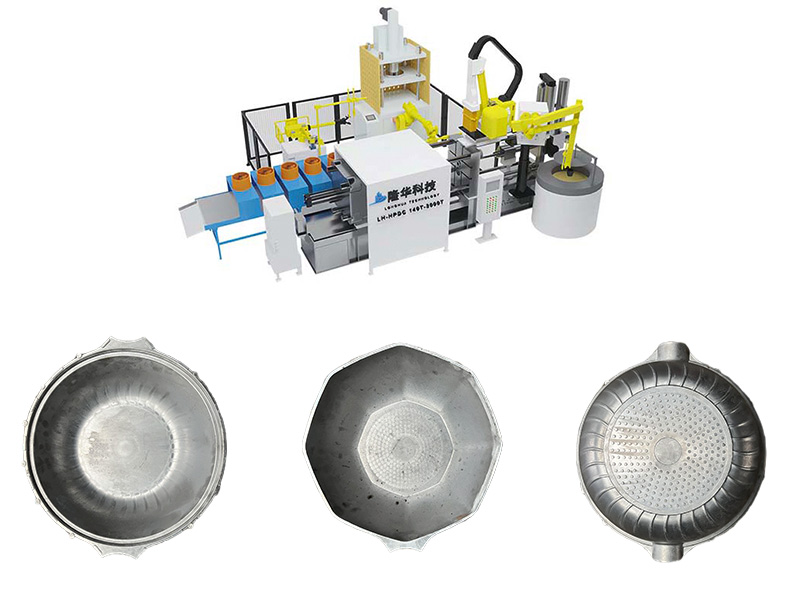
    Кастрюли из литого алюминияЭто основные виды кухонной утвари, производимые профессиональными мастерами.машина для литья под давлениемОборудование отличается превосходной теплопроводностью и долговечностью. Однако в процессе массового производства часто возникают различные распространенные дефекты.оборудование для литья под давлениемЭто влияет на качество поверхности изделия, структурную стабильность и срок службы. Освоение целенаправленных решений имеет важное значение для оптимизации.оборудование для литья под давлениемПовышение эффективности производства и выход продукции в сфере изготовления кухонной утвари. 1.Отверстия и поры Причина: 1). Газ из жидкого алюминия удаляется не полностью. 2). Неправильная конструкция или эксплуатация пресс-формы приводит к нарушению плавного отвода газа. Решение: 1) Усовершенствовать процесс плавки и рафинирования жидкого алюминия для обеспечения достаточного дегазирования. 2). Скорректировать конструкцию пресс-формы и оптимизировать систему отвода воздуха. 3) Контролируйте скорость и давление литья под давлением, чтобы избежать слишком высокой или слишком низкой скорости, которая может привести к невозможности отвода газа. 2.Усадка и деформация Причина: 1). При охлаждении жидкого алюминия его объем уменьшается. 2). Неправильная конструкция пресс-формы и неравномерное охлаждение. Решение: 1) Оптимизировать конструкцию пресс-формы для обеспечения равномерного охлаждения. 2). Отрегулируйте температуру заливки жидкого алюминия и температуру формы, чтобы контролировать скорость охлаждения. 3). Используйте подходящую систему охлаждения и время охлаждения. 3.Дефекты поверхности (такие как трещины, ямки) Причина: 1). Плохая текучесть жидкого алюминия и неравномерное заполнение. 2). Неправильная температура пресс-формы. Решение: 1). Для улучшения текучести необходимо повысить температуру заливки жидкого алюминия. 2). Отрегулируйте температуру пресс-формы, чтобы обеспечить ее работу в соответствующем температурном диапазоне. 3). Регулярно проводите техническое обслуживание и очистку плесени, чтобы обеспечить гладкую поверхность. 4.Окисление и включения Причина: 1). Жидкий алюминий подвергается воздействию воздуха и образует оксиды. 2). Примеси смешиваются с жидким алюминием или не удаляются полностью. Решение: 1). Усовершенствовать меры защиты в процессе плавки жидкого алюминия и использовать защиту инертными газами. 2). Усовершенствовать процесс очистки жидкого алюминия, чтобы обеспечить полное удаление включений. 3). Регулярно чистите печь и инструменты, чтобы избежать попадания загрязнений. 5.Горячий треск Причина: 1). Внутренние напряжения возникают при охлаждении жидкого алюминия. 2). Неправильная конструкция или эксплуатация пресс-формы приводит к концентрации напряжений. Решение: 1) Оптимизировать конструкцию пресс-формы, чтобы избежать зон концентрации напряжений. 2). Отрегулируйте скорость охлаждения, чтобы контролировать распределение напряжений в процессе охлаждения. 3). Используйте соответствующие охлаждающие...
    прочитайте больше
  • Часто задаваемые вопросы о кастрюлях из литого под давлением алюминия
    2024-05-20

    Часто задаваемые вопросы о кастрюлях из литого под давлением алюминия

    Некоторые распространенные проблемы, которые могут возникнуть с кастрюлями из литого под давлением алюминия, включают в себя: 1. Деформация или изменение цвета: из-за высокой теплопроводности алюминия кастрюля может деформироваться или обесцвечиваться из-за высокой температуры или резких изменений температуры во время использования. 2. Износ поверхности. Длительное или неправильное использование может привести к износу поверхности кастрюли, особенно если для протирания алюминиевой кастрюли используется металлическая посуда или ножи. 3. Прилипание пищи. Без надлежащего покрытия и регулярного ухода пища может прилипать к алюминиевым противням, что затрудняет очистку. 4. Дно кастрюли помято: длительное использование или столкновение могут привести к появлению вмятин на дне алюминиевой кастрюли, что может повлиять на характеристики теплопроводности. 5. Износ покрытия. Некоторые алюминиевые кастрюли имеют покрытие, предотвращающее прилипание пищи, но длительное или неправильное использование может привести к износу покрытия, и его необходимо будет регулярно заменять. 6. Миграция металлов. В алюминиевых кастрюлях низкого качества или некачественных материалов могут возникнуть проблемы с миграцией металлов, из-за которых металлические элементы, такие как алюминий, попадают в пищу, что может повлиять на здоровье. 7. Утечка масла и воды. Могут возникнуть проблемы с качеством сварных соединений некоторых алюминиевых кастрюль, что приведет к утечке масла и воды. Чтобы избежать этих проблем, очень важно выбрать качественную алюминиевую кастрюлю и соблюдать правильные методы ее использования и ухода.
    прочитайте больше
  • Часто задаваемые вопросы о радиаторах, изготовленных методом литья под давлением
    2024-05-14

    Часто задаваемые вопросы о радиаторах, изготовленных методом литья под давлением

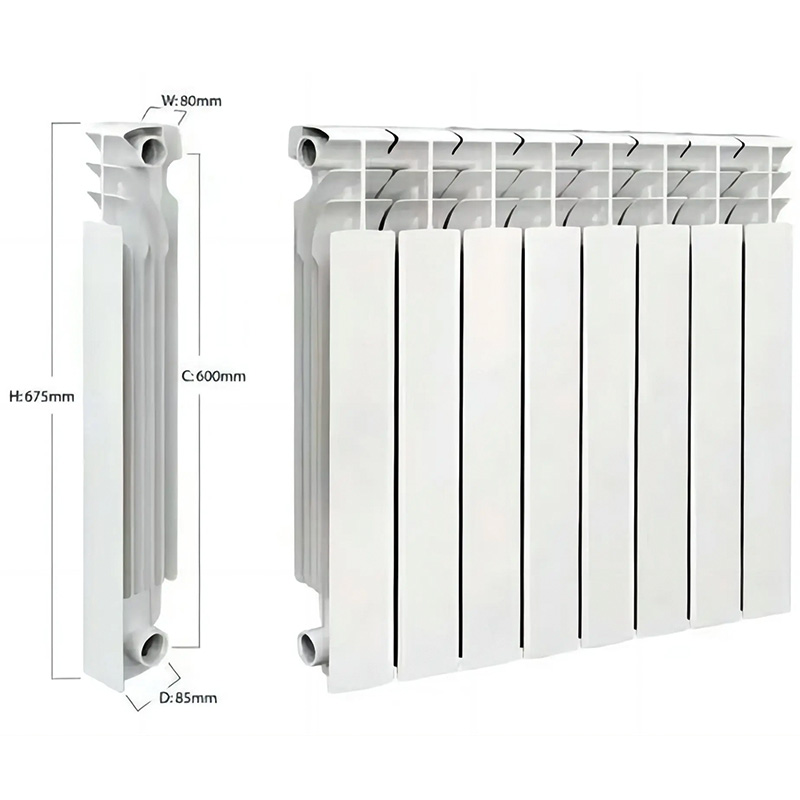
    В процессе производствалитые радиаторыВ этом случае вы можете столкнуться с некоторыми распространенными проблемами, вот некоторые из них: 1. Устьица и пузырьки: Описание проблемы: Пористость и пузырьки являются распространенными дефектами в процессе литья под давлением и могут появляться на поверхности или внутри радиатора. Решение: Оптимизировать процесс литья под давлением, чтобы обеспечить плавный поток металла и избежать попадания газа в отливку. Образование пор и пузырьков можно уменьшить за счет улучшения конструкции формы, контроля температуры и скорости заливки, а также использования подходящей системы заливки. 2. Термические трещины: Описание проблемы: В процессе охлаждения радиатора из-за неравномерной температуры металла или быстрого охлаждения могут возникать термические трещины. Решение: Оптимизировать процесс литья, контролировать скорость охлаждения и равномерность температуры металла, а также избегать чрезмерного охлаждения или образования зон концентрации напряжений. Кроме того, следует подобрать соответствующий состав сплава и параметры процесса для снижения вероятности образования горячих трещин. 3. Деформация и отклонение размеров: Описание проблемы: В процессе охлаждения радиатор может сжиматься и деформироваться неравномерно, что приводит к отклонению размеров или неправильной форме. Решение: Оптимизировать конструкцию пресс-формы, учесть усадку радиатора и использовать подходящую систему охлаждения, чтобы обеспечить равномерное охлаждение отливки и избежать деформации. Кроме того, для коррекции размерных отклонений в отливках можно использовать постобработку, такую как термообработка или механическая обработка. 4. Проблемы с качеством поверхности: Описание проблемы: Поверхность радиатора может быть окислена, иметь дефекты или быть шероховатой. Решение: Усилить обработку поверхности пресс-формы, например, полировку, пескоструйную обработку и т. д., для улучшения качества поверхности. Кроме того, материалы покрытия следует выбирать и использовать рационально, чтобы контролировать реакцию окисления в процессе литья и уменьшить вероятность возникновения дефектов поверхности. Путем оптимизации процесса, улучшенияоборудование для литья под давлениемУкрепление системы управления качеством позволит эффективно решить эти проблемы и повысить качество и эффективность производства литых радиаторов....
    прочитайте больше
  • Разница между машиной холодной воды винтового типа с холодным ветром и машиной холодной воды с воздушным охлаждением
    2024-05-11

    Разница между машиной холодной воды винтового типа с холодным ветром и машиной холодной воды с воздушным охлаждением

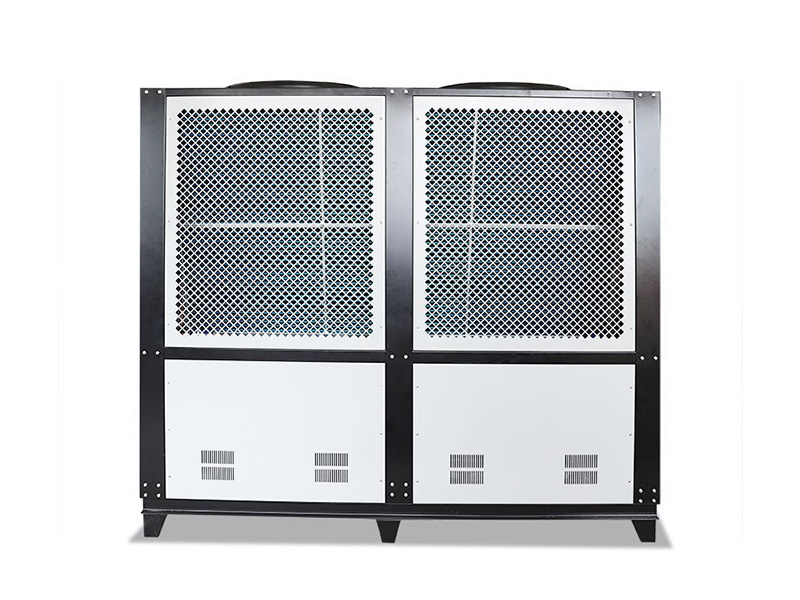
    Существуют некоторые различия в принципе охлаждения и методах работы винтовых машин холодной воды с воздушным охлаждением и машин холодной воды с воздушным охлаждением . В основном это отражается на типе компрессора и способе охлаждения: 1. Тип компрессора: Винтовая машина холодной воды с холодным ветром : используйте винтовой компрессор в качестве основного компонента холодильной системы. Компрессор винтового типа сжимает хладагент за счет вращения винта, что обеспечивает эффективную и стабильную производительность охлаждения и подходит для большой холодильной системы. Машина холодной-холодной воды : обычно поршневой компрессор или винтовой компрессор. По сравнению с винтовой машиной холодной воды тип компрессора машины холодной воды с воздушным охлаждением может быть более разнообразным, но в некоторых случаях поршневой компрессор может быть ниже, чем винтовой компрессор, но эффективность обычно ниже. 2. Метод охлаждения: Холодно-ветровая машина с холодной водой винтового типа : используйте вентилятор для подачи воздуха над конденсатором, чтобы охладить хладагент и распределить тепло в окружающую среду. Этот метод может сэкономить водные ресурсы и подходит для безводной системы охлаждения. Машина для холодной и холодной воды : она также использует вентилятор для подачи воздуха через конденсатор, но тип ее компрессора может не ограничиваться винтовым типом, который может быть дуплексным. Этот метод также позволяет распределять тепло в окружающую среду, но в некоторых случаях для поддержания охлаждающего эффекта может потребоваться больше водных ресурсов. Таким образом, винтовая машина холодной воды с воздушным охлаждением имеет некоторые различия в типе и методе охлаждения компрессора и методе охлаждения. Машины с холодной водой винтового типа обычно имеют более высокую энергоэффективность и стабильность, подходят для нужд крупных холодильных систем, в то время как машины с холодной водой с воздушным охлаждением могут иметь некоторые преимущества в методе охлаждения и стоимости, подходящие для нужд малых и средних предприятий. холодильные системы габаритов....
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт