сделать запрос
Language : русский

русский

  • Промышленный визит - Тайско-Китайская промышленная зона Районга
    September 3,2024.

    Промышленный визит - Тайско-Китайская промышленная зона Районга

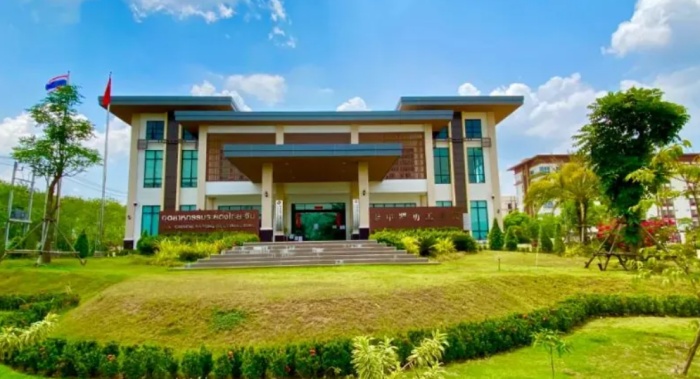
    Конференция по литью под давлением в Юго-Восточной Азии (Таиланд) Промышленный визит - Тайско-Китайская промышленная зона Районг 17 мая участники Конференции по литью под давлением в Юго-Восточной Азии (Таиланд) и группа посетителей Таиландской индустрии новых энергетических транспортных средств вошли в тайско-китайскую промышленную зону Районга. Группа из 49 человек пообщалась в Операционном центре индустриального парка Районг и осмотрела парк. Тайско-китайская промышленная зона Районг расположена в центральной части Восточного экономического коридора Таиланда. Отрасли парка включают автозапчасти, новую энергетику, новые материалы, оборудование, электронную технику, умные дома и т. д. При активной поддержке правительств Китая и Таиланда Тайско-Китайская промышленная зона Районг была определена как промышленная зона национального уровня». Зона зарубежного экономического и торгового сотрудничества». Это производственная и экспортная база, а также промышленный кластерный центр для традиционных прибыльных отраслей Китая и современных развивающихся отраслей Таиланда. В будущем он будет преобразован в умный экологический индустриальный парк, объединяющий промышленное производство, складскую логистику и коммерческую жизнь. В ходе трехдневного мероприятия в общей сложности 18 экспертов, ученых и представителей бизнеса из области литья под давлением приняли участие в выступлениях и тематических семинарах, 15 компаний приняли участие в показе представленных брендов и сформировали две инспекционные группы для посещения Banpo Toyota Motor. Завод и таиландско-китайский промышленный парк Районг для посещения и обучения. Это прагматичное и перспективное международное мероприятие в области литья под давлением обеспечивает важную международную платформу обмена для комплексного развития транспортных средств на новых источниках энергии и индустрии литья под давлением, а также способствует сотрудничеству и развитию глобальной индустрии литья под давлением. (Предоставлено литейным отделением Китайского общества инженеров-механиков)...
    прочитайте больше
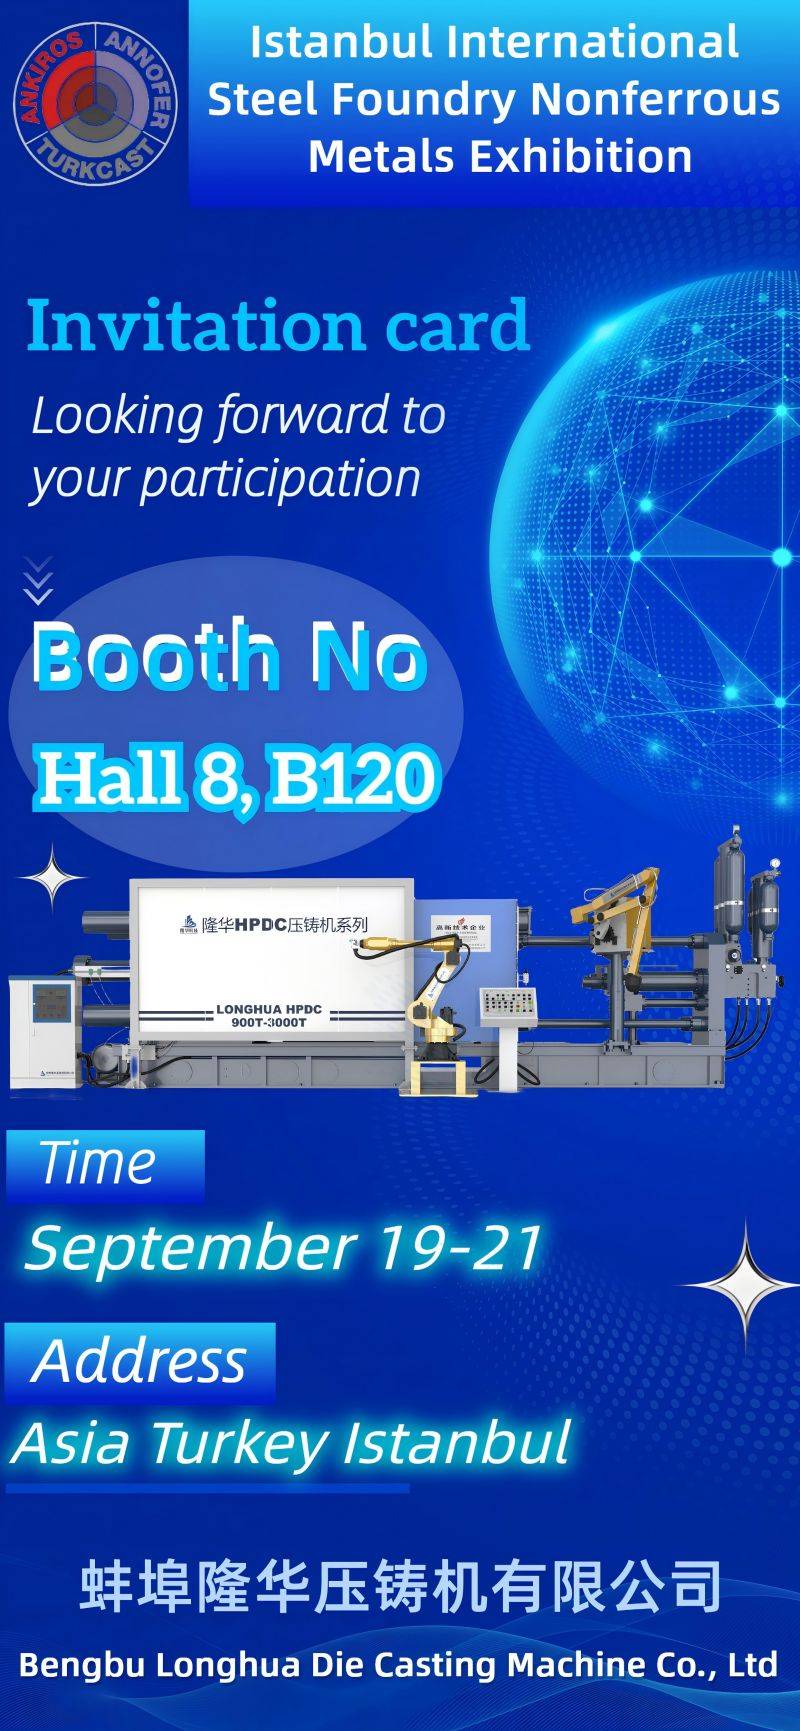
  • Добро пожаловать на Турецкую международную выставку стального литья и машиностроения 2024 года.
    2024-08-21

    Добро пожаловать на Турецкую международную выставку стального литья и машиностроения 2024 года.

    Экспонент 2024, Турция, Международная выставка стального литья и машиностроения / Bengbu Longhua Die Casting Machine Co., Ltd. ! (Национальное высокотехнологичное предприятие) Место проведения выставки: Стамбульский выставочный центр, Турция. Выставочный зал: зал 8 Стенд: Стенд B120 Подружитесь со всем миром, сотрудничайте для достижения взаимовыгодных результатов и вместе создавайте блестящие вещи. Изобретательность и мудрость – новый маяк мировой индустрии литья под давлением Приветствуем новых и старых друзей на выставочной площадке для обсуждения бизнеса, ждем вас в Стамбульском выставочном центре, Турция.
    прочитайте больше
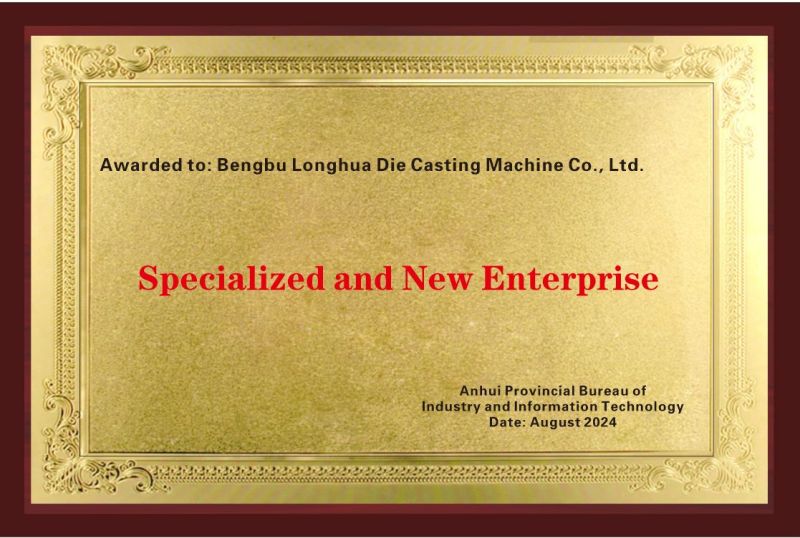
  • Горячие поздравления: Компания Bengbu Longhua Die Casting Machine Co., Ltd. получила две награды и технологические сертификаты провинциального уровня.
    2024-08-19

    Горячие поздравления: Компания Bengbu Longhua Die Casting Machine Co., Ltd. получила две награды и технологические сертификаты провинциального уровня.

    Почетная грамота провинции Аньхой в области инновационных/малых и средних предприятий — 26 июня 2024 г. Почетная грамота специализированного и инновационного/малого и среднего предприятия провинции Аньхой — 9 августа 2024 г. Компания Bengbu Longhua Die Casting Machine Co., Ltd. была основана в 1982 году и получила национальный «Сертификат высокотехнологичной технологии предприятия» в 2017 году! Наша компания активно откликается на великий призыв страны поощрять «сотрудничество университетов и научно-исследовательских институтов недвижимости»! Наша компания берет на себя инициативу сотрудничать с «Институтом материаловедения Хэфэй Китайской академии наук» * «Университетом Бэнбу» и другими университетами и институтами для совместной разработки двух крупных научно-исследовательских проектов: « высокоскоростных и высокоточных штампов искусственного интеллекта». литейная машина » и « робот для литья под давлением ». Эти два крупных научно-исследовательских проекта были успешно запущены в октябре 2022 года и в настоящее время имеют полностью независимые права интеллектуальной собственности. Степень локализации достигла 99%, а рентабельность продукта занимает первое место в мире! Эти два крупных научно-исследовательских проекта последовательно выиграли 13 национальных патентов на изобретения, 93 национальных патента на полезную модель, 6 сертификатов авторских прав на компьютерное программное обеспечение, 1 «Первый комплект сертификатов крупного технического оборудования провинции Аньхой», 5 «Сертификатов новой продукции провинции Аньхой», 1 « Национальный сертификат стандартизации продуктов знаний», 27 «Сертификатов научно-технических достижений провинции Аньхой», 5 «Сертификатов товарных знаков Лунхуа», 2 «Сертификаты CE ЕС/машины для литья под давлением и роботы», «Отдел разработки национальных стандартов для литья под давлением с холодной камерой с искусственным интеллектом» Машины», а также другие почетные грамоты и патенты на изобретения в области исследований и производства. Успешная разработка и производство двух крупных научно-исследовательских проектов: «Высокоскоростная и высокоточная машина для литья под давлением с искусственным интеллектом» и «Робот для литья под давлением» фундаментально изменили мировое восприятие «Высокоскоростное и высокоточное литье под давлением с использованием искусственного интеллекта». машина» и «робот для литья под давлением». После выхода на мировой рынок в 2022 году они полностью встряхнут иностранных производителей машин для литья под давлением и роботов. Успешная разработка и производство этих двух продуктов может не только снизить затраты на производство и закупки в отрасли литья под давлением в стране и за рубежом, увеличить валютные резервы страны, но и внести огромный вклад в повышение конкурентоспособности национальных брендов в международный рынок. В настоящее время машина для литья под давлением Longhua продается в 32 страны и регионы: Бразилию, Египет, Южную Африку, Вьетнам, Пакистан, Бангладеш, Уруг...
    прочитайте больше
  • Что такое контроль температуры формы для литья под давлением?
    2024-08-27

    Что такое контроль температуры формы для литья под давлением?

    Контроль температуры формы для литья под давлением (контроль температуры) относится к процессу регулирования температуры формы путем водяного охлаждения, нагрева масла, распыления и т. д. в процессе литья под давлением, чтобы гарантировать получение отливок стабильного качества в процессе производства. Контроль температуры формы очень важен для процесса литья под давлением, поскольку он напрямую влияет на качество отливки, срок службы формы и эффективность производства. Основной целью контроля температуры формы для литья под давлением является баланс температурного поля. 1. Стабильность качества отливки. Контролируя температуру формы, можно избежать дефектов на поверхности отливки, таких как холодные линии, поры, трещины и т. д. Если температура слишком низкая, на поверхности отливки могут появиться холодные линии, а если температура слишком высокая, это может вызвать усадочные отверстия, прилипание форм и другие проблемы. 2. Увеличение срока службы формы. Если температура формы не контролируется должным образом, это может увеличить термическое напряжение формы, ускорить износ и усталость формы и, таким образом, сократить срок службы формы. 3. Повышение эффективности производства. Разумный контроль температуры пресс-формы может сократить время охлаждения отливки, сократить производственный цикл и повысить эффективность производства. Метод контроля температуры: 1. Нагрев формы. Перед началом литья под давлением форму обычно необходимо предварительно нагреть до подходящей температуры. Общие методы нагрева включают электрический нагрев, масляный нагрев, паровой нагрев и т. д. 2. Охлаждение формы: во время производственного процесса форма может перегреться из-за непрерывной разливки. В это время необходимо контролировать температуру формы в соответствующем диапазоне с помощью средств охлаждения. Общие методы охлаждения включают водяное охлаждение, масляное охлаждение, воздушное охлаждение и т. д. 3. Оборудование для постоянного контроля температуры. Современные машины для литья под давлением обычно оснащены автоматическими системами контроля температуры, которые контролируют температуру формы в режиме реального времени с помощью датчиков и автоматически регулируют нагревательное или охлаждающее оборудование. Разница температур поверхности формы составляет менее 50°C, а разница температур цикла в одном и том же положении составляет менее 10°C для поддержания формы в заданном диапазоне температур. Благодаря эффективному контролю температуры формы для литья под давлением можно значительно улучшить консистенцию продукта, снизить процент брака и продлить срок службы формы....
    прочитайте больше
  • Анализ удаления шлака и рафинирующей дегазации в процессе плавки алюминиевого сплава для литья под давлением
    2024-08-13

    Анализ удаления шлака и рафинирующей дегазации в процессе плавки алюминиевого сплава для литья под давлением

    Литье под давлением алюминиевого сплаваПлавка является важным процессом в процессе литья под давлением. Если процесс плавки не контролируется строго, содержание шлака и газов в жидком алюминии (сокращенно: Al) увеличивается, химический состав изменяется, что приводит к образованию микропор, окислительного шлака, усадке и несоответствию химического состава отливки, влияя на ее качество. Литье под давлением алюминиевого сплаваВ процессе плавки алюминий легко поглощает воздух и окисляется. В ходе непрерывного процесса плавки на поверхности и внутри жидкого алюминия образуется оксидный шлак. В качестве сырья для плавки используются алюминиевые слитки и переработанные материалы. Содержание шлака в переработанных материалах выше, чем в алюминиевых слитках. После плавки содержание оксидного шлака в жидком алюминии соответственно увеличивается. Оксидный шлак легко адсорбируется газом из жидкого алюминия, что затрудняет осаждение газа из жидкого алюминия. Из-за наличия газа и оксидных включений в жидком алюминии в отливках под давлением образуются усадочные полости, поры, шлаковые включения и другие дефекты. Высококачественный жидкий алюминий должен обладать следующими характеристиками: соответствующим химическим составом, низким содержанием газовых и оксидных включений, хорошими литейными свойствами и удовлетворительными механическими характеристиками отливок. Исходя из основных факторов, влияющих на качество жидкого алюминия в процессе плавки, исследуется влияние каждого из этих факторов для определения оптимальных параметров процесса плавки, эффективного улучшения качества жидкого алюминия и, таким образом, удовлетворения производственных потребностей в литье под давлением. В жидком алюминии присутствует множество типов включений. Помимо материала, отслаивающегося от самого корпуса печи, большинство из них поступает из переработанных материалов. Переработанные материалы в процессе укладки и плавки образуют оксидные включения, такие как оксид алюминия и оксид магния. Поскольку переработанные материалы не могут быть абсолютно чистыми, а поверхности литников и некачественных отливок будут покрываться маслянистыми веществами и быть относительно влажными, в процессе плавки будет образовываться большое количество дыма и водяного пара, являющихся основным источником водорода. После определения плотности и металлографического анализа алюминиевых слитков до плавки и переработанных материалов после литья в одной и той же печи было установлено, что содержание водорода и включений в переработанных материалах значительно увеличилось. Заключение:(1) В процессе выплавки алюминиевых сплавов необходимо четко классифицировать переработанные материалы; для отливок с плотной внутренней структурой и требованиями к герметичности доля переработанных материалов контролируется в пределах 30%, а доля переработанных материалов для обычных отливок может быть увеличена до 40%.(2) Поддержание температуры плавления жидкого алюминия на уровне 720-750℃ может снизить абсорбцию жидкого ...
    прочитайте больше
  • Краткое обсуждение текущего состояния и тенденций развития отрасли литья под давлением алюминиевых сплавов.
    2024-08-08

    Краткое обсуждение текущего состояния и тенденций развития отрасли литья под давлением алюминиевых сплавов.

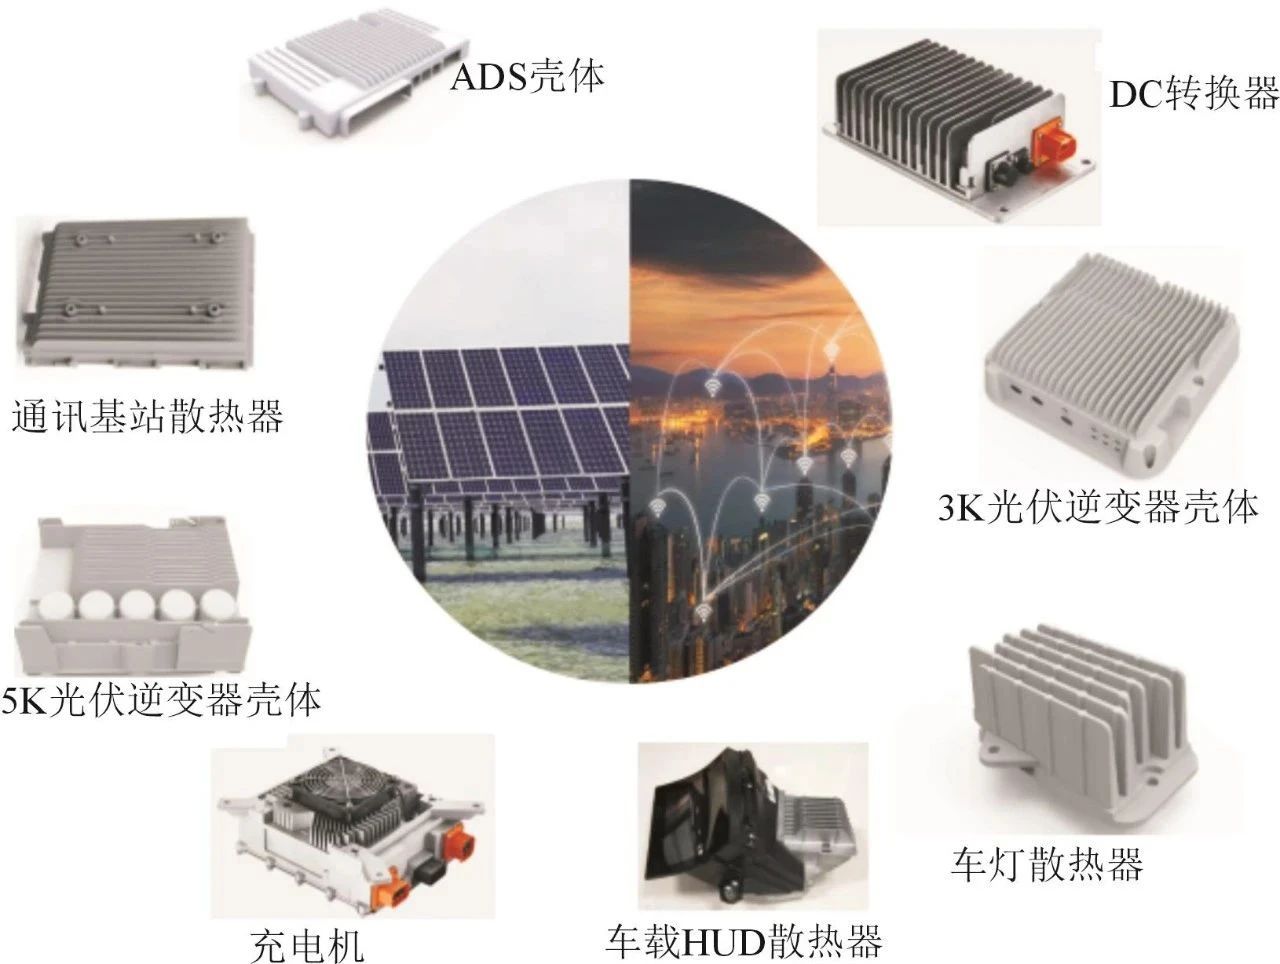
    Литье под давлением (называемое литьем под давлением ) заключается в заполнении полости литья под давлением (форме для литья под давлением) жидким или полутвердым металлом на высокой скорости и под высоким давлением, а также в формировании и затвердевании под давлением для получения отливок. Отливки под давлением имеют высокую точность размеров, обычно эквивалентную уровню 6–7 или даже уровню 4; низкая шероховатость поверхности; высокая прочность и твердость, на 25–30% выше, чем у литья в песчаные формы, стабильные размеры, хорошая взаимозаменяемость; тонкостенные сложные отливки могут быть отлиты под давлением с высокой эффективностью производства и длительным сроком службы формы для литья под давлением. При литье под давлением алюминиевых сплавов оно может достигать 80 000–200 000 раз, поэтому процесс литья под давлением широко используется в фотоэлектрической технике, связи 5G и автомобильной промышленности. Алюминий и алюминиевые сплавы имеют низкую плотность (около 2,7 г/см³), что составляет около 1/3 от железа или меди; хорошая электро- и теплопроводность, уступающая только серебру, меди и золоту; хорошая коррозионная стойкость: на поверхности алюминия легко естественным образом образуется плотная и прочная защитная пленка Al2O3, которая хорошо защищает подложку от коррозии. Хорошие продукты можно получить путем пассивации, порошкового напыления, нанесения покрытия и т. д., поэтому они особенно подходят для производства литья под давлением. Состав различных стандартных материалов из алюминиевых сплавов аналогичен, и материалы сплавов можно выбирать в соответствии с требованиями использования. Обычные алюминиевые сплавы, отлитые под давлением, не имеют особых требований к удлинению и теплопроводности и в основном используются для деталей двигателей автомобилей и мотоциклов, таких как крышки двигателя, масляные поддоны, блоки цилиндров, корпуса трансмиссии и т. д. С развитием технологии 5G все больше литых под давлением алюминиевых сплавов используется в базовых станциях связи, в основном для производства корпусов радиаторов. Поскольку теплопроводность традиционного алюминиевого сплава ADC12 составляет всего 100 Вт/(м·К), в качестве материала для литья под давлением обычно выбирается ENAC44300 для улучшения теплопроводности деталей; кроме того, можно использовать термообработку Т5 при температуре 200–350 ℃. В дополнение к области связи 5G фотоэлектрическая промышленность также имеет растущий спрос на литые под давлением алюминиевые сплавы, типичным компонентом которых является корпус инвертора. «Фотоэлектрическая + накопитель энергии» стала стандартной конфигурацией для развития фотоэлектрической энергетики во многих странах. После согласования накопления энергии это придаст фотоэлектрической энергетике импульс долгосрочного и устойчивого развития. Предполагается, что глобальная установленная мощность фотоэлектрических систем увеличится на 370 ГВт в 2025 году, а новый спрос на инверторы для хранения энергии к тому времени составит около 74 ГВ...
    прочитайте больше
  • Таблица стандартных параметров машины для литья под давлением
    2024-07-30

    Таблица стандартных параметров машины для литья под давлением

    Таблица стандартных параметров машины для литья под давлением обычно включает в себя различные технические параметры и показатели производительности, которые могут варьироваться в зависимости от типа машины для литья под давлением (машина для литья под давлением с холодной камерой, машина для литья под давлением с горячей камерой и т. д.), технические характеристики машины для литья под давлением и требования производителя. Ниже приведены стандартные параметры, которые может включать в себя обычная машина для литья под давлением: 1. Тип машины: Машина для литья под давлением с холодной камерой, машина для литья под давлением с горячей камерой и т. д. 2. Усилие зажима (сила закрытия): Указывает максимальную силу, приложенную при зажиме машины для литья под давлением. Обычно измеряется в тоннах (тоннах). 3. Сила впрыска: Указывает силу, приложенную системой впрыска для проталкивания металлического или пластикового материала для заполнения формы. Обычно измеряется в тоннах (тоннах). 4. Вес инъекции (максимальный): Указывает максимальный вес металла или пластика, использованный для одного выстрела. 5. Скорость впрыска: Указывает скорость, с которой металлический или пластиковый материал попадает в форму. Обычно измеряется в миллиметрах в секунду (мм/с) или миллиметрах в секунду (дюйм/с). 6. Толщина формы (максимум/минимум): Указывает максимальную и минимальную толщину формы, которую можно разместить. 7. Ход открытия и закрытия формы: Указывает максимальный ход формы во время процесса открытия и закрытия. Обычно в миллиметрах (мм) или дюймах (дюймах). 8. Система охлаждения: Включает охлаждающую воду или масляную систему, используемую для контроля температуры формы для литья под давлением. 9. Мощность нагрева: Относится к потребляемой мощности отопительного агрегата или системы отопления. Обычно в киловаттах (кВт). 10. Система управления: Включает функции автоматизации и управления машиной для литья под давлением, включая контроллер ПЛК, сенсорный экран и т. д. 11. Гидравлическая система: Максимальное рабочее давление гидравлической системы и расход гидравлического насоса. 12. Режим работы: Ручной, полуавтоматический или полностью автоматический режим работы. 13. Устройство безопасности: Например, защитная дверь, кнопка аварийной остановки, защитная крышка и другие средства обеспечения безопасности. 14. Размеры: Общий размер машины для литья под давлением, включая длину, ширину, высоту и т. д. 15. Вес: Вес машины для литья под давлением, обычно в килограммах (кг) или фунтах (фунтах). Эти таблицы параметров могут различаться в зависимости от конкретной модели и производителя машины для литья под давлением и используются, чтобы помочь пользователям понять и выбрать оборудование для литья под давлением, подходящее для их производственных нужд....
    прочитайте больше
  • Дефекты литья и методы их контроля
    2024-07-23

    Дефекты литья и методы их контроля

    Существует множество типов дефектов литья, и причины их возникновения также очень сложны. Поэтому при анализе причин дефектов литья следует начинать с конкретной ситуации, проводить всесторонний анализ, учитывая характеристики, местоположение, технологический процесс и используемый песок, а затем принимать соответствующие технические меры для предотвращения и устранения дефектов. 1. Не наливатьМетоды профилактики: Увеличьте температуру заливки, ускорьте скорость заливки и предотвратите прерывистую заливку; Увеличьте площадь поперечного сечения полозья и внутреннего полозья; Скорректируйте дозировку шихты после плавки, чтобы соответствующим образом увеличить содержание углерода и кремния; Усильте отвод воздуха из литейной формы, уменьшите количество угольной пыли и органических веществ, добавляемых в песок; Увеличьте высоту верхней песочницы. 2. НеполныйМетоды профилактики: Правильно оцените количество расплавленного железа в ковше; При отливках с узкими литниками следует соответствующим образом снизить скорость заливки, чтобы обеспечить полное заполнение отливки. 3. ПовреждениеМетоды профилактики: При очистке и транспортировке отливок следует избегать различных видов чрезмерных столкновений и вибрации, а также недопустимых падений; При очистке барабана необходимо строго соблюдать технологические правила и требования; Измените размер стояка и горловины стояка, сделайте секции горловины стояка и правильно определите направление заливки в стояк. 4. Липкий песок и шероховатая поверхностьМетоды профилактики: При достаточной воздухопроницаемости используйте более мелкий исходный песок и соответствующим образом увеличьте плотность формовочного песка; Обеспечьте стабильное эффективное содержание угольной пыли в формовочном песке; Строго контролируйте содержание влаги в песке; Усовершенствовать систему заливки, оптимизировать процесс заливки и снизить температуру заливки; Контролируйте температуру обжига шаблона, которая, как правило, равна или немного выше температуры формовочного песка. 5. Песчаные ямыМетоды профилактики: Увеличьте содержание липкого песка в формовочном песке, своевременно добавляйте новый песок и улучшите прочность поверхности формовочного песка; Поверхность формы должна быть качественной, а угол уклона и галтель отливки должны быть выполнены достаточно аккуратно. Поврежденные формы следует отремонтировать перед сборкой; Сократите время подготовки песчаных форм перед заливкой; Будьте осторожны при сборке или транспортировке форм, чтобы избежать повреждений или попадания частиц песка в полость песчаной формы; Перед сборкой удалите плавающий песок из формы и закройте литник. 6. Заполнение швов и расширение пескаМетоды профилактики: Улучшите плотность пресс-формы и избегайте локального рыхления; Корректировка процесса смешивания песка, контроль содержания воды и повышение прочности формовочного песка; Снизьте напор жидкого металла и уменьшите скорость заливки. 7. Поднятие коробки Методы профилактики: Увеличьте вес железного груза и уберит...
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт