сделать запрос
Language : русский

русский

  • Распространенные проблемы при литье под давлением: усадка.
    2024-02-16

    Распространенные проблемы при литье под давлением: усадка.

    Усадочные полости (также известные как усадка) при литье под давлением — распространенный дефект, который обычно возникает на толстостенных или густонаселенных участках детали. Такие дефекты могут повлиять на механические свойства и внешний вид детали. Ниже приведены некоторые распространенные причины усадочных полостей при литье под давлением и соответствующие решения:   1. Недостаточное заполнение металлической жидкостью: Причина проблемы: металлическая жидкость не смогла полностью заполнить полость формы во время процесса заполнения, что привело к образованию усадочных полостей в некоторых областях. Решение: отрегулируйте систему разливки и параметры заливки, увеличьте отверстие для разливки или измените направление разливки, чтобы способствовать заполнению металлом и улучшить скорость наполнения и полноту.   2. Проблемы проектирования пресс-форм : Причина проблемы: неправильная конструкция формы, например, слишком толстая или слишком сложная конструкция, может привести к затруднению прохождения металлической жидкости в процессе заполнения и образованию усадочных полостей. Решение: оптимизируйте конструкцию пресс-формы, уменьшите толстостенные части детали, добавьте вентиляционные отверстия или улучшите литниковую систему, чтобы способствовать заполнению и потоку металлической жидкости.   3. Неправильный контроль температуры металлической жидкости: Причина проблемы: если температура металлической жидкости слишком высокая или слишком низкая, это может привести к плохой текучести металлической жидкости во время процесса наполнения и легкому образованию усадочных полостей. Решение: Строго контролировать температуру заливки металлической жидкости, чтобы гарантировать, что она разливается в подходящем температурном диапазоне, и избегать слишком высоких или слишком низких температур.   4. Вопросы организационной структуры металлических сплавов: Причина проблемы: химический состав металлического сплава неравномерен или имеются другие примеси, которые могут привести к неравномерному затвердеванию металлической жидкости в процессе заливки и образованию усадочных полостей. Решение: Оптимизировать формулу металлических сплавов, усилить перемешивание и гомогенизацию металлических жидкостей и обеспечить однородность и стабильность организационной структуры металлических сплавов.   5. Неправильная эксплуатация: Причина проблемы: неправильный контроль со стороны оператора во время процесса литья под давлением , например, чрезмерное давление, температура или скорость, также может привести к образованию усадочных полостей в металлической жидкости во время процесса заполнения. Решение: Обучите операторов понимать и правильно выполнять рабочие процедуры, строго контролировать параметры литья под давлением и избегать рабочих ошибок. Благодаря вышеуказанным мерам можно эффективно предотвратить и уменьшить усадочные полости при литье под давлением, а также улучшить качество и надежность литья под давлением.  ...
    прочитайте больше
  • Распространенные проблемы при литье под давлением: питтинг.
    2024-02-13

    Распространенные проблемы при литье под давлением: питтинг.

    В процессе производства литья под давлением питтинг (также называемый питтингом) является распространенным дефектом поверхности, который влияет на внешний вид и качество детали. Оспины обычно выглядят как множество небольших выпуклостей или впадин на поверхности, похожих на ямки. Ниже приведены некоторые распространенные причины проблем с точечной коррозией при литье под давлением и соответствующие решения:   1. Газы и пузырьки металлической жидкости: Причина проблемы: газ и пузырьки в металлической жидкости не были полностью устранены в процессе заполнения, что привело к образованию питтингов на поверхности отливки. Решение: Оптимизировать процесс обработки металлической жидкости, принять такие меры, как вакуумирование или обработка инертным газом, чтобы уменьшить содержание газа, оптимизировать систему разливки и параметры разливки, чтобы обеспечить равномерное и стабильное наполнение металлической жидкостью, а также снизить улавливание газа.   2. Неправильный контроль температуры металлической жидкости: Причина проблемы: если температура металлической жидкости слишком высокая или слишком низкая, это может привести к плохой текучести металлической жидкости во время процесса заполнения, и легко образуются ямки. Решение: Строго контролировать температуру заливки металлической жидкости, чтобы гарантировать, что она разливается в подходящем температурном диапазоне, и избегать слишком высоких или слишком низких температур.   3. Проблемы с поверхностью формы : Причина проблемы: на поверхности формы возникают такие проблемы, как износ, окисление или загрязнение, из-за чего металлическая жидкость легко течет неравномерно во время процесса заливки и образует изъязвленные поверхности. Решение: регулярно очищайте и обслуживайте форму, чтобы ее поверхность была гладкой и чистой, и используйте соответствующие покрытия или краски, чтобы предотвратить окисление или загрязнение поверхности формы.   4. Течение металлической жидкости неравномерное: Причина проблемы: Металлическая жидкость задерживается или течет неравномерно во время процесса заполнения, что приводит к недостаточному заполнению и склонности к образованию точечной коррозии. Решение: Оптимизируйте конструкцию системы разливки, уменьшите сопротивление металлической жидкости во время процесса течения, увеличьте отверстие для разливки или измените направление разливки, чтобы способствовать потоку металла.   Longhua имеет обширный опыт в области проектирования высокоточных форм , которые могут эффективно предотвращать и уменьшать проблемы с точечной коррозией при литье под давлением, а также улучшать качество поверхности и внешний вид отливок.  ...
    прочитайте больше
  • Распространенные проблемы при литье под давлением: поры и пузыри
    2024-02-10

    Распространенные проблемы при литье под давлением: поры и пузыри

    Пористость и пузыри в литье под давлением — это распространенные проблемы качества, которые могут повлиять на герметичность, прочность и внешний вид детали. Вот некоторые распространенные причины и решения проблем с газовыми раковинами и пузырями: 1. Газы и пузыри в расплавленных металлах: Причина проблемы: В расплаве металла может происходить поглощение газа или влаги, а также выделение газа в процессе растворения или охлаждения металла. Эти газы не могут быть полностью удалены в процессе литья под давлением и образуют поры и пузыри. Решение: Используйте высококачественные металлические сплавы, обрабатывайте расплав металла вакуумом или инертным газом для снижения содержания газа, используйте соответствующие литниковые системы и скорости заливки, а также оптимизируйте параметры литья под давлением для уменьшения захвата газа. 2. Окисление или загрязнение поверхности пресс-формы: Причина проблемы: Окисление или загрязнения на поверхности пресс-формы могут попасть в отливку при затекании металла в форму, образуя пузыри. Решение: Регулярно очищайте и обслуживайте пресс-форму, используйте поверхностные покрытия или краски для предотвращения окисления и обеспечьте гладкость и чистоту поверхности пресс-формы. 3. Неравномерный поток расплавленного металла: Причина проблемы: Расплав металла встречает препятствия или течет неравномерно во время процесса заполнения, что приводит к захвату газа в отливку. Решение: Оптимизируйте конструкцию литниковой системы, уменьшите сопротивление расплава металла во время процесса течения, увеличьте литниковое отверстие или измените направление заливки для улучшения потока металла. 4. Неправильный контроль температуры расплавленных металлов: Причина проблемы: Слишком высокая или слишком низкая температура расплава металла может привести к образованию пузырей. Решение: Контролируйте температуру расплава металла, чтобы убедиться, что она находится в соответствующем диапазоне, для снижения растворения и выделения газа. 5.Параметры литья под давлением выбраны неверно: Причина проблемы: Неправильные настройки параметров литья под давлением, такие как давление, скорость и т. д., могут вызвать образование пустот и пор в расплаве металла во время процесса заполнения. Решение: В соответствии с конкретными требованиями к литью и свойствами металла оптимизируйте параметры литья под давлением, чтобы обеспечить равномерное и стабильное заполнение расплавом металла. Longhua обладает обширным опытом в области проектирования высокоточных пресс-форм, которые позволяют эффективно предотвращать и уменьшать трещины в литых деталях и повышать качество и надежность литых деталей....
    прочитайте больше
  • Распространенные проблемы при литье под давлением: трещины.
    2024-02-08

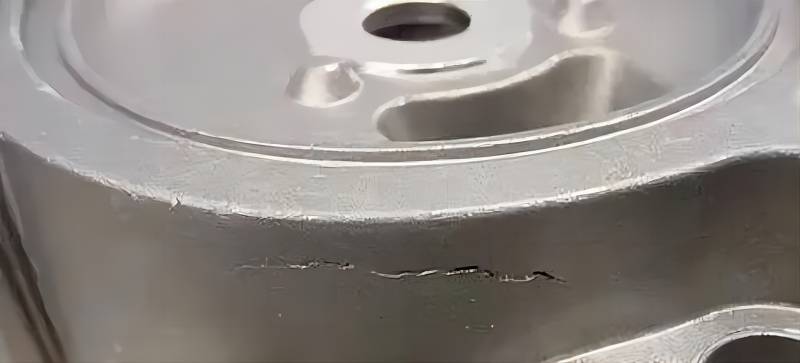
    Распространенные проблемы при литье под давлением: трещины.

    Распространенные проблемы с трещинами в деталях, отлитых под давлением , могут возникать в процессе производства или во время использования, что отрицательно влияет на производительность и надежность деталей. Вот некоторые распространенные причины проблем с трещинами при литье под давлением и соответствующие решения: 1. Проблемы проектирования пресс-форм : Причина проблемы: необоснованная конструкция формы, например, слишком слабые участки, неровная структура и т. д., может привести к концентрации напряжений в отливке под давлением во время процесса охлаждения, что приведет к образованию трещин. Решение: оптимизируйте конструкцию пресс-формы, увеличьте опорную конструкцию и уменьшите зону концентрации напряжений при литье под давлением, чтобы уменьшить возникновение трещин. 2. Неправильный контроль температуры металла: Причина проблемы: слишком высокая или слишком низкая температура металла может привести к появлению трещин в отливке в процессе охлаждения. Решение: Строго контролировать температуру заливки и скорость охлаждения металлической жидкости, чтобы гарантировать, что температура металла находится в соответствующем диапазоне, и избегать чрезмерных температурных градиентов. 3. Проблема усадки металла: Причина проблемы: металл сжимается в процессе охлаждения, и если усадка неравномерна или превышает ожидаемую, это может привести к появлению трещин. Решение: оптимизируйте состав сплава и литниковую систему, уменьшите усадку металла и примите меры по последующей термообработке или снятию напряжений для снижения внутренних напряжений при литье под давлением. 4. Чрезмерное охлаждение или неправильная термическая обработка: Причина проблемы: во время охлаждения или последующей термообработки деталей, отлитых под давлением, неправильный контроль температуры или чрезмерное время обработки могут привести к неравномерности организационной структуры, что может привести к трещинам. Решение: Строго контролировать температуру и время процессов охлаждения и термообработки, чтобы избежать чрезмерного нагрева или сохранения тепла, чтобы обеспечить единообразную и стабильную организационную структуру литья под давлением. 5. Неправильная работа: Причина проблемы: Неправильный контроль со стороны оператора во время процесса литья под давлением, например, чрезмерное давление, температура или скорость, также может привести к появлению трещин в отлитых под давлением деталях. Решение: Обучите операторов понимать и правильно выполнять рабочие процедуры, строго контролировать параметры литья под давлением и избегать рабочих ошибок. Благодаря вышеуказанным мерам проблема трещин в отливках под давлением может быть эффективно предотвращена и уменьшена, а качество и надежность отливок под давлением могут быть улучшены. Longhua имеет большой опыт в области проектирования высокоточных пресс-форм , которые могут эффективно предотвращать и уменьшать трещины в деталях, отлитых под давлением , а также повышать качество и надежность деталей, отлитых под давлением....
    прочитайте больше
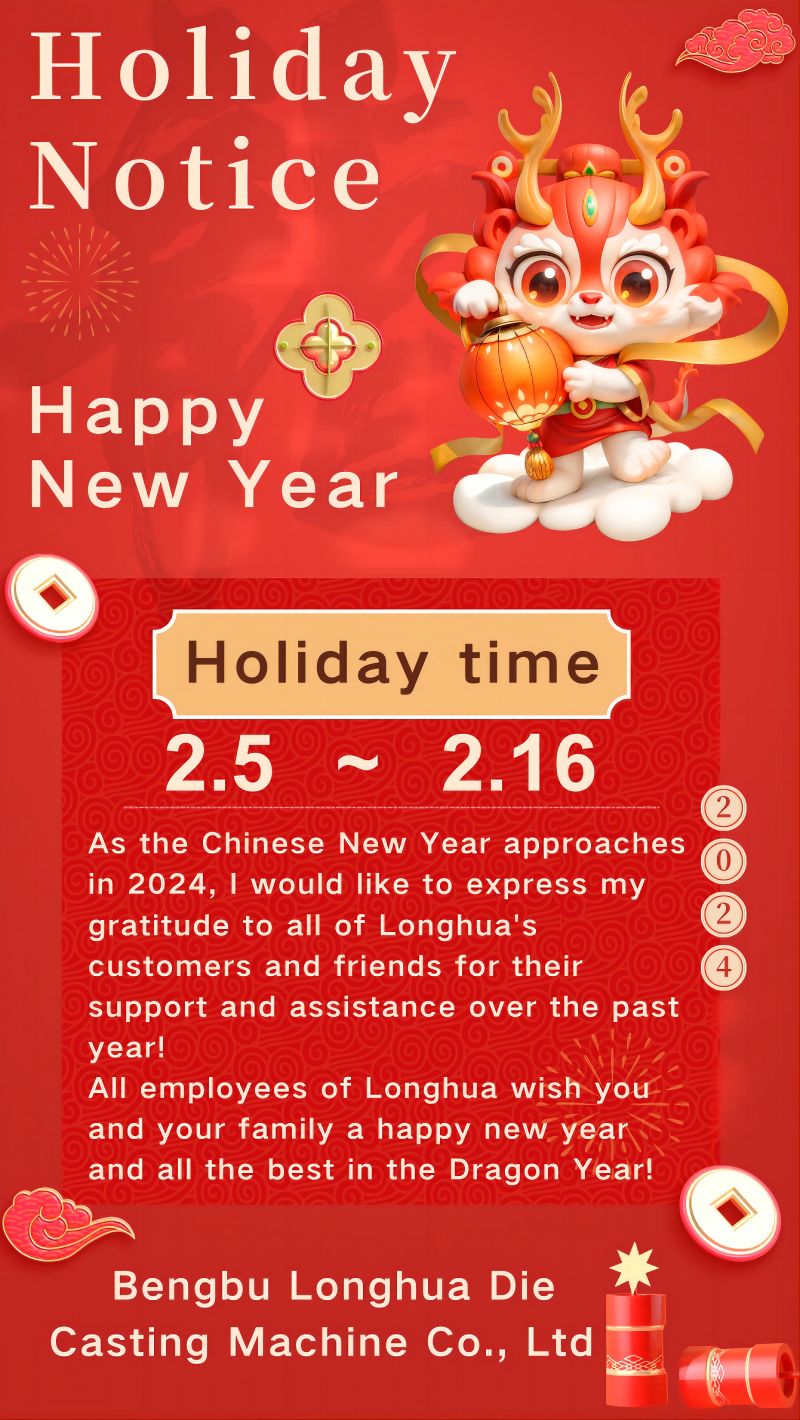
  • Уведомление о праздновании Праздника весны в Longhua
    2024-02-05

    Уведомление о праздновании Праздника весны в Longhua

    Компания Bengbu Longhua Die Casting Machine Co., Ltd., известный китайский производитель оборудования для литья под давлением в горячих и холодных камерах, опубликовала официальное праздничное расписание на предстоящий китайский Новый год по лунному календарю. Компания будет отмечать весенние праздники с 5 по 16 февраля. Полномасштабная ежедневная работа возобновится и вернется в нормальное русло с 5 по 16 февраля.17 февраляВ рамках обязательства по предоставлению клиентоориентированного сервиса компания LongHua будет поддерживать работу служб обработки запросов, выставления счетов и приема заказов в течение всего праздничного периода, чтобы зарубежные покупатели могли беспрепятственно отправлять запросы и размещать новые заказы. Компания LongHua выражает искреннюю благодарность всем новым и старым клиентам по всему миру за их неизменное доверие и поддержку в течение прошедшего года. Руководство компании передает предновогодние поздравления, желая партнерам по всему миру радостного празднования Нового года и дальнейших успехов в деловом сотрудничестве. Для получения ценовых предложений, консультаций по индивидуальным решениям или технической поддержки, связанных с литейным оборудованием, международные клиенты могут связаться с компанией LongHua через WhatsApp: 19105526587 или по электронной почте: Info@longhuamachine.com.
    прочитайте больше
  • Публично раскрытые материалы - Премия за прогресс в области науки и технологий - Разработка и инженерное применение интеллектуальной системы производства литья под давлением деталей специальной формы из цветных металлов.
  • Распространенные проблемы с машинами для литья под давлением: невозможность зафиксировать форму.
    January 24,2024.

    Распространенные проблемы с машинами для литья под давлением: невозможность зафиксировать форму.

    Вопрос: Что делать, если форма не может быть заблокирована? A: Причина неисправности: 1. Защитная дверь не закрыта или переключатель хода ослаблен 2. Давление блокировки слишком низкое 3. Электромагнитный клапан застрял 4. Верхнее и обратное давление не на месте. Способ обращения . : 1. Проверьте сигнал выключателя защитной двери. 2. Соответствующим образом увеличьте давление запирания. 3. Очистите или замените электромагнитный клапан. 4. Проверьте, выполнено ли каждое действие
    прочитайте больше
  • Распространенные проблемы с машинами для литья под давлением: масляный насос вращается, но давление отсутствует.
    January 24,2024.

    Распространенные проблемы с машинами для литья под давлением: масляный насос вращается, но давление отсутствует.

    Вопрос: Что делать, если масляный насос вращается, но давления нет? A: Причина неисправности: 1. Поврежденный масляный насос 2. Перепускной клапан застрял или поврежден 3. Слишком много утечек в системе . Способ устранения: 1. Отремонтировать или заменить масляный насос 2. Очистить и отремонтировать перепускной клапан. 3. Проверьте, закрыт ли запорный клапан.
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт