сделать запрос
Language : русский

русский

  • Что такое литая роботизированная рука?
    2024-04-03

    Что такое литая роботизированная рука?

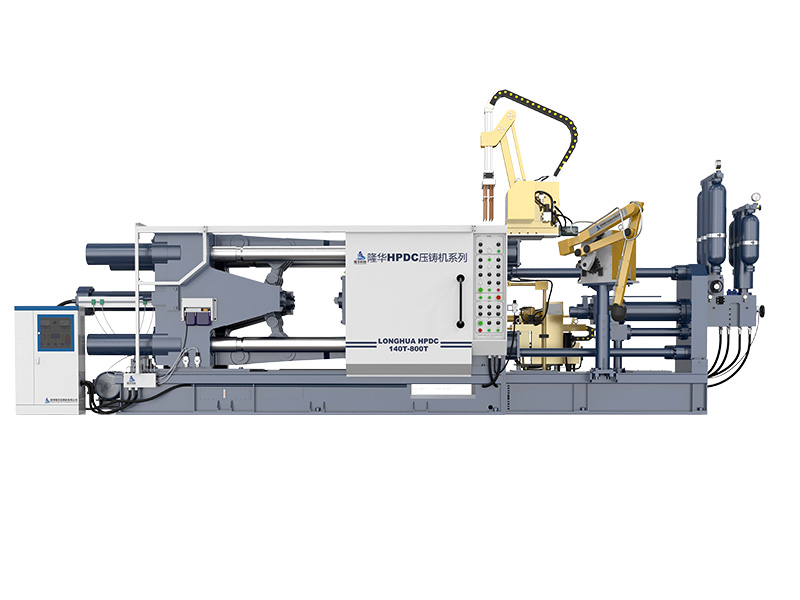
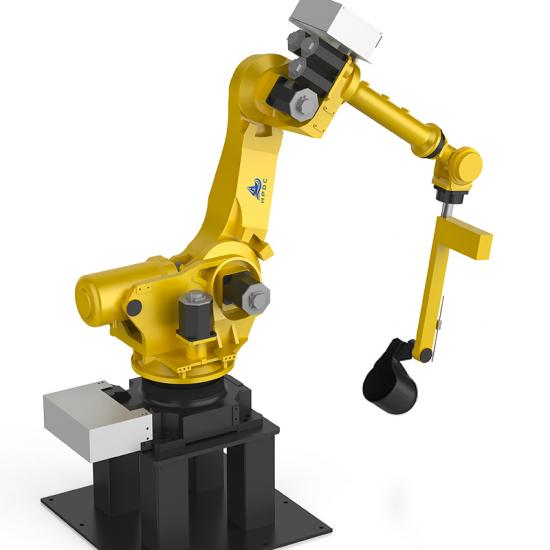
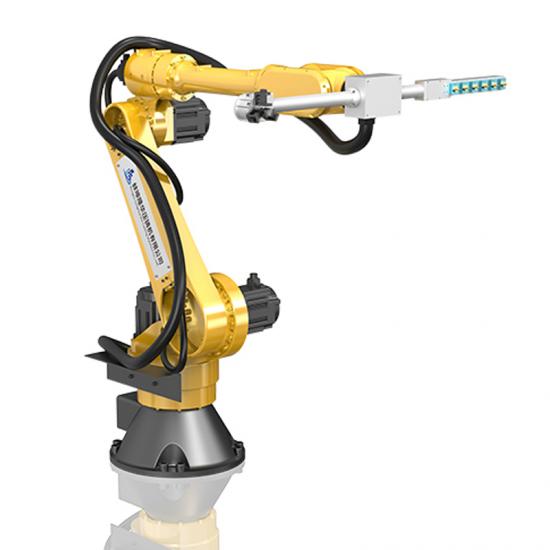
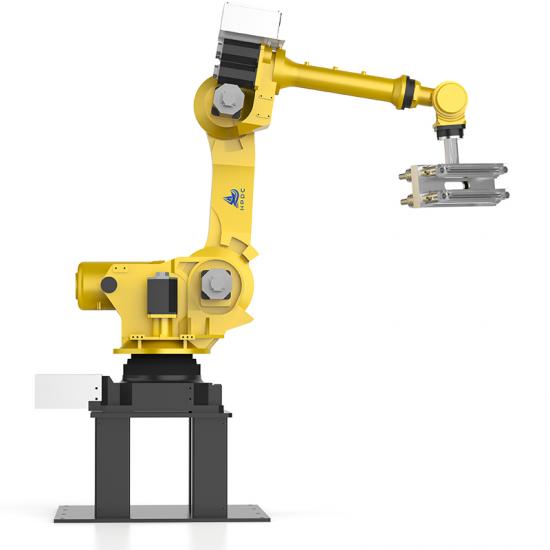
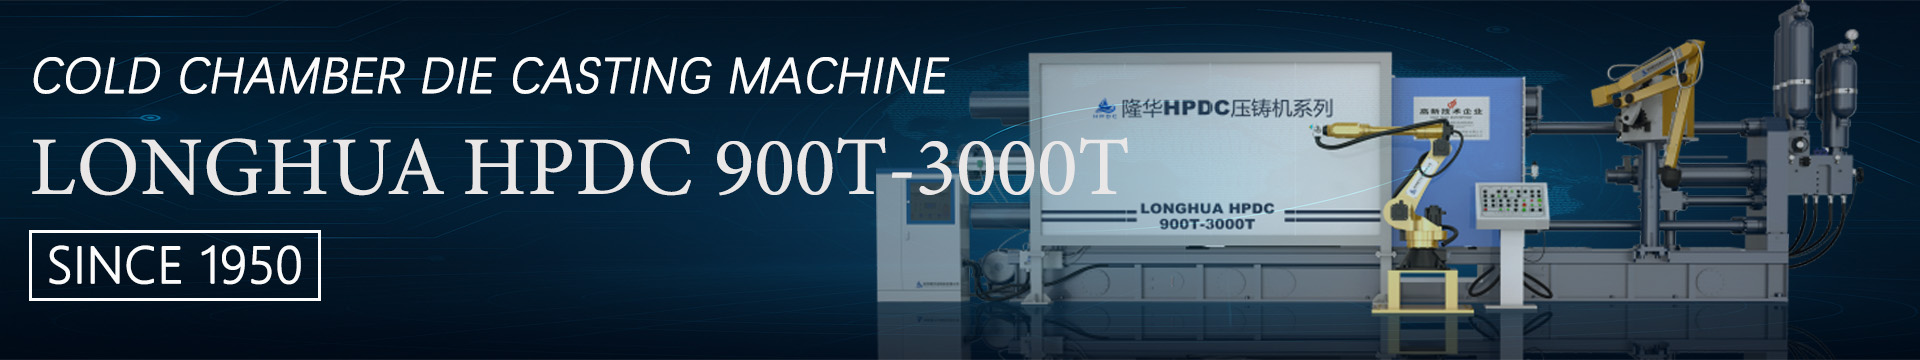
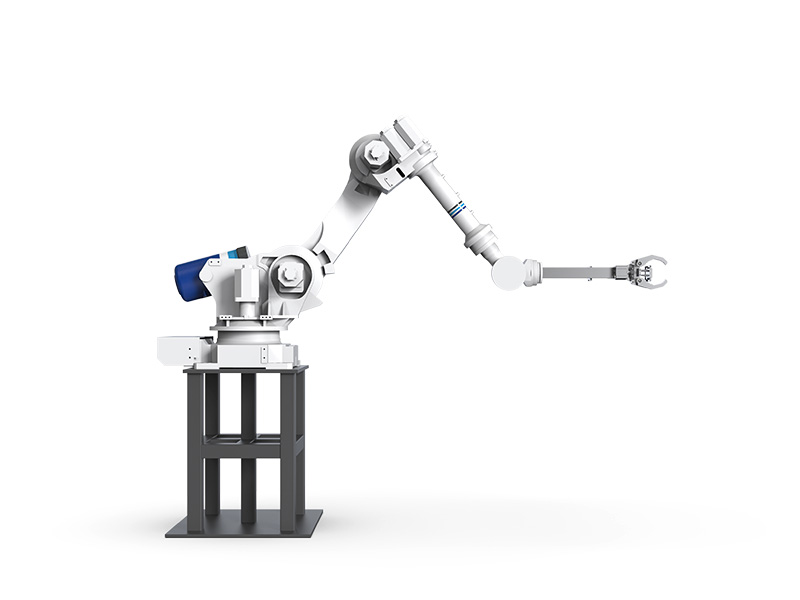
    Роботизированная рука для литья под давлением — это автоматизированное устройство, используемое на производственной линии литья под давлением. Обычно это многоосный программируемый роботизированный манипулятор, используемый для выполнения различных задач, связанных с процессом литья под давлением. Эти задачи могут включать замену пресс-формы, удаление деталей, контроль заливки, очистку шлака, проверку качества и т. д. Отлитые под давлением роботизированные руки обычно состоят из ряда шарнирных рычагов, каждый из которых может управляться электродвигателем или гидравлическим приводом. Это позволяет роботизированной руке двигаться и вращаться в трехмерном пространстве для выполнения различных сложных операций. К основным особенностям и функциям роботизированной руки для литья под давлением относятся: Гибкость: роботизированная рука, отлитая под давлением, имеет многоосные степени свободы и может гибко перемещаться и работать в трехмерном пространстве, адаптируясь к различным рабочим условиям и требованиям задач. Точность: благодаря использованию передовых систем управления и сенсорных технологий литой роботизированный манипулятор имеет высокую точность позиционирования и стабильность движения, что обеспечивает точную работу и контроль. Автоматизация. Роботизированные манипуляторы для литья под давлением можно запрограммировать на автоматизацию операций, тем самым сокращая ручное вмешательство и человеческие ошибки, а также повышая эффективность и стабильность производства. Безопасность: Факторы безопасности учитываются при проектировании и эксплуатации, а также используются устройства предотвращения столкновений и системы управления безопасностью для обеспечения безопасности операторов и оборудования. Универсальность: роботизированный манипулятор для литья под давлением можно гибко конфигурировать и регулировать в соответствии с различными производственными потребностями и требованиями задач для достижения множества функций и применений. Благодаря внедрению роботизированных манипуляторов для литья под давлением производственная линия литья под давлением может достичь более высокого уровня автоматизации и эффективности производства, сократить затраты на рабочую силу и производственные циклы, а также улучшить качество и конкурентоспособность продукции....
    прочитайте больше
  • Как разумно контролировать затраты при литье под давлением?
    2024-03-29

    Как разумно контролировать затраты при литье под давлением?

    В отрасли литья под давлением, разумный контроль затрат имеет решающее значение для деятельности и конкурентоспособности компании. Вот некоторые методы и стратегии, которые могут помочь компаниям по литью под давлением эффективно контролировать расходы: 1. Контроль затрат на материалы: Выбирайте подходящие сплавы и составляйте разумные комбинации в соответствии с требованиями к дизайну и эксплуатационными характеристиками продукта, чтобы снизить затраты на сырье. Устанавливайте долгосрочные и стабильные партнерские отношения с поставщиками и стремитесь к получению более выгодных цен и условий оплаты. Регулярно оценивайте и отслеживайте колебания рыночных цен на сырье и гибко корректируйте стратегии закупок. 2. Оптимизация производственного процесса: За счет оптимизации параметров процесса литья под давлением повышается эффективность производства и коэффициент использования мощностей, а также снижаются производственные затраты. Усильте техническое обслуживание и управление оборудованием, чтобы обеспечить стабильную работу оборудования и сократить время простоя. Используйте передовые технологии автоматизации и интеллектуальные системы управления для повышения автоматизации производства и снижения затрат на оплату труда. 3. Контроль затрат на проектирование и изготовление пресс-форм: Проектируйте и изготавливайте высококачественные и долговечные пресс-формы, чтобы снизить частоту их замены и затраты на техническое обслуживание. Используйте передовые технологии изготовления пресс-форм и материалы для повышения точности обработки и срока службы пресс-форм, а также для снижения производственных затрат. 4. Управление качеством и повышение эффективности производства: Создайте надежную систему управления качеством, усильте контроль качества сырья и производственных процессов, а также снизьте уровень брака и затраты на переработку. Проводите оптимизацию производственных процессов и их совершенствование, чтобы повысить показатель выхода годной продукции с первого предъявления и сократить потери от отходов и брака. 5. Обучение бережливому отношению к затратам и командное взаимодействие: Развивайте у всех сотрудников понимание важности контроля затрат, поощряйте их участие в экономичном производстве и предлагайте идеи и планы по сокращению расходов. Укрепляйте командную работу и коммуникацию, способствуйте координации между различными отделами и совместно снижайте корпоративные расходы. 6. Контроль затрат на энергию и охрану окружающей среды: Используйте энергосберегающее и экологически безопасное производственное оборудование и процессы для снижения энергопотребления и выбросов загрязняющих веществ, а также для сокращения расходов на энергию и экологические платежи. Усильте переработку отходов и использование ресурсов, сократите расходы на утилизацию отходов и внедряйте принципы экономики замкнутого цикла и устойчивого развития. Комплексное применение вышеуказанных мер поможет компаниям по литью под давлением эффективно контролировать затраты, а также повыси...
    прочитайте больше
  • Распространенные проблемы и решения для форм для литья под давлением
    2024-03-22

    Распространенные проблемы и решения для форм для литья под давлением

    Во время использования форм для литья под давлением могут возникнуть некоторые распространенные проблемы. Ниже приведены некоторые распространенные проблемы и возможные решения: Износ пресс-формы: Описание проблемы: Длительное или неправильное использование может привести к износу поверхности пресс-формы, что повлияет на качество деталей и срок службы пресс-формы. решение: Регулярно проверяйте и обслуживайте пресс-формы, а также своевременно ремонтируйте и заменяйте сильно изношенные детали. Выбирайте износостойкие и коррозионностойкие материалы для форм, чтобы повысить долговечность формы. Оптимизируйте конструкцию пресс-формы, уменьшите трение и износ, а также увеличьте срок службы пресс-формы. Трещины пресс-формы: Описание проблемы: Длительное использование или усталость металла могут привести к появлению трещин в пресс-форме, что повлияет на качество детали и срок службы пресс-формы. решение: Контролируйте соответствующую температуру и давление металла, чтобы избежать слишком быстрого охлаждения металла или чрезмерного напряжения. Усильте предварительную и термическую обработку поверхности и внутренней части формы, чтобы повысить ее прочность и долговечность. Оптимизируйте конструкцию конструкции пресс-формы, чтобы уменьшить концентрацию напряжений и усталостные трещины. Плесень застряла: Описание проблемы: Во время использования форма может застрять из-за скопления пыли, плохой смазки или повреждения деталей, что влияет на эффективность производства. решение: Регулярно очищайте и обслуживайте форму, чтобы она была чистой и смазанной. Используйте высококачественные смазочные материалы для форм, чтобы уменьшить трение и прилипание между деталями. Своевременно заменяйте поврежденные детали, чтобы обеспечить нормальную работу пресс-формы. Пресс-форма образует воздушные отверстия: Описание проблемы: В процессе литья в форму может образоваться пористость, влияющая на качество поверхности и герметичность детали. решение: Оптимизируйте конструкцию литниковой системы, чтобы уменьшить задержку газа и образование пузырьков. Контролируйте температуру и давление металла, чтобы избежать неравномерного охлаждения металла и газовых включений. Используйте соответствующие газоотделители или улучшите дегазацию металла, чтобы уменьшить образование пор. Несоответствие структуры формы: Описание проблемы: Между деталями пресс-формы могут возникнуть структурные несоответствия, влияющие на точность и качество деталей. решение: Улучшите сборку и отладку пресс-форм, чтобы обеспечить точность соответствия и размерную точность деталей. Оптимизируйте конструкцию пресс-формы, уменьшите зазоры и ошибки между деталями, а также улучшите соответствие пресс-форм . Выше приведены некоторые распространенные проблемы с пресс-формами для литья под давлением и их возможные решения. Конкретные ситуации необходимо всесторонне анализировать и обрабатывать на основе реальной ситуации....
    прочитайте больше
  • Распространенные проблемы и решения для литья под давлением из алюминиевых сплавов
    2024-03-15

    Распространенные проблемы и решения для литья под давлением из алюминиевых сплавов

    литье под давлением из алюминиевого сплаваВ процессе производства могут возникать различные распространенные проблемы. Вот некоторые из них и способы их решения: Устьица (пузырьки): Описание проблемы: Пористость появляется на поверхности или внутрилитье из алюминиевого сплава, что влияет на внешний вид и характеристики. решение: Избегайте скопления и улавливания газов, оптимизируя конструкцию пресс-формы и параметры процесса. Используйте подходящую систему заливки, чтобы увеличить скорость заполнения металлом и уменьшить количество газовых включений. Добавьте необходимое количество газоотделителя или улучшите процесс дегазации металла. Термические трещины: Описание проблемы: В процессе охлаждения в отливках из алюминиевых сплавов появляются трещины, влияющие на их механические свойства. решение: Контролируйте температуру литья и скорость охлаждения, чтобы избежать термических напряжений, вызванных быстрым охлаждением. Для снижения термических напряжений используйте предварительно нагретые формы или предварительно нагретые металлические материалы. Оптимизируйте состав металла и соотношение легирующих элементов, чтобы снизить склонность металла к растрескиванию. Холодное растрескивание (холодный растрескивание): Описание проблемы: После охлаждения в отливках из алюминиевых сплавов появляются трещины, обычно в тонкостенных деталях или углах. решение: Для снижения концентрации напряжений следует разработать соответствующие углы релаксации и фаски на кромках. Для снижения напряжения в тканях используйте соответствующие методы отжига или старения. Оптимизация конструкции пресс-формы позволит снизить напряжение, вызванное неравномерной усадкой в пресс-форме. Отклонение размеров: Описание проблемы: Размеры отливок из алюминиевого сплава не соответствуют проектным требованиям. решение: Для уменьшения усадки металла необходимо контролировать температуру литья и скорость охлаждения. Для уменьшения влияния деформации пресс-формы на размеры используйте соответствующие материалы для пресс-форм и системы охлаждения. Регулярно осматривайте и обслуживайте пресс-формы для обеспечения их точности и стабильности. Дефекты поверхности: Описание проблемы: На поверхности отливок из алюминиевых сплавов появляются дефекты, такие как окисление, поры или включения. решение: Оптимизация обработки поверхности пресс-форм и нанесения покрытия методом распыления позволяет улучшить качество поверхности и устойчивость к окислению. Контролируйте скорость и температуру заливки, чтобы уменьшить окисление металла и образование газовых включений. Укрепить систему вентиляции и охлаждения пресс-формы, чтобы уменьшить температурный градиент на ее поверхности и предотвратить образование поверхностных дефектов. Выше описаны некоторые распространенные проблемы литья под давлением алюминиевых сплавов и способы их решения. В реальном производстве требуется всесторонний анализ и обработка с учетом конкретных условий....
    прочитайте больше
  • Может ли машина для литья под давлением отливать нержавеющую сталь?
    2024-03-07

    Может ли машина для литья под давлением отливать нержавеющую сталь?

    Обычно машины для литья под давлением не подходят для прямого литья под давлением нержавеющей стали. Это связано с тем, что нержавеющая сталь обычно имеет более высокую температуру плавления и вязкость жидкости, а также более высокую усадку при затвердевании. Эти характеристики делают процесс литья под давлением нержавеющей стали относительно сложным. Хотя нержавеющая сталь обычно имеет более высокую температуру плавления, существует специализированное оборудование и процессы для литья под высоким давлением, которые можно использовать для литья деталей из нержавеющей стали. Это оборудование и процессы часто способны обеспечить достаточное давление и температуру для плавления нержавеющей стали и впрыска ее в форму. Однако это оборудование и процессы являются дорогостоящими и требуют строгого контроля процесса и обслуживания оборудования. Поэтому, как правило, машины для литья под давлением больше подходят для литья металлов с низкой температурой плавления, таких как алюминиевые сплавы , магниевые сплавы , цинковые сплавы и т. д. Для металлов с высокой температурой плавления, таких как нержавеющая сталь, обычно используются другие методы обработки, такие как литье в песчаные формы, литье по выплавляемым моделям и т. д.
    прочитайте больше
  • Каковы классификации форм для литья под давлением?
    2023-02-23

    Каковы классификации форм для литья под давлением?

    Формы для литья под давлением можно разделить на различные категории в зависимости от их конструкции и использования. Ниже приведены распространенные классификации форм для литья под давлением : Классификация по структуре: Матрица с холодной камерой: подходит для литья металлов с высокой температурой плавления, таких как алюминиевые сплавы , медные сплавы и т. д. В машине для литья под давлением с холодной камерой расплавленный металл подается через сопло в полость формы для отливки. Матрица с горячей камерой: подходит для литья металлов с низкой температурой плавления, таких как цинковый сплав , магниевый сплав и т. д. В машине для литья под давлением с горячей камерой форма частично погружается в расплавленный металл, который выталкивается в полость формы с помощью плунжера. Классифицируется по использованию: Штамповочная матрица (обрезная матрица): матрица, используемая для вырезания формы отливки до окончательного размера. Гидравлическая матрица: форма, используемая для приложения гидравлического давления в процессе литья под давлением для формирования отливок . Литейная матрица: форма, используемая для впрыска расплавленного металла в процессе литья под давлением. Классификация по форме и функциям: Матрица с одной полостью: пресс-форма, которая может производить только одну деталь за раз. Матрица с несколькими полостями: пресс-форма, которая может производить несколько одинаковых или разных деталей одновременно. Литейная матрица: форма, используемая для контроля пути и скорости потока металлической жидкости в форму. Core Pull Die: форма, используемая для извлечения деталей со сложной внутренней структурой в процессе литья под давлением . Эти классификации являются лишь общими классификациями. В реальных условиях формы для литья под давлением можно настраивать и комбинировать в соответствии с различными производственными требованиями....
    прочитайте больше
  • Что означают штамповка и литье с механической точки зрения?
    2024-02-16

    Что означают штамповка и литье с механической точки зрения?

    Штамповка: Штамповка — это процесс, при котором лист металла помещается в форму , а затем деформируется до желаемой формы посредством удара или давления. В процессе штамповки обычно используются штамповочная машина и матрица, которая придаёт металлическому листу желаемую форму, например, плоскую, изогнутую, выпуклую или вогнутую и т. д. Штамповка подходит для производства больших количеств деталей из листового металла. , такие как детали кузова автомобиля, корпуса бытовой техники и т. д. Литье : Литье — это процесс, при котором расплавленный металл заливается в форму и затвердевает для получения желаемой формы. В процессе литья обычно используется металлическая форма или песчаная форма, в которую впрыскивают расплавленный металл. После того как металл остынет и затвердеет, форму открывают для получения отливки. Литье подходит для изготовления крупных деталей сложной формы, таких как блоки двигателей, механические детали и т. д. В целом штамповка подходит для производства деталей из тонкого листового металла и крупносерийного производства, а литье — для производства крупных деталей сложной формы и штучного производства.
    прочитайте больше
  • Распространенные проблемы при литье под давлением: неслитина
    2024-02-18

    Распространенные проблемы при литье под давлением: неслитина

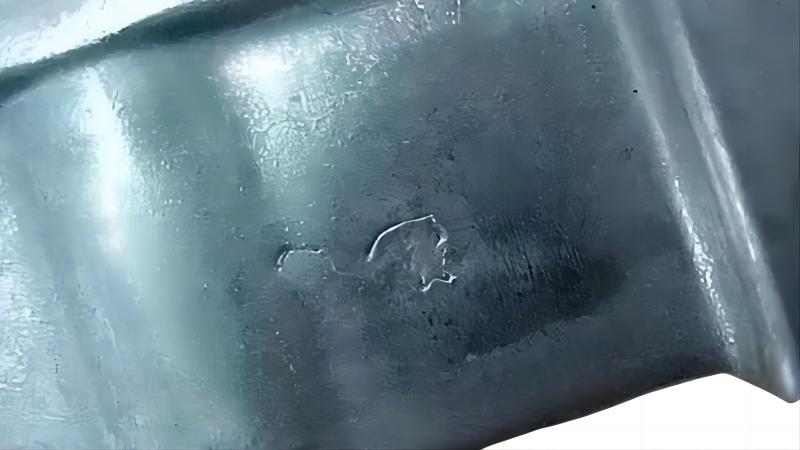
    Недолив в литье под давлением относится к дефектам, вызванным затвердеванием жидкого металла в определенных частях или зонах из-за чрезмерной скорости охлаждения в этих частях или зонах при заполнении формы расплавом в процессе литья. Это влияет на герметичность, прочность и внешний вид детали. Ниже приведены некоторые распространенные причины возникновения недоливов в литье под давлением и соответствующие способы их устранения:   1. Проблемы с конструкцией пресс-формы: Причина проблемы: Нерациональная конструкция пресс-формы, приводящая к неравномерной скорости охлаждения жидкого металла в процессе заполнения. Решение: Оптимизировать конструкцию пресс-формы, добавить систему охлаждения, отрегулировать конструкцию формы для улучшения текучести жидкого металла в форме, обеспечить равномерное заполнение жидким металлом и избежать чрезмерной скорости охлаждения.   2. Неправильный контроль температуры жидкого металла: Причина проблемы: Слишком высокая или слишком низкая температура жидкого металла может привести к неравномерной скорости охлаждения и образованию спаев (недоливов). Решение: Строго контролировать температуру заливки жидкого металла, чтобы обеспечить заливку в подходящем температурном диапазоне и избежать чрезмерных температурных градиентов.   3. Проблемы с конструкцией литниковой системы: Причина проблемы: Нерациональная конструкция литниковой системы. Если литниковый канал спроектирован или расположен неправильно, это может привести к образованию спая (недолива) жидкого металла в процессе заполнения. Решение: Оптимизировать конструкцию литниковой системы, отрегулировать положение и форму литникового отверстия, увеличить литниковое отверстие или изменить направление заливки для улучшения потока и заполнения металлом.   4. Состав и затвердевание металлических сплавов: Причина проблемы: Неоднородный состав металлического сплава или плохое затвердевание могут привести к неравномерному затвердеванию жидкого металла в процессе заполнения, образуя спай (недолив). Решение: Оптимизировать формулу металлического сплава, усилить перемешивание и гомогенизацию жидкого металла, а также обеспечить надлежащее затвердевание и текучесть жидкого металла.   5. Неправильная эксплуатация: Причина проблемы: Неправильный контроль со стороны оператора в процессе литья под давлением, например, чрезмерное давление, температура или скорость, также может привести к образованию спая (недолива) жидкого металла в процессе заполнения. Решение: Обучить операторов, чтобы они понимали и правильно выполняли рабочие процедуры, строго контролировали параметры литья под давлением и избегали ошибок в работе. Благодаря вышеуказанным мерам можно эффективно предотвратить и уменьшить количество проблем с недоливами в литье под давлением, а также повысить качество и надежность отливок....
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт