сделать запрос
Language : русский

русский

  • Знаете ли вы цикл работы пресс-форм для литья под давлением?
    2021-06-18

    Знаете ли вы цикл работы пресс-форм для литья под давлением?

    Литье металлов под давлением — это передовая технология, требующая минимальной механической обработки или вовсе исключающая ее. Она характеризуется высокой эффективностью производства, экономией исходных материалов, снижением производственных затрат, хорошими литейными свойствами и высокой точностью. Она широко применяется. Среди них крупнейшим рынком сбыта литья под давлением является автомобильная промышленность. Поскольку человечество уделяет все больше внимания устойчивому развитию и защите окружающей среды, облегчение веса автомобилей является лучшим способом достижения высокой эффективности, безопасности, энергосбережения, теплоизоляции и защиты окружающей среды. Использование алюминиевого сплава вместо традиционной стали при производстве автомобилей позволяет снизить вес всего автомобиля примерно на 30%. Поскольку литье под давлением заключается в подаче расплавленного металла в пресс-форму под высоким давлением (30–150 МПа) при температуре 400–1600°C. В процессе формования пресс-форма периодически нагревается и охлаждается, а также подвергается эрозии и коррозии под воздействием горячего металла, впрыскиваемого на высокой скорости. Материалы для пресс-форм требуют высокой стойкости к термической усталости, теплопроводности, а также хорошей износостойкости, коррозионной стойкости и высоких механических свойств при повышенных температурах. По-прежнему трудно удовлетворить постоянно растущие требования к эксплуатационным характеристикам только за счет применения материалов для пресс-форм. Необходимо применять различные технологии поверхностной обработки пресс-форм для литья под давлением, чтобы соответствовать требованиям к высокой эффективности, высокой точности и длительному сроку службы пресс-форм. Пресс-форма для литья под давлениемметод разрушения: когда пресс-форма для литья под давлением контактирует с высокотемпературным жидким металлом, она не только подвергается длительному нагреву, но и температура нагрева выше, чем у штампов для ковки. Температура литья цветных металлов под давлением составляет 300–800°C, а температура литья черных металлов под давлением превышает 1000°C. Она также подвергается воздействию очень высокого давления в 30–150 МПа, а также износу и коррозии, вызванным повторяющимся нагревом и охлаждением и высокоскоростным воздействием потоков жидкого металла....
    прочитайте больше
  • Продажи транспортных средств на новых источниках энергии резко растут, и алюминиевые сплавы открывают новые возможности
    2021-06-01

    Продажи транспортных средств на новых источниках энергии резко растут, и алюминиевые сплавы открывают новые возможности

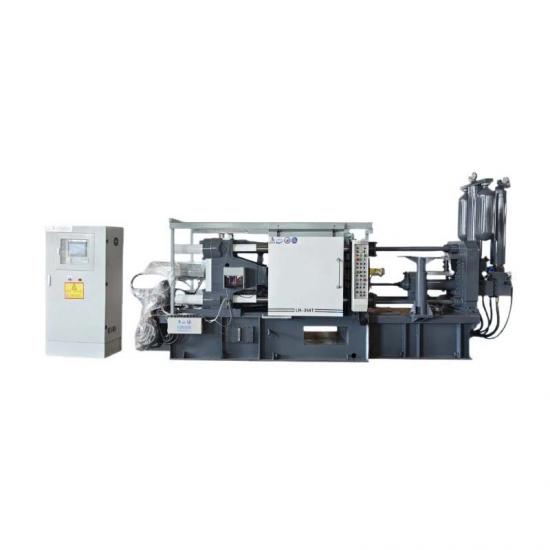
    Стремительное развитие индустрии электромобилей создало огромные рыночные возможности для...машина для литья алюминия под давлениемсектор, способствующий непрерывной модернизации и инновациям в глобальном масштабе.оборудование для литья под давлениемХотя технологии электромобилей все еще находятся в стадии развития, их основные преимущества в энергосбережении, сокращении выбросов и защите окружающей среды обеспечивают долгосрочный промышленный рост, придавая беспрецедентный импульс развитию отрасли.оборудование для литья под давлениемобрабатывающая промышленность. Благодаря национальной политике энергосбережения и финансовым субсидиям рынок автомобилей на новых источниках энергии продемонстрировал взрывной рост. Данные отрасли показывают, что к ноябрю 2018 года продажи автомобилей на новых источниках энергии превысили 1,03 миллиона единиц, увеличившись на 68% по сравнению с аналогичным периодом прошлого года, что ознаменовало официальный старт внутреннего рынка автомобилей на новых источниках энергии. Эта бурная тенденция значительно повышает рыночный спрос на высокопроизводительные автомобили.машина для литья алюминия под давлениемПоскольку алюминиевый сплав стал основным легким материалом для транспортных средств на новых источниках энергии. Алюминиевые сплавы отличаются низкой плотностью, малым весом, превосходной коррозионной стойкостью, высокой пластичностью и стабильной прочностью, что идеально соответствует требованиям к облегчению конструкций электромобилей. Они широко применяются в кузовах автомобилей, деталях двигателей, шасси, подвесках, ступицах колес, теплообменниках и компонентах аккумуляторных батарей. С расширением областей применения алюминиевых сплавов растет и спрос на высокоточные материалы.оборудование для литья под давлениемпродолжает расти. Однако обработка алюминиевых сплавов сталкивается с техническими трудностями по сравнению с традиционной обработкой стали. Сложные технологические процессы создают производственные сложности, а некачественная литьевая обработка может повлиять на безопасность и устойчивость транспортного средства. Как профессионал, я считаю необходимым учитывать это.оборудование для литья под давлениемКомпания Longhua, производитель алюминиевых изделий, специализируется на оптимизации технологий и производительности оборудования для литья под давлением. Она обеспечивает высокую точность и стабильность.машина для литья алюминия под давлениемРешения для облегченного автомобильного производства, помогающие отрасли электромобилей достичь высококачественного и устойчивого развития....
    прочитайте больше
  •  Ид Мубарак всем мусульмане друзья!
    2021-05-14

    Ид Мубарак всем мусульмане друзья!

    Ид Мубарак всем мусульмане друзья! عيد سعيد عيد مبارك السلام عليكم ورحمة الله وبركاته, تقبل الله صيامكم واعمال الصالحين و عيد سعيد وعمر بالخير وكل عام وانتم والاسرة الكريمة بخير 开斋节吉庆! 恭 祝 各位 身体 安康! 家庭 和睦! 万事顺遂!
    прочитайте больше
  •  Бенгбу . Longhua .тепло поздравит успешное открытие 2021 Китай (Anhui) Наука и технологии Инновационные достижения Преобразование Fair!
    2021-05-06

    Бенгбу . Longhua .тепло поздравит успешное открытие 2021 Китай (Anhui) Наука и технологии Инновационные достижения Преобразование Fair!

    утром 26 апреля, церемония открытия 2021 Китай (Anhui) Технология инновационного преобразования Франсформация была проведена в Anhui Инновация Холл. Чжан . Цинли, вице-председатель Национального комитета китайцев Народные Политическая консультативная конференция, выступила с речью и объявила об открытии ярмарка. С темой «Консолидация основание инноваций и ускорение трансформации научно-технических достижений», эта сессия науки и технологической ярмарки - совместно Министерством науки и техники Китая, Академии наук Китая, а также Anhui провинциальный Народный Правительство. Ли Цзиньбин, секретарь Anhui Провинциальный партийный комитет и директор Постоянного комитета провинциальных Народный Конгресс, доставил речь. К .Ли Цзиньбин, секретарь Anhui Провинциальный партийный комитет и директор Постоянного комитета провинциальных Народный Конгресс, доставил речь. Он сказал, что Anhui провинция должна реализовать «национальный политика» инноваций, создавая как технологический пик, так и технологический плато. «С Hefei в качестве ядра, Ухух и бенгбу как два крылья и другие города в качестве основных моментов, ускорив строительство The'five один». Модернизированный Версия главной инновационной платформы и подгруппы of of of город, один центр ' Форма провинциальной инновационной матрицы с участием каждого сильные стороны и доброкачественные взаимодействие. " Ван . Qingxian, губернатор Anhui Провинция, председательствованная на церемонии открытия Китая (Anhui) Наука Ярмарка. К . Сюй Нанпинг, заместитель министра науки и техники, доставил речь. Сюй Наньпин, вице-министр Министерства науки и техники, сказал в Его Речь, что Китай (Anhui) Наука и технологическая ярмарка позволит больше «Цветы» науки и техники для производства Фрукты " индустрии и обеспечить твердую стратегическую поддержку для обслуживания и повышения уровня высококачественные Развитие Anhui и весь страна. Чжан . Тао, вице-президент Академии наук Китая, доставил речь. в Его речь, Чжан Дао, вице-президент Академии наук Китая, заявил, что на этой сессии Научной ярмарки Китайская академия наук выпустит больше чем 100 проектов достижений, отображение больше чем 70 предметов, а выпуск 5 ключевых Проекты. «Я Надеюсь, что обе стороны возьмут эту справедливо как возможность. , Активно стыковочно, и постоянно расширяя масштабы и глубину сотрудничество. Дальнейшее сосредоточение на макете и потребностях крупных отраслей в Anhui провинция, Активно продвигают преобразование Высококачественные Результаты научных исследований Академии наук Китая, формируют новые технологии, создают новые производственные мощности, создают новые бизнес-форматы и приводят к быстрому развитию местных отраслей до добиться взаимной выгоды и Win-Win Результаты. " Ли Цзиньбин, секретарь Anhui Провинциальный партийный комитет, выгнал Гун для Anhui Наука и техника рынок. К . На церемонии открытия Ли Цзиньбин, секретарь Anhui Провинциальный партийный комитет и директор Постоянного комитета провинциальных Народный Конгресс, открыл Гун д...
    прочитайте больше
  • Об обработке пожелтения и почернения изделий из алюминиевых сплавов (скачано из интернета)
    April 14,2021.

    Об обработке пожелтения и почернения изделий из алюминиевых сплавов (скачано из интернета)

    Все это времялитье под давлением из алюминиевого сплаваочистка — это всегда сложная проблема. Многие предприятия после механической обработки не проводят тщательную очистку, а просто ополаскивают водой, затем продувают воздухом или даже оставляют сушиться естественным путем, после чего складывают на хранение на несколько месяцев. Внезапно, когда возникает необходимость забрать изделие со склада, обнаруживается, что на детали появились пятна плесени, она заплесневела, почернела или пожелтела. В этом случае мы рекомендуем вам: своевременно и тщательно очистить деталь с помощью чистящего средства от пятен плесени на алюминиевом литье, включая удаление масла с поверхности детали и легких следов окисления (пятна плесени еще очень малы, и невооруженным глазом их трудно заметить без тщательного осмотра). после очистки немедленно провести антиокислительную обработку. Следует отметить, что в настоящее время хромовая кислота запрещена, поэтому для соответствия экологическим требованиям необходимо использовать пассиватор, не содержащий хрома и цианидов. После антиокислительной сушки деталь следует поместить в сухое проветриваемое место и регулярно проверять. Время замены Заменяйте подверженные износу детали в любое время при обнаружении деформации, поломки, неровностей или появлении нехарактерных звуков при работе пресс-формы. Если деталь была повреждена во время сборки или производства, пожалуйста, замените ее в любое время. Хрупкая деталь Наименование Время замены Примечание Выталкиватель Влюбое время Деформация, поломка, заусенцы, нехарактерный звук Литейный штифт В любое время Деформация, поломка Вставка неправильной формы В любое время Деформация, поломка Уплотнительное кольцо В любое время Утечки, разрывы, истечение срока годности Резиновая трубка В любое время Утечки, разрывы, истечение срока годности...
    прочитайте больше
  • Об обработке облоя и прилипания материала на плоскости разъема пресс-формы
    April 14,2021.

    Об обработке облоя и прилипания материала на плоскости разъема пресс-формы

    Форма состоит изподвижная формаификсированная форма. Разъединительная поверхность — это часть, которая соприкасается при закрытии двух частей. В соответствии с требованиями к производству пресс-форм, разъединительная поверхность подвижного и неподвижного сердечника пресс-формы должна быть на 0,15-0,35 мм выше, чем разъединительная поверхность рамы пресс-формы, чтобы предотвратить разлет материалов с разъединительной поверхности. 1. Как правило, проблемы с оборудованием чаще всего связаны с большой площадью поверхности разъема новой пресс-формы и локальными проблемами разлета материала. а. Сила зажима мала и не обеспечивает надежную фиксацию. (При многократном использовании пустого замка проверьте прочность фиксации). b. Не слишком ли высокое давление наддува? Не слишком ли короткий интервал времени? c. Не слишком ли короткое время выдержки. d. Слишком жарко? (нормальное положение 660)°~ 680°) e. Проверьте литейную машину на износ изогнутого сердечника (изогнутого рычага) или втулки. Не слишком ли велик зазор? f. Сбалансирована ли стенка станка. 2. Плесень также создаст проблемы. а. Пресс-форма не установлена. (Нанесите красный порошок на гладкую и легко проверяемую поверхность разъема подвижного сердечника пресс-формы и (как правило, нанесите его на поверхность разъема сердечника пресс-формы) после фиксации пресс-формы проверьте, соответствует ли количество следов красного порошка на поверхности разъема, на которую не был нанесен порошок, производственным требованиям в 95% или более.) b. Расположение выхлопного отверстия сердечника кристалла меньше, короче или глубже (-0,15 мм или более), что облегчает управление. 3. Массовое производство (более 25 000 раз) отслаивающегося материала с поверхности разъема пресс-формы (старой пресс-формы). а.Проверьте, не произошло ли смещение поверхности разъема при разлете материала, не слишком ли глубока выпускная канавка или не присутствуют ли посторонние предметы, например, не удален ли алюминиевый шлак, препятствующие закрытию формы и образованию летучего материала. b. Проверьте, соответствует ли высота рамы пресс-формы и поверхности разъема сердечника пресс-формы заданным параметрам. Стандартная форма закрывающей матрицы имеет следующую конфигурацию: верхняя и нижняя разъемные поверхности сердечника матрицы соприкасаются друг с другом, а между верхней и нижней разъемными поверхностями рамки матрицы имеется зазор 0,3-0,7 мм. В результате длительного производства изделий происходит деформация пресс-формы, края верхней и нижней разъемных поверхностей штампов соприкасаются или к ним прилипают посторонние предметы, из-за чего верхняя и нижняя разъемные поверхности сердечника пресс-формы не соприкасаются, не совпадают по положению, что приводит к образованию зазора и отрыву материала по краям....
    прочитайте больше
  • Использование системы охлаждения пресс-формы
    2021-04-14

    Использование системы охлаждения пресс-формы

    При литье под давлением охлаждением пресс-формы часто пренебрегают, однако оно необходимо для продления срока службы пресс-формы и поддержания эффективности производства. Многие операторы пропускают подключение труб охлаждающей воды, чтобы сэкономить время, а некоторые производители дажеисключают охлаждающие каналы для снижения затрат, что приводит к серьезным незапланированным простоям и преждевременному выходу пресс-формы из строя. У стали для пресс-форм есть своипределы возможностей. Когда температура пресс-формы слишком высока, на поверхности стержня рано появляются трещины термической усталости. Некоторые пресс-формы демонстрируют растрескивание на большой площади до достижения 2000 циклов литья. В крайних случаях температура стержня превышает 400°C, что вызывает изменение цвета. Быстрое охлаждение при распылении разделительного состава затем усугубляет растрескивание, в то время как отливки подвергаются деформации, короблению,привариванию, прилипанию или браку. Использование надлежащей системы охлаждения водой или маслом снижает расход разделительного состава и сокращает время распыления. Преимущества включают более короткие циклы литья под давлением, лучшее качество продукции и меньшее количество остановок из-за растрескивания пресс-формы, коробления или прилипания. Охлаждение также уменьшает износ выталкивателей, стержней и знаков пресс-формы, продлевая срок службы пресс-формы и увеличивая общий объем выпуска. Тем не менее, охлаждающие каналы необходимо регулярно проверять на наличие засоров. Заблокированные линии сводят на нет все преимущества и возвращают проблемы с перегревом. Для производителей литья под давлением надежная стратегия охлаждения пресс-форм является базовым производственным требованием, а не опцией....
    прочитайте больше
  • Инструкция после операции формы
    April 14,2021.

    Инструкция после операции формы

    Когда . Требуется временное отключение, плесень должна быть закрытым, так что полость и ядра не подвержены воздействию, чтобы предотвратить случайную повреждение. ожидается, что будет больше чем 24 часа, в полости, поверхность ядра должна быть анти-ржавчина лечение, особенно во влажном районе и сезон дождей, даже короткое время, чтобы сделать анти-ржавчина лечение. Потому что Влажность в воздухе сделает качество поверхности продукта качество. Когда Форма снова используется, жирные пятна на плесени должны быть удалены и очищены до Использование. Когда . Производственное количество формы было завершено, и другие формы необходимо заменить, следующая работа быть завершенным до того, как машина завершена вниз: 1.Турн . сначала сначала охлаждающая вода 2. 2blow . лишняя вода в водной канале плесени 3. . Масло в цилиндре, используемом для вытягивания ядра Должен быть опустошенным как можно дальше, и нефтяная сопла Должен быть запечатаны, чтобы избежать утечки гидравлического масла или загрязнения окружающей среды во время Хранение и Транспорт. 4. Все . Движущиеся части, раскладные поверхности остаточных алюминиевых шлаков или другие иностранные тела должны быть удалены чистые, чистые и на деталь продукта, каждая движущиеся части, очарование поверхностного масла или распылением анти-ржавчина агент. 5.Вилл . В соответствующих записях правдиво отправляйте аксессуары пресс-формы на сопровождающую и прикрепите квалифицированные продукты последней формы к инспектору в качестве образцов.
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт