сделать запрос
Language : русский

русский

  • Уведомление о праздновании Национального дня компании в 2021 году
    2021-10-01

    Уведомление о праздновании Национального дня компании в 2021 году

    В соответствии с духом уведомления о Национальном празднике Главного управления Государственного совета, в сочетании с реальной ситуацией Bengbu Longhua Die Casting Machine Co., Ltd., после исследования и принятия решения, праздничные мероприятия в связи с праздником Национального дня в 2021 году выглядят следующим образом: Он будет закрыт с 1 по 7 октября в общей сложности 7 дней. Официально вышла на работу 8 октября. 1. Праздник Национального дня устраивается давно. Вы можете организовать поездку и посетить родственников и друзей. Я надеюсь, что все коллеги смогут полностью расслабиться во время долгого отпуска и после долгого отпуска посвятить себя работе. 2. Персонал службы безопасности компании должен выполнять работу по обеспечению безопасности компании во время курортного сезона, время от времени патрулировать и вовремя сообщать о подозрительных явлениях. 3. Все отделы должны хорошо провести самопроверку безопасности перед праздником, ликвидировать все источники огня, отключить электричество, запереть двери и окна и обеспечить безопасность после выхода из отпуска. 4. В праздничные дни все отделы должным образом расставляют дежурный персонал, а список дежурного персонала своевременно сообщается в отдел кадров. 5. Во время праздника я надеюсь, что мои коллеги смогут обратить внимание на безопасность дорожного движения, личного и имущественного характера. Наконец, я желаю всем благополучного и счастливого национального праздника. Компания Bengbu Longhua Die Casting Machine Co., Ltd.
    прочитайте больше
  • Анализ мировой индустрии машин для литья под давлением
    September 10,2021.

    Анализ мировой индустрии машин для литья под давлением

    Мировой рынок машин для литья под давлением продолжает устойчивый рост, обусловленный тенденцией к облегчению автомобильной промышленности и растущим спросом со стороны общего машиностроения. Согласно отраслевым исследованиям, объем рынка достиг 3 633,6 млн долларов США в 2018 году и, согласно прогнозам, достигнет 4 978,7 млн долларов США к 2026 году, демонстрируя среднегодовой темп роста в 3,9% в период с 2019 по 2026 год. Технология литья под давлением подает расплавленный металл в прецизионные металлические формы под высоким давлением. Она позволяет получать детали из сплавов с точными размерами, широко используемые в транспорте, скобяных изделиях, интеллектуальных замках и промышленном оборудовании. В качестве основных обрабатываемых материалов используются алюминий, цинк и магний. Ключевые факторы роста рынка Растущий спрос на облегченные автомобили. Автопроизводители внедряют литье под высоким давлением (HPDC) для производства легких алюминиевых компонентов. Рост продаж автомобилей еще больше стимулирует закупку оборудования для цехов литья под давлением. Популяризация технологии литья под высоким давлением. Технические усовершенствования расширяют области применения литьевых машин. Всё больше производителей компонентов заменяют традиционные процессы литья на литье под высоким давлением для повышения точности и эффективности производства. Расширение производственных мощностей в Азиатско-Тихоокеанском регионе. Азиатско-Тихоокеанский регион занимает доминирующую долю рынка. Рост автомобильной промышленности, инвестиции в строительство и увеличение числа машиностроительных заводов на развивающихся рынках способствуют расширению регионального рынка. Основные рыночные вызовы Нестабильность цен на сырье. Колебания цен на алюминий, цинк и магний создают дополнительное давление на производителей конечной продукции, что может отсрочить планы по инвестициям в оборудование. Высокий технический порог для передовых моделей. Высокотехнологичное оборудование для литья под давлением требует длительного накопления технологий. Полная производительность машины, энергосберегающее управление и системы согласования периферийных устройств являются очевидными барьерами для новых участников рынка. Основные технические тенденции Энергосберегающие интеллектуальные установки литья под давлением. Ведущие бренды внедряют специальные энергосберегающие режимы. Например, решение ECO-FIT Plus может сократить потребление энергии машиной до 60%. Интегрированная система управления и диагностики литьевых ячеек. Современные литейные машины оснащены централизованными системами управления для контроля периферийных устройств. Встроенные функции диагностики сокращают время простоя и повышают стабильность производства. Разнообразные типы оборудования для работы с различными материалами. Три основных типа оборудования охватывают большинство сценариев производства: Машина для литья под давлением в холодной камере: в основном для алюминиевых и магниевых сплавов. Машина для литья под дав...
    прочитайте больше
  • Рыночный фон литейной промышленности в 2021 году
    2021-09-10

    Рыночный фон литейной промышленности в 2021 году

    глобальныйоборудование для литья под давлениемРынок продолжает устойчиво расти, и, согласно авторитетным прогнозам, его рыночная стоимость выросла с 2 миллиардов долларов США в 2020 году и, как ожидается, достигнет 4 миллиардов долларов США к 2026 году, поддерживая среднегодовой темп роста выше 6% в период с 2021 по 2026 год. Хотя в период COVID-19 отрасль столкнулась с временным замедлением из-за сбоев в глобальных цепочках поставок и торговых ограничений, восстановление производства сырья и возобновление производственной активности способствовали непрерывному восстановлению рынка. Основные факторы роста заключаются в бурном развитии индустрии легких автомобилей и широком распространении...литье под высоким давлениемтехнологии. Автопроизводители все больше полагаются намашины для литья алюминия под давлениемПроизводство компонентов из легких сплавов позволяет эффективно снизить вес автомобиля и энергопотребление. Рост продаж автомобилей и расширение производственных мощностей в автомобильной отрасли еще больше стимулируют рыночный спрос на профессиональные компоненты.оборудование для литья под давлением. В географическом плане Азиатско-Тихоокеанский регион доминирует в глобальном масштабе.машина для литья под давлениемРынок поддерживается активным развитием производства в Китае, Индии и других развивающихся странах. В то же время растущий спрос на промышленные прецизионные приборы неуклонно стимулирует рост рынка в Северной Америке. Рынок сегментирован по типу оборудования намашины для литья под давлением в холодной камереимашины для литья под давлением в горячей камереохватывает автомобильную промышленность, электронику 3C и другие промышленные сектора, где алюминий и магний являются основными сырьевыми материалами. Жесткие глобальные нормы выбросов углекислого газа и быстрое распространение электромобилей еще больше ускоряют модернизацию отрасли. Целевые показатели ЕС по сокращению выбросов CO₂ для новых автомобилей активно способствуют применению легких алюминиевых сплавов, что делает алюминий наиболее предпочтительным материалом в современных автомобилях.оборудование для литья под давлениемпроизводство. Благодаря тенденциям к снижению веса и экологической политике, мировая индустрия литья под давлением будет демонстрировать стабильный и высококачественный рост в ближайшие несколько лет....
    прочитайте больше
  • Основные характеристики машины для литья под давлением
    2021-08-24

    Основные характеристики машины для литья под давлением

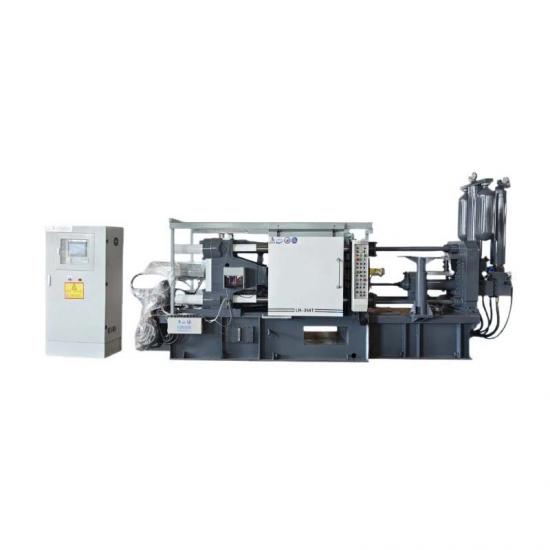
    Основные характеристики высокоточной интеллектуальной энергосберегающей машины для литья под давлением: После Компания Bengbu Longhua Die Casting Machine Co., Ltd. улучшил свои навыки на основе инноваций и усовершенствований исследований и разработок, поддерживающие двигатели были значительно уменьшены, производительность продукта была улучшена, и был достигнут эффект энергосбережения и сокращения выбросов, что соответствует национальным требованиям. стандарты качества продукции машины для литья под давлением. Последний гидравлический контур увеличивает медленную скорость впрыска, уменьшает расстояние открытия для быстрого впрыска, так что металлический раствор достигает хорошего выхлопного эффекта, тем самым уменьшая количество воздуха, содержащегося в растворе, увеличивая компактность самого продукта и улучшая матрицу. Качество литья. Инновационная серия машин для литья под давлением, прецизионных машин для литья под давлением (высокая точность, быстрая скорость, хорошая эффективность, хорошее энергосбережение) Зажимная часть: 1. статический шаблон, подвижный шаблон, седло закрывающего цилиндра, портал, колено и т. Д. Изготовлены из высококачественной прецизионной стальной отливки, закалены и предварительно напряжены, с более высокой прочностью, хорошей жесткостью, нелегко деформируются и сломать непросто. 2. Высокоточная конструкция регулировки формы с полной шестерней гарантирует, что точность синхронизации четырех стяжных шпилек во время регулировки формы поддерживается выше 1: 1000 (шаг направляющей стойки), а регулировка формы является стабильной и точной. 3. Переключатель (пять отверстий, три отверстия, две полости, крейцкопф) использует механический механизм расширения и зажима с гидравлическим приводом, усилие расширения зажима может быть увеличено в 16-26 раз, а открытие и блокировка могут быть многоуровневыми. Регулировка давления и скорости и функция защиты пресс-формы от низкого давления. В соответствии с производственными характеристиками литья под давлением, правильная механика, кинематические расчеты и научные симуляционные испытания гарантируют, что тумблер открывает и блокирует форму в высокоскоростной работе. Инъекционная часть: 1. Система впрыска использует конструкцию быстрого накопителя энергии азота под давлением поршневого типа, чтобы гарантировать, что гидравлическая система генерирует достаточную скорость и мощную тягу в момент впрыска, и в то же время она может точно реагировать на управляющий сигнал ПЛК. , Чтобы реализовать точную настройку процесса впрыска. 2. Четырехступенчатая система впрыска: a, медленный впрыск, b, один быстрый впрыск, c, два быстрых впрыска, d, повышение давления, скорость давления в системе можно регулировать произвольно. 3. Гидравлическая система использует двухконтурный (впрыск, давление относительно независимое), двухпропорциональный (давление в системе, поток в системе регулируются отдельно), с быстрым ускорением и коротким временем создания давления, а также квалифицированную скорость лить...
    прочитайте больше
  • Специальное предложение на робот-манипулятор!
  • Распространенные неисправности и методы их устранения в машинах для литья под давлением
    2021-07-27

    Распространенные неисправности и методы их устранения в машинах для литья под давлением

    1. Нет подачи Если при ручном управлении головка молота движется нормально, а при автоматическом впрыск не происходит, проверьте следующее: Исправна ли ручка выбора ручного или автоматического режима. Отсутствие входного сигнала блокировки пресс-формы: концевой датчик завершения блокировки пресс-формы не взаимодействует с концевым выключателем подтверждения блокировки пресс-формы, и датчик завершения блокировки срабатывает, но концевой выключатель подтверждения завершения блокировки не нажат, либо концевой выключатель поврежден. Поврежден бесконтактный выключатель при впрыске материала. Проверьте наличие электрического сигнала для первой скорости впрыска, масляного клапана возврата молота и перемещается ли золотник. Время впрыска слишком короткое. Гидравлический цилиндр впрыска поврежден. Нет давления в гидравлической системе 2. Нет толкателя Гидравлический цилиндр выталкивателя не может выполнить действие выталкивающего штифта. Сначала следует проверить, горит ли индикатор работы выталкивающего штифта на панели электрического шкафа или есть ли выходной сигнал от компьютера. 2.1 Если индикатор не горит или компьютер не выдает сигнал, проверьте: ①Открыта ли пресс-форма до нужного положения. ②Если установлено устройство вытягивания стержня, проверьте, находится ли оно в нужном положении. ③Не поврежден ли концевой выключатель толкателя. 2.2 Если компьютер выдает сигнал, проверьте: ①Нормально ли давление толкателя (посмотрите на манометр). ②Исправна ли 14-канальная плата усилителя (посмотрите, горит ли индикатор выхода толкателя на 14-канальной плате усилителя). ③Разорвана ли цепь от 14-канальной платы усилителя к гидравлическому клапану и исправна ли катушка масляного клапана. ⑤Проверьте, исправен ли масляный клапан толкателя и есть ли внутренняя утечка в гидравлическом цилиндре толкателя. ⑥Выталкивающий штифт пресс-формы застрял, и выталкивающий штифт не может быть выдвинут. 3. Головка молота не возвращается или возвратный молот не находится в нужном положении Снимите головку молота и соединительные компоненты головки молота. Если шток поршня впрыска может вернуться в исходное положение, это означает, что пуансон застрял. Если шток поршня впрыска все равно не может вернуться после снятия пуансона или возвратный молот не находится в нужном положении, проверьте: Не поврежден ли индукционный выключатель положения возвратного молота. Не поврежден ли клапан возвратного молота. Не поврежден ли гидравлический цилиндр впрыска. 4. Утечка гидравлического цилиндра Утечка гидравлического цилиндра включает внешнюю утечку и внутреннюю утечку. Внешняя утечка относится к утечке снаружи цилиндра и головки цилиндра, дна цилиндра, масляного порта, выпускного клапана, буферного регулирующего клапана, головки цилиндра и штока поршня и т. д., которую можно непосредственно наблюдать снаружи. Внутренняя утечка относится к утечке масла под давлением из камеры высокого давления внутри гидравлического цилиндра в камеру низкого давления, которая происходит в месте соединения ...
    прочитайте больше
  • Основные принципы литья под давлением
    2021-07-06

    Основные принципы литья под давлением

    1. Учитывайте давление впрыска: многоступенчатый впрыск с различными функциями Существует четыре стадии давления впрыска: быстрое давление, заполнение, опрессовка и выдержка под давлением, каждая из которых имеет свои функции. На начальном этапе поршень подает расплавленный металл в полость с относительно низкой скоростью до тех пор, пока полость не будет полностью заполнена. Стадия выдержки под давлением:Пресс-штемпель передает давление в полость через затвердевший остаточный материал и металл в месте соединения. Это позволяет затвердевающему металлу кристаллизоваться под давлением, создавая отливки с плотной внутренней структурой. Продолжительность выдержки под давлением в основном определяется свойствами сплава для литья под давлением, толщиной стенки отливки, литниковой системой и другими рабочими условиями. Стадия охлаждения:Стадия охлаждения охватывает время от окончания выдержки под давлением до момента извлечения отливки в цикле литья под давлением. Время заполнения:Регулируйте время заполнения при литье под давлением в соответствии с геометрией изделия и изменением толщины стенки. 2. Критические параметры процесса литья под давлением, влияющие на качество отливки Множество параметров оказывают большое влияние на конечное качество отливки: Время пребывания расплавленного сплава внутри камеры прессования Скорость или ускорение пресс-штемпеля в начале фазы первого впрыска Точка перехода от фазы первого впрыска ко второй фазе (ход перемещения для каждой стадии впрыска) Время ускорения пресс-штемпеля и время заполнения во время фазы заполнения формы (второй впрыск) Давление подпрессовки и время подпрессовки расплавленного металла внутри полости после завершения заполнения Время затвердевания отливок внутри полости формы Основные производные спецификации процесса литья под давлением включают: скорость медленного впрыска, скорость высокоскоростного впрыска (заполнения формы), положение переключения скорости, давление подпрессовки и время охлаждения. Скорость медленного впрыска:Скорость медленного впрыска должна надлежащим образом контролироваться, чтобы избежать турбулентности расплавленного сплава внутри камеры прессования и чрезмерного падения температуры расплавленного металла. В настоящее время широко применяется передовое 9-ступенчатое управление низкой скоростью. Оно имитирует равномерно ускоренное движение и минимизирует захват газа внутри камеры прессования. Высокая скорость (вторичная скорость):Также известная как вторичная скорость, она относится к скорости пресс-штемпеля во время заполнения формы. Надлежащий контроль обеспечивает благоприятный поток распыленного металла у впускного литника во время заполнения полости. Справочные значения должны выбираться на основе структуры отливки и толщины стенки, а затем преобразовываться в скорость перемещения пресс-штемпеля в соответствии с размером впускного литника и размером камеры прессования. Положение переключения скорости:Также называемое положением переключения на вторую скорость, оно о...
    прочитайте больше
  • Bengbu LongHua выпускает высокоэффективную энергосберегающую литейную машину, предоставляя мировым производителям значительное снижение затрат и повышение качества
    2021-06-25

    Bengbu LongHua выпускает высокоэффективную энергосберегающую литейную машину, предоставляя мировым производителям значительное снижение затрат и повышение качества

    БЭНБУ, Китай – 1 сентября 2026 г.— Компания Bengbu LongHua Die Casting Machine Co., Ltd., национальное высокотехнологичное предприятие и законодатель стандартов в области интеллектуального литья под давлением в Китае, представила разработанную ею интеллектуальную высокоскоростную и высокоточную энергосберегающую машину для литья под давлением. Разработанное совместно с Хэфэйским институтом физических наук Китайской академии наук, запатентованное оборудование обеспечивает комплексное повышение энергоэффективности, эффективности производства, процента годной продукции и срока службы, предоставляя высокоэффективные с точки зрения затрат интеллектуальные производственные решения для предприятий литья под давлением по всему миру. Флагманский проект компании LongHua по энергосберегающему литью под давлением был официально запущен на 3-й Китайской конференции по развитию индустрии интеллектуальных MEMS-датчиков в ноябре 2019 года при поддержке правительств провинции Аньхой и города Бэнбу. Включенное в список четырех ключевых высокотехнологичных производственных проектов Бэнбу, это оборудование обладает следующими характеристиками:9 национальных патентов на изобретения, 33 патента на полезные модели, 2 сертификата на высокотехнологичную продукцию, 1 сертификат на новый продукт провинции Аньхой и 4 авторских права на программное обеспечение.Обладая полностью независимыми правами интеллектуальной собственности. На фоне растущего мирового потребления энергии в промышленности и увеличения производственных затрат, новое поколение литейных машин LongHua решает основные проблемы традиционного литейного оборудования, предлагая восемь важных конкурентных преимуществ и обеспечивая всестороннее снижение затрат и повышение эффективности для производителей. С точки зренияэнергосбережение и снижение затратПо сравнению с распространенными литейными машинами аналогичной грузоподъемности от других отечественных производителей, оборудование LongHua обеспечивает следующие результаты:Экономия электроэнергии на уровне 50–80%При круглосуточном непрерывном производстве 30 дней в месяц экономится 10 800 кВт·ч электроэнергии в месяц, что эквивалентно годовой экономии на электроэнергии в размере 129 600 юаней, значительно снижая ежедневные операционные расходы предприятия. Оборудование отличается инновационным подходом.технология снижения температуры гидравлического маслаЭто позволяет снизить рабочую температуру масла примерно на 8°C во время производства. Такая оптимизация продлевает срок службы основных компонентов, включая гидравлические клапаны, насосы, клапанные пластины, гидравлическое масло, пресс-формы, камеры впрыска и головки плунжеров.40%и снижает общие производственные затраты примерно на 40% по сравнению с аналогичными продуктами. С точки зрения качества продукции, полностью замкнутая энергосберегающая гидравлическая система обеспечивает сверхточный контроль давления и расхода в системе. Она эффективно повышает процент годной продукции, полученной методом литья под д...
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт