сделать запрос
Language : русский

русский

  • Пример применения | инвертор, используемый при энергосберегающей реконструкции машины для литья под давлением
    February 16,2022.

    Пример применения | инвертор, используемый при энергосберегающей реконструкции машины для литья под давлением

    01. Краткое введение в литейную промышленность. В настоящее время подавляющее большинство машин для литья под давлением относятся к гидравлическим машинам, приводимым в движение гидравлической трансмиссией, при этом мощность гидравлической системы обеспечивается масляным насосом с электроприводом. В процессе смены циклов литья под давлением, машинам для литья под давлением, требующим различных параметров потока и давления в зависимости от процесса, необходимо использовать регулирующие клапаны потока и давления для их регулировки. При значительном изменении нагрузки, поскольку выходная мощность количественного насоса не регулируется, избыточная энергия расходуется на перегородки, что приводит к утечкам масла, повышению температуры масла, а также усугубляет износ различных клапанов, вызывает высокую температуру масла, чрезмерный шум двигателя, сокращение срока службы механизмов и другие явления. Как правило, при проектировании мощность двигателя значительно превышает фактическую потребность, возникает эффект «большого конного вагона», что приводит к большим потерям электроэнергии. Поэтому крайне важно содействовать применению частотных преобразователей в машинах для литья под давлением с целью сокращения потерь энергии. 02. Обзор принципа работы гидравлической системы машины для литья под давлением. (1) Обзор принципа работы машины для литья под давлением Гидравлическая инжекционная машина — это типичное оборудование периодического действия. Полный рабочий цикл (процесс) можно условно разделить на несколько этапов: зажим, заливка, извлечение стержня, открытие, забивание, охлаждение, накопление и т. д. На каждом этапе гидравлическое масло подается насосом с двигателем в каждый цилиндр посредством ряда действий. Для каждого этапа требуются разные значения давления и расхода. В гидравлической системе требования к давлению и расходу на каждом этапе различны, а мощность двигателя масляного насоса определяется максимальной нагрузкой в процессе работы. В литейной машине за один рабочий цикл нагрузка на этапах высокого давления при зажиме и последующего литья под давлением больше, остальные этапы, как правило, невелики, а в процессе охлаждения нагрузка практически равна нулю. В случае с двигателем масляного насоса процесс литья под давлением осуществляется за счет изменения состояния нагрузки, в гидравлической системе работает количественный насос, двигатель масляного насоса вращается с постоянной скоростью, обеспечивая постоянный поток, а требуемое рабочее давление и расход регулируются с помощью пропорционального клапана давления и пропорционального клапана расхода, путем регулирования открытия пропорционального клапана давления или расхода для управления давлением или расходом. Избыток гидравлического масла возвращается через предохранительный клапан. Этот процесс называется закрытием под высоким давлением, и потери энергии, вызванные им, обычно составляют около 50%. (2) Обзор принципов энергосберегающей реформы машин для литья под давлением Согласно пр...
    прочитайте больше
  • Применение технологии литья под высоким давлением и новые технологии машин для литья под давлением
    February 6,2022.

    Применение технологии литья под высоким давлением и новые технологии машин для литья под давлением

    Суть литья под высоким давлением (сокращенно литье под давлением) заключается в методе, при котором жидкий или полужидкий металл заполняет полость литейной формы (формы для литья под давлением) с высокой скоростью и под высоким давлением, образуя и затвердевая под давлением отливку. 1. Процесс литья под высоким давлением 1.1 Схема плоскости литья под высоким давлением В настоящее время стандартная конфигурация зоны литья под давлением включает в себя: вакуумную машину для литья под давлением, печь для термообработки с системой количественного литья, систему нанесения покрытия на изделие, сокращающую время нанесения покрытия, роботизированную обработку деталей, шлакоподготовку, резку и другие операции, а также окончательную резку до литниковой системы; зону литья под давлением также можно модернизировать для автоматизированной очистки в условиях больших объемов производства. 1.2ПрименениеПрограммное обеспечение для моделирования CAE Анализ CAE все шире используется в литейной промышленности, представленный такими программами, как PROCAST, MAGMA, flow-3D и др. На основе результатов расчетов потока заполнения и распределения скорости, моделирование позволяет точно прогнозировать дефекты, такие как заполнение, включения и плохое заполнение, что значительно повышает выход годной продукции и позволяет существенно снизить затраты. Это очень полезный инструмент для быстрого и научного проектирования всей системы литья (литниковый канал, литник, переливной бак и т. д.) для литья под давлением. Он позволяет оптимизировать параметры процесса литья, сократить количество испытаний пресс-форм, снизить себестоимость литья и улучшить качество продукции. Для общего анализа заполнения, затвердевания, распределения пористости и распределения скорости использовалось программное обеспечение CAE (см. рис. 2). 1.3Применениевакуумное литье под давлением В условиях постоянного повышения требований к качеству продукции, использование вакуума для решения проблем заполнения и герметичности отливок получило широкое распространение, и в качестве вакуумного клапана обычно используются два типа. На рисунке 3 представлена принципиальная схема вакуумного клапана. Как и в обычном процессе литья под давлением, после попадания алюминиевой воды в камеру начинается вакуумирование. Затем, когда литейная машина запускается на высокой скорости, кинетическая энергия алюминиевой воды используется для воздействия на пружинную пластину вакуумного клапана. При использовании механического вакуумного клапана он обычно закрывается во время предварительного нагрева формы. После завершения предварительного нагрева вакуумный клапан можно использовать только при начале работы на высокой скорости и создании давления. Механический вакуумный клапан имеет преимущества простоты использования, но точность обработки у него высокая, а стоимость относительно высока. На рисунке 4 представлена принципиальная схема гидравлического вакуумного клапана. Принцип работы механического вакуумного клапана аналогичен. П...
    прочитайте больше
  • Способы увеличения срока службы литья под давлением
    2022-01-18

    Способы увеличения срока службы литья под давлением

    Форма для литья под давлениемЭто основное оборудование для литья под давлением, и срок его службы напрямую влияет на качество продукции, эффективность производства и себестоимость предприятия. Долговечность оборудованиялитейная формаВ основном это зависит от четырех ключевых факторов: выбора высококачественной инструментальной стали, научного проектирования пресс-форм, оптимизированной технологии обработки, а также стандартизированной эксплуатации и технического обслуживания. Высококачественная инструментальная сталь является основой длительного срока службы пресс-форм. Чистота, однородность и низкое содержание примесей в инструментальной стали определяют такие важные характеристики, как пластичность, ударная вязкость, теплопроводность, предел текучести при высоких температурах и сопротивление обратному воспламенению. Материалы с превосходной высокотемпературной прочностью и ползучестью эффективно предотвращают образование трещин, а высокая ударная вязкость замедляет их распространение. Низкий коэффициент теплового расширения и высокая теплопроводность снижают термические напряжения и термические деформации, значительно повышая стабильность.литейная форма. Разумныйпроектирование пресс-формыиграет жизненно важную роль в продлении срока службы пресс-формы. Конструкция пресс-формы должна соответствовать требованиям технологии литья под давлением, механической обработки и термообработки. Оптимизированная компоновка литниковой системы обеспечивает надежную основу для общей конструкции пресс-формы. Достаточная толщина стенок пресс-формы гарантирует прочность и жесткость конструкции, предотвращая деформацию и образование трещин концентрации напряжений под высоким давлением. Правильно спроектированные каналы охлаждения поддерживают постоянную рабочую температуру пресс-формы и предотвращают термические повреждения. Оптимизированная технология обработки, а также стандартизированные ежедневные операции и техническое обслуживание дополнительно снижают износ пресс-форм. Строгий контроль всего процесса эффективно продлевает срок службы.срок службы плесенипомогая предприятиям, занимающимся литьем под давлением, достичь стабильного, эффективного и низкозатратного производства....
    прочитайте больше
  • Спецификация операции литья под давлением
    January 6,2022.

    Спецификация операции литья под давлением

    Машина для литья под давлением спецификация операции 1. Предсменная подготовка 1.1 Рабочие, занимающиеся литьем под давлением, должны носить средства защиты труда в соответствии с требованиями на работе, в том числе рабочую одежду, рабочую обувь и рабочие головные уборы. Категорически запрещается носить жилеты, шорты и без рубашки. 1.2 Рабочий по литью под давлением должен прибыть на пост за 20 минут для подготовки к работе, в том числе: Просмотр записей смены смены Подготовьте инструменты класса II и контрольные инструменты, необходимые для производства Проверить качество продукции прошлой смены, этой смены и других смен 1.3 За 15 минут до передачи смены бригадир собирает членов бригады для проведения предсменного собрания, включающего: Начальник смены организует и регулирует работу дежурного. Монитор должен передать решение компании Монитор знакомит с различными проблемами, существующими в рабочее время, напоминает сотрудникам и выдвигает требования. 2. Проверка подготовки производства 2.1 перед производством он должен быть проверен в соответствии с проверкой подготовки производства, включая проверку процесса: Проверьте, соответствует ли фактический процесс на месте карточке процесса Ввод и проверка процесса без ввода поэлементно 3. Запуск машины 3.1 перед запуском станка машина для литья алюминия под давлением инструмент должен быть всесторонне проверен, чтобы убедиться, что машина для литья под давлением инструмент в нормальном состоянии. 3.2 перед запуском станка вручную смажьте его 3 раза перед запуском. 3.3 пробежка для запуска станка и наблюдения за работой станка. Если есть какие-либо отклонения, немедленно остановите машину. 3.4 после запуска станка должна быть включена охлаждающая вода, чтобы предотвратить повышение температуры масла. 3.5 в случае отказа станка или сигнала тревоги немедленно проверить причину и сообщить о ремонте. Категорически запрещается работать с отказом станка. 4. Установка формы для машина для литья под давлением...
    прочитайте больше
  • Проблемы, которые легко упустить из виду на производстве литья под давлением
    January 6,2022.

    Проблемы, которые легко упустить из виду на производстве литья под давлением

    Компания Bengbu Longhua Die‑Casting Machine Co., Ltd. выпустила ключевое техническое руководство по часто упускаемым из виду неисправностям во время производства с использованием горизонтальной машины литья под давлением с холодной камерой прессования, помогая операторам литейных цехов избежать дорогостоящих простоев и преждевременного повреждения основного оборудования для литья под давлением. Неправильное соединение, перекос и недостаточное ежедневное техническое обслуживание являются основными скрытыми рисками, которые сокращают срок службы компонентов крупнотоннажных машин литья под давлением. Многие поломки в цехах возникают из-за плохой подгонки узлов, связанных с впрыском; ситуация выглядит следующим образом: 1. Шток плунжера впрыска, шток впрыска и отверстие камеры прессования должны оставаться строго соосными при отсутствии люфтов в соединениях. 2. Операторам необходимо регулярно заменять демпферные блоки, поддерживать плотность соединения выталкивающего штока, обеспечивать беспрепятственную подачу охлаждающей воды и полностью смазывать головку впрыска. 3. Во время работы запрещается использовать погнутые выталкивающие штоки или перекошенные головки впрыска и камеры прессования. Тысячи повторяющихся ударных нагрузок при впрыске постепенно сжимают длину демпферного блока, создавая зазоры в разъемном зажимном соединении. Работа при нарушении соосности приводит к ряду типичных дефектов: 1. частый изгиб и поломка выталкивающих штоков; 2. заклинивание головок впрыска с коротким сроком службы; 3. односторонний износ головки впрыска; 4. износ камеры прессования и литниковой втулки; 5. разбрызгивание алюминия; 6. значительный облой на литниках; 7. нестабильное качество литья; Большинство технических специалистов ошибочно принимают эти симптомы за низкое качество головки впрыска. Longhua предлагает два простых метода проверки на месте для оборудования для литья под давлением. Операторы могут измерить окружной зазор между штоком впрыска и камерой прессования после ручного впрыска, при этом отклонение центра в 0,2 мм устанавливается в качестве предельного допуска. Повторное переключение между впрыском и средним положением позволяет обнаружить вертикальное биение, которое сигнализирует о деформации штока. Как только возникает перекос, заводы должны заменить поврежденные детали, отрегулировать зазоры демпферных блоков в пределах 0,1 мм и проводить 24-часовые плановые выборочные проверки зажимных винтов и соединений. Различные конструкции соединений, включая плавающие подковообразные соединители, широко используемые на отечественных машинах литья под давлением, требуют усиленного ежедневного технического обслуживания для обеспечения стабильного долгосрочного производства....
    прочитайте больше
  • Промышленные роботы оживляют автомобильную промышленность
    December 30,2021.

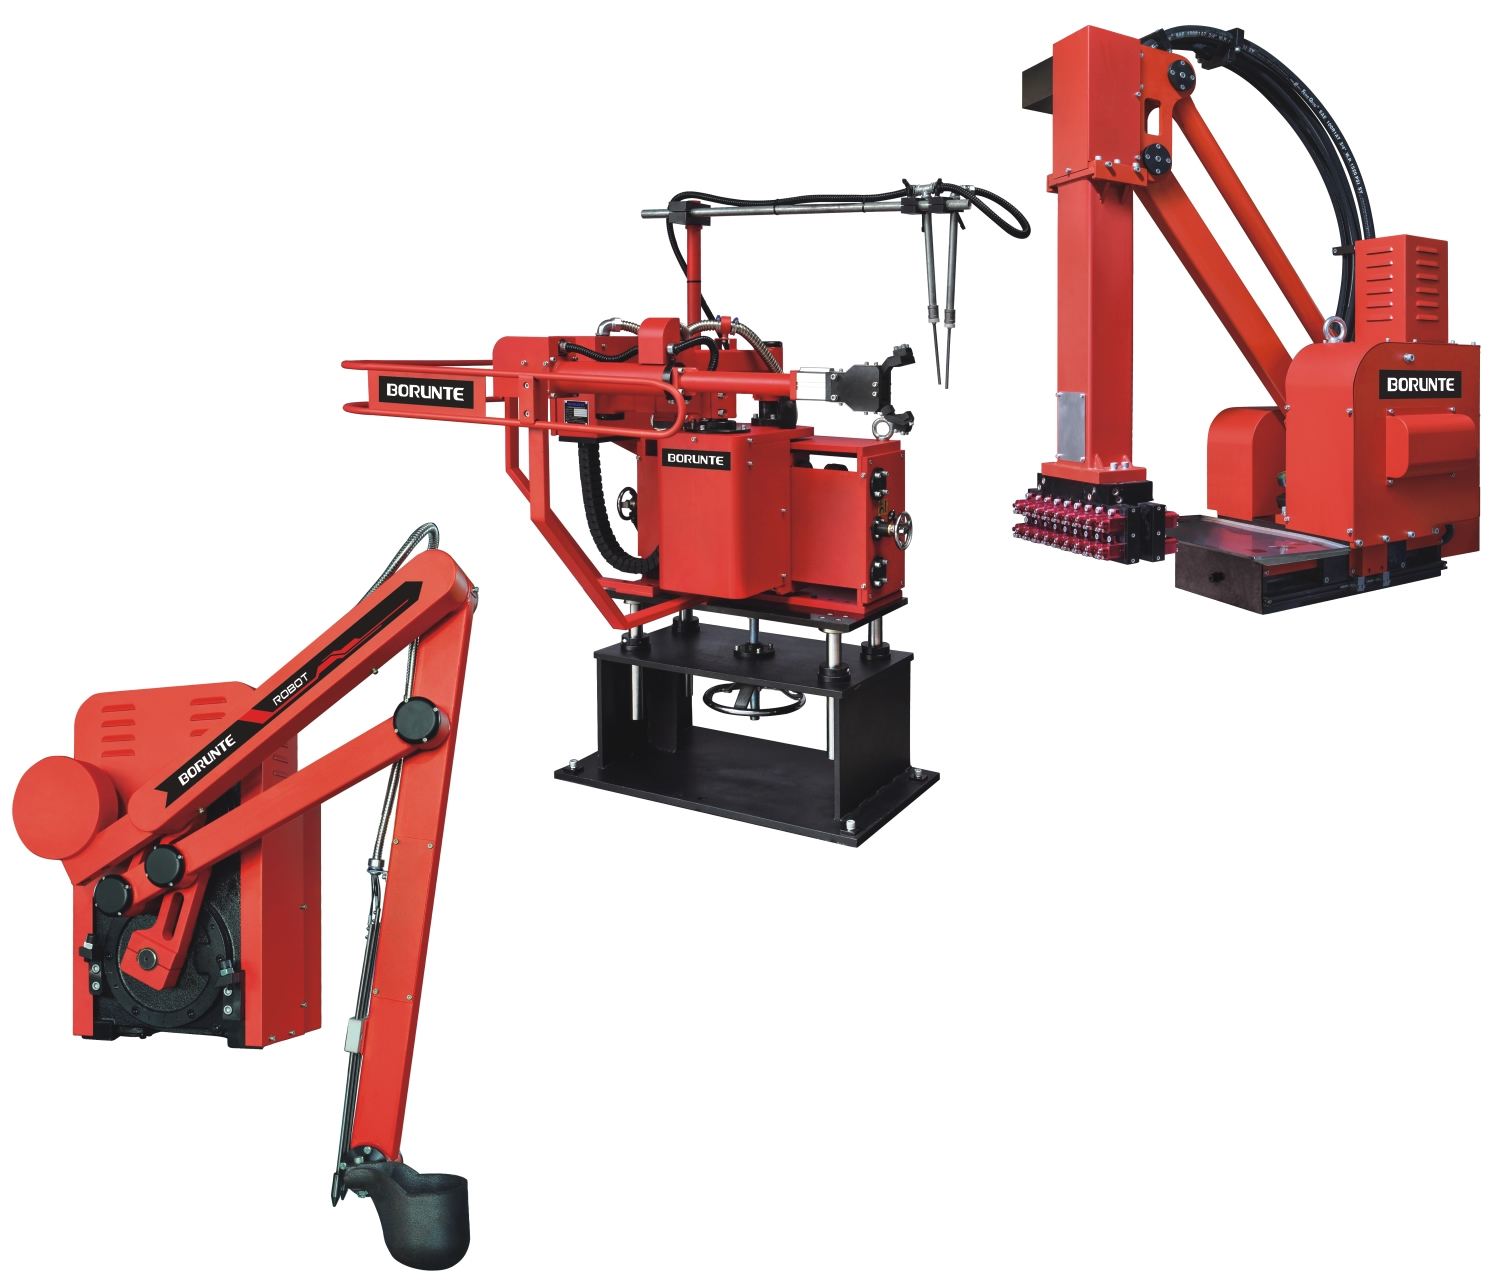
    Промышленные роботы оживляют автомобильную промышленность

    Введение: до того, как промышленные роботы привнесли жизненную силу в автомобильную промышленность, область применения технологии промышленных роботов в обрабатывающей промышленности в мире становилась все шире и шире. Он был распространен из традиционной обрабатывающей промышленности в другие производственные отрасли, а затем и в различные непроизводственные отрасли, но автомобильная промышленность по-прежнему остается основной областью применения промышленных роботов. Понятно, что % промышленных роботов в США используются в производстве автомобилей; Используется в автомобильной промышленности по всему миру. Прежде чем промышленные роботы вдохнули жизнь в автомобильную промышленность, сфера применения технологий промышленных роботов в обрабатывающей промышленности в мире становилась все шире и шире. Он был распространен из традиционной обрабатывающей промышленности на другие отрасли обрабатывающей промышленности, а затем и на различные непроизводственные отрасли. Тем не менее, автомобильная промышленность по-прежнему остается основной областью применения промышленных роботов. Понятно, что % промышленных роботов в США используются в производстве автомобилей; Промышленные роботы, используемые в автомобильной промышленности в мире, достигли 37% от общего потребления, а промышленные роботы, используемые в автомобильных деталях, составляют около 24%. В Китае промышленный робот впервые применяется в автомобильной и строительной промышленности, в основном используется для распыления и сварки автомобильной и строительной техники. В настоящее время из-за отсталости робототехники и НИОКР промышленные роботы в основном используются в производстве и меньше в непроизводственной сфере. По статистике, в последние годы более половины промышленных роботов, выпускаемых отечественными производителями, приходится на автомобильную промышленность. Видно, что развитие автомобильной промышленности является одной из движущих сил роста промышленных роботов в Китае в последние годы. В то же время в «Уведомлении об организации и осуществлении разработки интеллектуального производственного оборудования», изданном Национальной комиссией по развитию и реформам, Министерством финансов, Министерством промышленности и информационных технологий и другими министерствами и комиссиями, согласно Текущая ситуация с развитием интеллектуального производственного оборудования в Китае, «специальный» будет сосредоточен на поддержке исследований и разработок интеллектуальных комплектов оборудования и ключевых интеллектуальных компонентов, необходимых в автомобилестроении и других областях. В ближайшем будущем он будет сосредоточен на продвижении применения промышленных роботов и ключевых интеллектуальных компонентов, таких как роботизированная производственная линия автоматизации автомобильной сварки, связанная с автомобилем, цифровая мастерская и интеллектуальная система логистики. Среди новых национальных крупных проектов по техническому оборудованию со спросом в качестве тяги, процессом ...
    прочитайте больше
  • Сравнительные преимущества промышленного робота и традиционного манипулятора для литья под давлением
    December 30,2021.

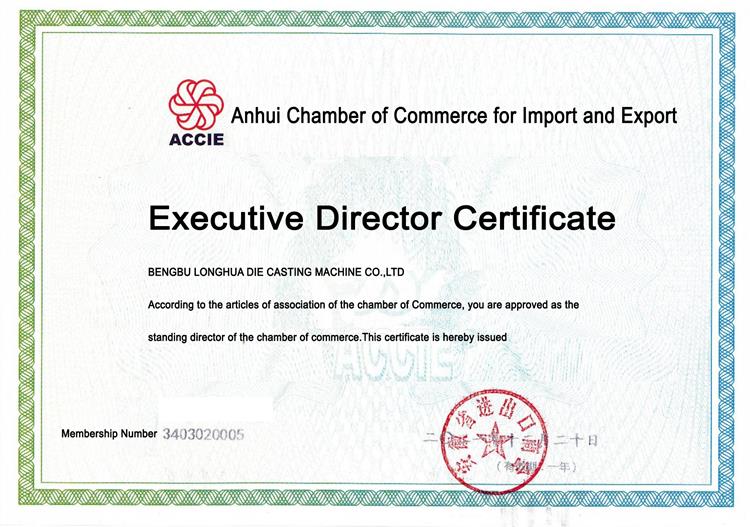
    Сравнительные преимущества промышленного робота и традиционного манипулятора для литья под давлением

    Введение: сохраните разделительный агент: количество роботизированного спрея и искусственного распыляющего агента одинаково. Он экономит более половины дозы разделительного агента, а положение распыления является более точным, чем у традиционного распылителя. Это может улучшить качество продукта. Медная трубка распыляет, из-за давления воздуха медная трубка будет заменена через несколько часов, и ее необходимо отрегулировать вручную, пока робот фиксирует распылитель. Высокая точность и множество сохраненных программ: может ли робот быть прав. Экономия разделительного агента: дозировка роботизированного спрея и искусственного распыляемого разделительного агента одинакова, что экономит более половины дозировки разделительного агента по сравнению с традиционным распылителем. Положение распыления точное: оно может улучшить качество продукции. Медная трубка распыляется, из-за давления воздуха медная трубка будет заменена через несколько часов, и ее необходимо отрегулировать вручную. Программа хранения: робот может хранить более 99 программ распыления для различных пресс-форм, записывать программы, а затем настраивать их для использования. Ожидаемый срок службы: после 4 лет эксплуатации обычных опрыскивателей возникает множество проблем, таких как износ направляющих и направляющих, а при правильной эксплуатации робот прослужит более 8 лет. Гибкость робота высока: традиционный распылитель может только распылять, а когда робот меняет приспособление, его также можно использовать для сбора или других целей. Изменения в программе просты: робот оснащен ручным программатором для удобства работы. Уровень отказов невелик: традиционный опрыскиватель в среднем ремонтируется несколько раз, но робот вряд ли выйдет из строя при правильной эксплуатации....
    прочитайте больше
  • Поздравляем нашу компанию с получением сертификата постоянного директора подразделения Торговой палаты Аньхоя по импорту и экспорту
    2021-12-29

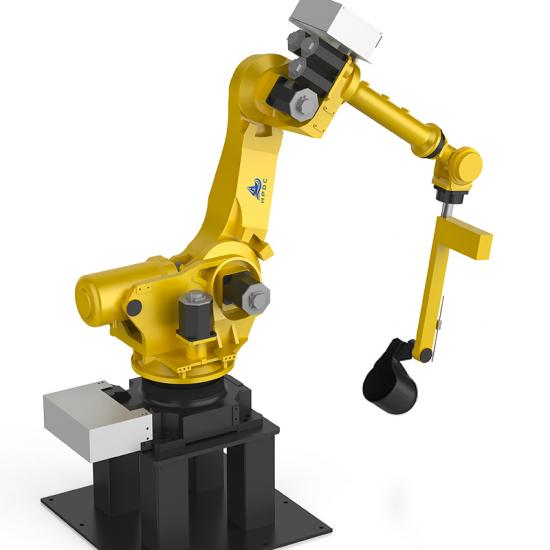
    Поздравляем нашу компанию с получением сертификата постоянного директора подразделения Торговой палаты Аньхоя по импорту и экспорту

    Поздравляем нашу компанию с получением сертификата постоянного директора Торгово-промышленной палаты провинции Аньхой по импорту и экспорту.
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт