сделать запрос
Language : русский

русский

  • принцип работы компрессора для природного газа, техническое обслуживание и ремонт компрессора для природного газа
    2021-12-17

    принцип работы компрессора для природного газа, техническое обслуживание и ремонт компрессора для природного газа

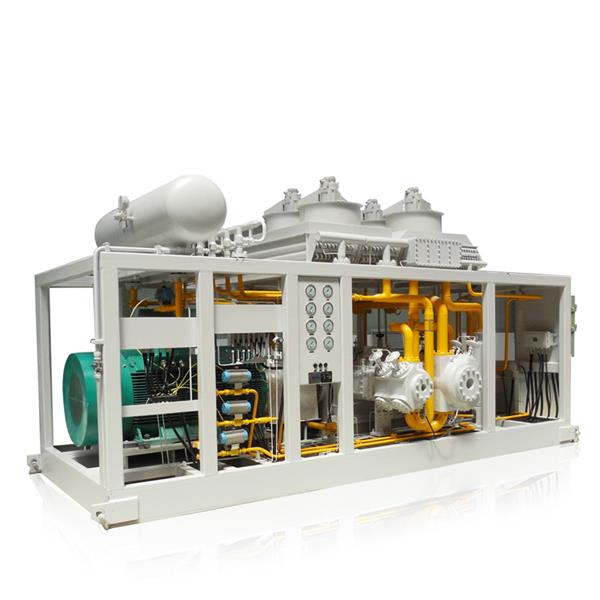
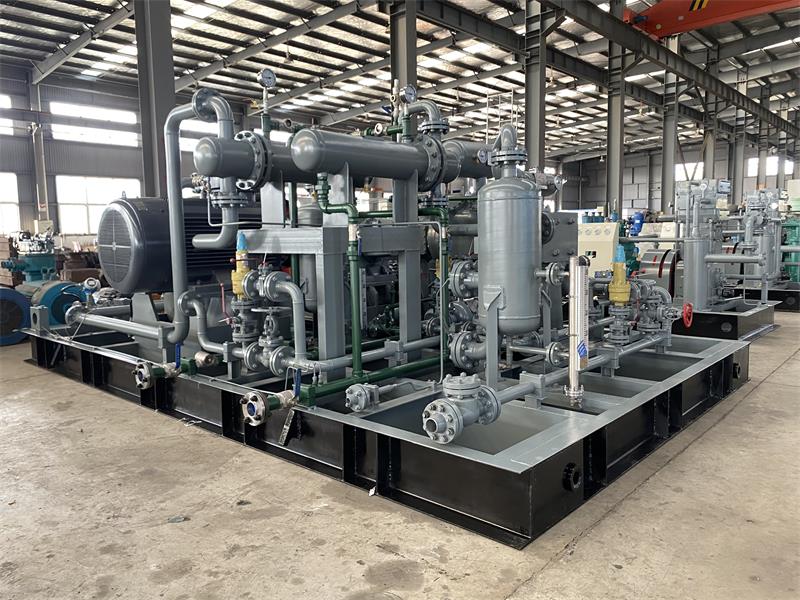
    Онкомпрессор природного газаЭто жизненно важное промышленное оборудование для заправочных станций сжатого природного газа и газотранспортных проектов. Работая в условиях высокого давления и повышенной опасности возгорания, оно требует правильных знаний в области эксплуатации и периодического технического обслуживания для безопасного производства. Поршневого типа компрессор природного газаДвигатель работает в три этапа: всасывание, сжатие и выпуск. Приводимый в движение двигателем, коленчатый вал толкает поршень, заставляя его двигаться вперед и назад внутри цилиндра. Во время всасывания газ поступает в расширяющуюся камеру цилиндра. По мере движения поршня вправо, герметично запечатанный природный газ сжимается, и давление повышается. Как только внутреннее давление газа превышает давление в выпускном коллекторе, открывается выпускной клапан, подающий газ высокого давления, после чего цикл повторяется. В отличие от обычных воздушных компрессоров, эта машина сжимает опасные горючие газы, такие как метан и пропан, в условиях высокого давления и интенсивной эксплуатации, в то время как обычные компрессоры в основном работают с воздухом низкого и среднего давления. Сжатый природный газ (СПГ) может служить чистым топливом для автомобилей, работающих на природном газе (ПГ). Плановое техническое обслуживание подразделяется на ежеквартальное, полугодовое и годовое. Ежеквартальные работы включают очистку вентиляционных систем, электромагнитных фильтров, удаление нагара с воздушных клапанов и слив жидкости из сепараторов. Полугодовое техническое обслуживание включает калибровку манометров, осмотр предохранительных клапанов, обнаружение утечек в трубопроводах и проверку электрической системы. Ежегодное обслуживание включает официальный осмотр предохранительных клапанов, замену охлаждающей жидкости и комплексную проверку гидравлических и концевых элементов. Операторам следует придерживаться принципа профилактического обслуживания. Своевременная и всесторонняя проверка помогает продлить срок службы оборудования и избежать опасных поломок.компрессор природного газа....
    прочитайте больше
  • Текущая ситуация в индустрии компрессоров для природного газа
    December 17,2021.

    Текущая ситуация в индустрии компрессоров для природного газа

    Текущее состояние отрасли компрессоров природного газа домашнийкомпрессор природного газаПромышленность относительно поздно начала осваивать новый рынок компрессоров для природного газа, и исследование этого рынка началось в конце прошлого века. Компрессоры для природного газа относятся к крупным промышленным центробежным компрессорам с высоким коэффициентом сжатия, и группа компаний Shengu занимает большую часть внутреннего рынка в этой области.центробежный компрессор Компания практически монополизирует рынок высокотехнологичного оборудования. Ее годовой объем составляет менее 10 миллиардов юаней, что делает ее малопрофильной отраслью. Центробежные компрессоры — это высококачественный промышленный продукт, изготавливаемый на заказ.Шангу Группа компаний Shengu первой направила трехлинейный завод для поддержки строительства. Обе стороны четко обозначили основное направление.Шангу Группа компаний в основном специализируется на осевых компрессорах и занимает большую часть внутреннего рынка. Примерно в 2015 году, в связи с внутренней корректировкой структуры спроса и предложения, рынок осевых компрессоров значительно сократился.Шангу Группа компаний активно развивает область центрифуг и начала участвовать в рыночной конкуренции в сегменте компрессоров для трубопроводов дальнего следования. В отрасли компрессоров для природного газа их называют компрессорами для газопроводов большой протяженности. Это центрифуги со стандартными конструктивными характеристиками, модель которых необходимо выбрать. Впервые они были использованы в проекте газопровода «Запад-Восток» компании PetroChina. В то время в Китае не было компании, способной производить такие компрессоры. При строительстве первой и части второй западной магистрали использовались импортные компрессоры: американские GE, немецкие Siemens и другие. Оборудование, отличавшееся заоблачной ценой, поставлялось на место строительства. Под руководством Государственного совета по локализации, компрессоры для газопроводов большой протяженности компании Shengu официально вошли в сферу применения. Примерно в 2011 году компрессор для газопроводов большой протяженности мощностью 20 МВт, принадлежащий группе компаний Shengu, был успешно введен в эксплуатацию и затем успешно включен в проект газопровода «Запад-Восток», обеспечив тем самым доступ к жизненно важному для страны трубопроводу. После появления компрессоров Shengu цены на зарубежные аналоги значительно снизились, более чем вдвое. До настоящего времени иностранные подразделения в основном утратили свои преимущества в конкуренции на внутреннем рынке и постепенно ушли с китайского рынка. Позже Sinopec также начала активно развивать транспортировку природного газа на большие расстояния. Новый трубопровод Sinopec в провинциях Гуандун и Чжэцзян, а также проект газопровода Китай-Россия, по сути, закрепили за группой Shengu позицию основного поставщика услуг по транспортировке газа на большие расстояния.природный газтрубопроводный компрессорчто касается оборудовани...
    прочитайте больше
  • Меры предосторожности в отношении масла, используемого в гидравлической системе машины для литья под давлением
    November 30,2021.

    Меры предосторожности в отношении масла, используемого в гидравлической системе машины для литья под давлением

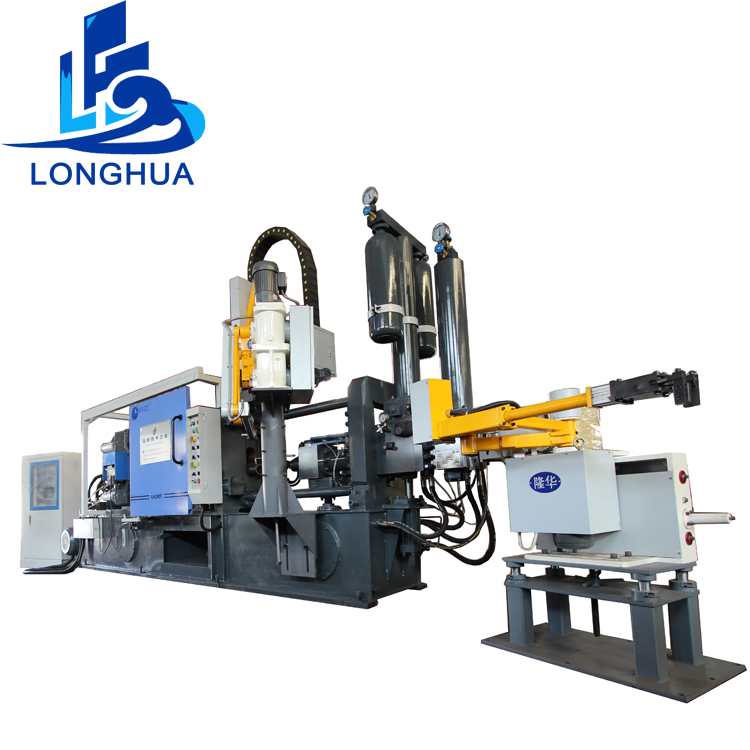
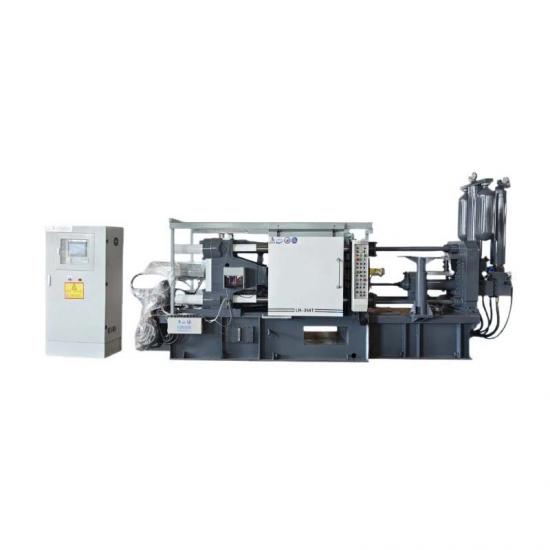
    Меры предосторожности в отношении масла, используемого в гидравлической системе машины для литья под давлением Гидравлическая система - это сердце машина для литья под давлением с холодной камерой , а гидравлическое масло - это кровь машины для литья под давлением. На какие проблемы следует обратить внимание при использовании гидравлического масла в гидравлической системе машины для литья под давлением? Из двух аспектов: первый - это выбор гидравлического масла, а второй - меры предосторожности при использовании гидравлического масла. 1 、 Выбор гидравлического масла: Для машины для литья под давлением качество гидравлического масла напрямую влияет на срок службы масляного клапана для литья под давлением. Повреждение любого масляного клапана повлияет на нормальную работу машины. Если выбранное вначале масло не подходит, повреждение машины уже произошло, но найти его непросто. Таким образом, ремонт в будущем будет затруднен. Следовательно, выбор гидравлического масла подходящего сорта и вязкости является основным условием для обеспечения нормальной работы системы автоматическая высокая точность машина для литья под давлением. 1. Выбор разновидностей гидравлического масла. Выбор разнообразия гидравлического масла определяется рабочей средой и условиями работы гидрооборудования. Существует много видов гидравлического масла, в том числе противоизносное гидравлическое масло, гидравлическое масло, предотвращающее возгорание, гидравлическое масло с низкой температурой застывания и т. Д. В общем, противоизносное гидравлическое масло следует выбирать для гидравлической системы машины для литья под давлением из алюминиевого сплава. Оно разработано на основе антикоррозионного и кислородного гидравлического масла. Он не только обладает хорошими антикоррозийными и антиокислительными свойствами, но также обладает более выдающимися противоизносными характеристиками и более длительным сроком службы. 2. Выбор вязкости гидравлического масла. При выборе гидравлического масла важно выбрать соответствующий класс вязкости. Температура является основной причиной, влияющей на вязкость гидравлического масла. Если вязкость слишком низкая, это вызовет утечку и увеличит износ, в результате чего давление в гидравлической системе не будет соответствовать стандарту, а качество продукта не будет соответствовать требованиям. Если вязкость слишком высока, это увеличит сопротивление всасыванию насоса, легко вызовет кавитацию, вызовет вибрацию и шум, снизит характеристики отклика гидравлической системы и снизит чувствительность к действию. Обычно гидравлическое масло № 46 следует выбирать зимой, а гидравлическое масло № 68 - летом. 3. Комплексный технико-экономический анализ маслоотделения. При использовании гидравлического масла экономия является незаменимой и важной частью. Часто люди обращают внимание только на цену нефтепродуктов, игнорируя разнообразие и качество выбранного масла. Понятно, что неправильный подбор нефтепродуктов при отказе в работе гидросистемы является важным а...
    прочитайте больше
  • Как купить машину для литья под давлением с холодной камерой прессования?
    November 30,2021.

    Как купить машину для литья под давлением с холодной камерой прессования?

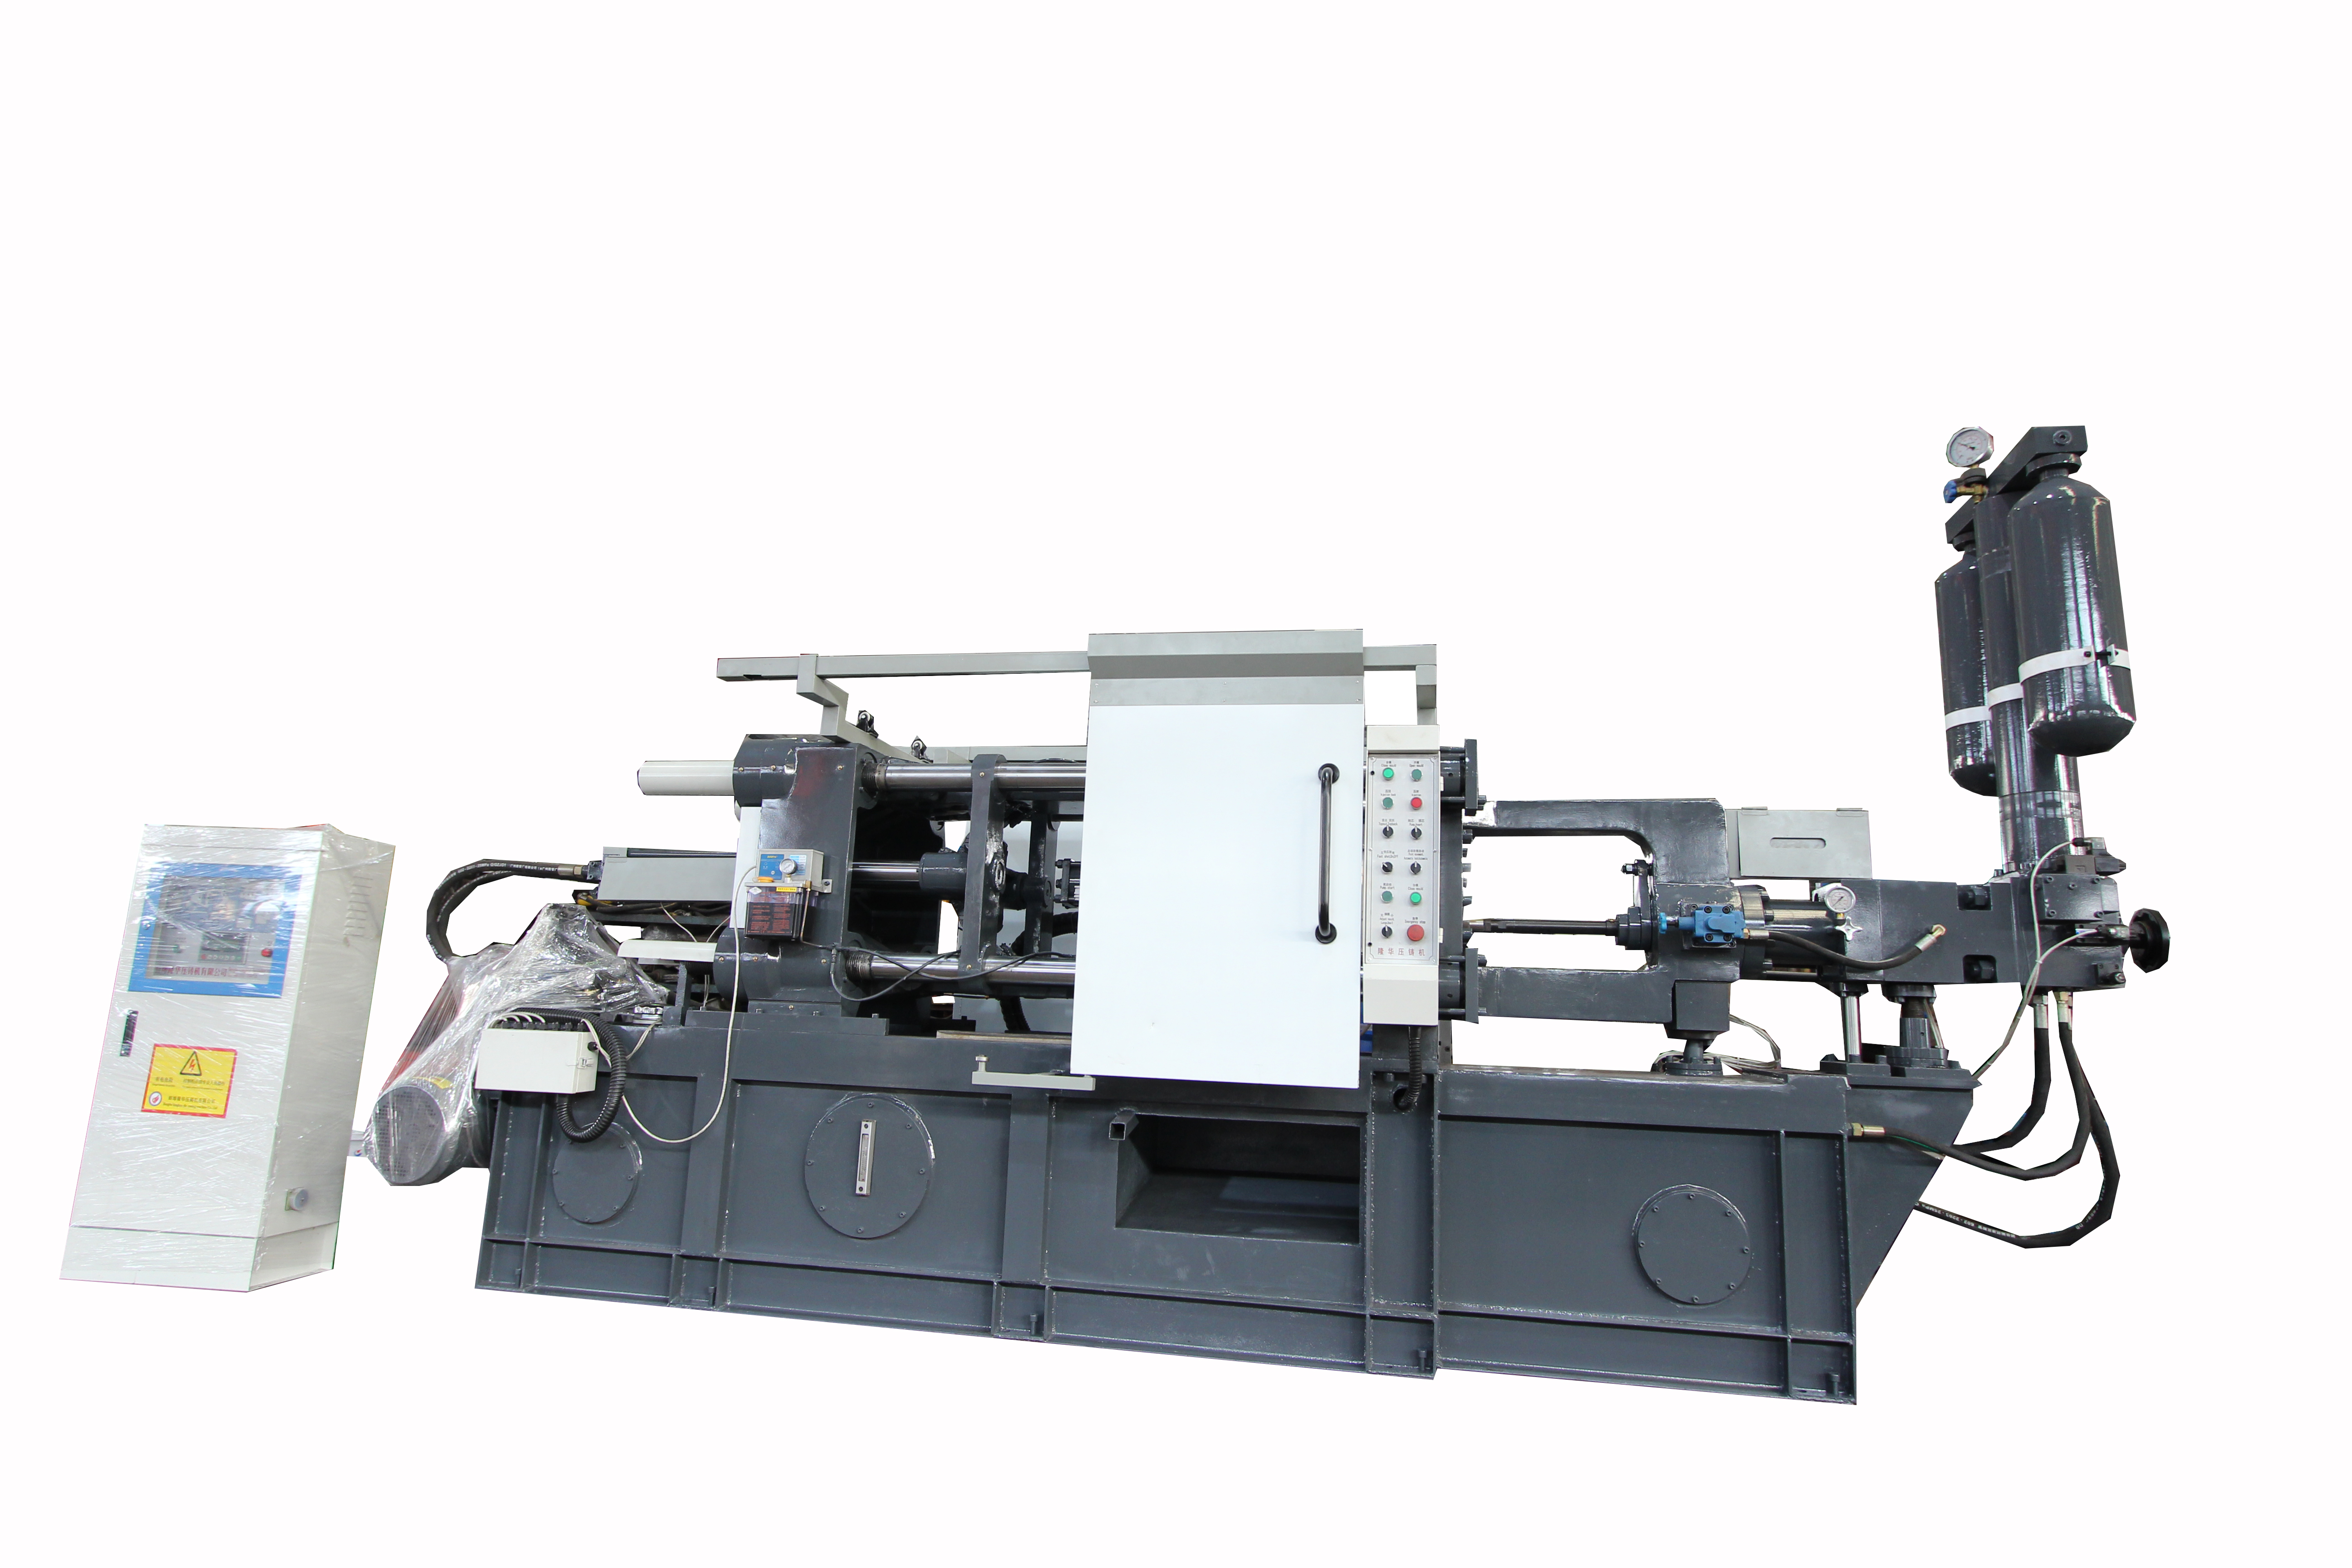
    Выбормашина для литья под давлениемОбычно это зависит от усилия смыкания, количества впрыскиваемого вещества и площади отливки. 1. Определите усилие зажимасплавмашина для литья под давлением Сила смыкания является первым параметром, который необходимо определить при выборе литейной машины. Функция силы смыкания формы заключается главным образом в преодолении силы расширения формы в полости формы, фиксации разъемной поверхности формы, предотвращении разбрызгивания жидкого металла и обеспечении точности размеров отливки. Сила смыкания формы автоматическая высокая точностьмашина для литья под давлениемрассчитывается следующим образом: F = k × p × s F --- рассчитать усилие зажима K --- коэффициент безопасности P --- удельное давление впрыска S -- проекционная площадь Коэффициент запаса прочности K связан со сложностью отливки и процессом литья под давлением. Обычно он принимается равным 1-1,3. Для тонкостенных сложных отливок поверхность разъема формы сильно подвержена влиянию высокой скорости впрыска, удельного давления впрыска и температуры формы. Поэтому K следует принимать за большее значение, и наоборот. 2. Определите количество впрыскиваемого вещества машиной. Количество впрыскиваемого вещества является важным параметромяИнтеллектуальная машина для литья под давлением.Это наиболее постоянный параметр при выборе машины для литья под давлением, выраженный в килограммах. Выберите литейную машину с достаточным объемом впрыска — не следует выбирать машину, объем впрыска которой равен лишь весу заготовки отливки. Обычно вес заготовки отливки составляет от 25% до 85% от объема впрыска. 3. Определите проекционную площадь частей. Площадь проекции является важным параметром при выборе модели для литья под давлением. Здесь под площадью проекции понимается не только площадь деталей, но и площадь мусорного контейнера и сопла. Оценка площади обычно производится путем деления усилия зажима на удельное давление впрыска во время литья под давлением. Для существующих деталей пивной бутылки расчет площади отливки следует разделить на небольшие правильные формы. (1) вычисление s площади круга с диаметром D: S = Л d2/4 (2) Расчет площади квадрата s со стороной длиной a: S = A2 (3) вычисление площади прямоугольника s с длиной a и шириной B: S = ab (4) Расчет площади трапеции s с верхним и нижним основанием a, нижним основанием B и высотой H: S = (a + b) H / 2...
    прочитайте больше
  • Повышение давления = давление окончательной разливки
    November 23,2021.

    Повышение давления = давление окончательной разливки

    машина для литья под давлением с холодной камерой машина для литья под давлением относится к приложению примерно 2-кратного высокого давления [500-1500 кг / см] к конечному давлению ввода скорости документа за очень короткое время {условия установки MS} после впрыска. Следовательно, это относится не к указанному выше значению давления, а к тому, какое устройство может эффективно повышать давление до более высокого, чем конечное давление на высокой скорости для достижения эффекта повышения давления. Давление окончательной разливки относится к давлению примерно через 0,3 секунды после завершения впрыска, независимо от того, находится ли оно под давлением. Как правило, целью эффективного повышения давления для улучшения конечного давления литья является принудительное выдавливание жидкого металла из усадочной части при затвердевании, которая быстро затвердевает после заполнения формующей части, чтобы предотвратить так называемое углубление. В то же время остаточные поры и штыревые отверстия, которые не удаляются из формирующей детали, сжимаются под высоким давлением, чтобы уменьшить их. Для достижения этих двух целей, чем выше конечное давление, тем лучше эффект, но чем выше конечное давление, тем меньше площадь выступа отливки. Следовательно, необходимы более крупные литейные машины и более прочные формы, что создает экономические проблемы, поэтому достаточно диапазона 500-800 кг / см. Чтобы в полной мере использовать эффект повышения давления, очень важно время повышения давления до конечного давления после высокоскоростного наполнения, то есть время повышения давления. Теоретически давление должно поддерживаться от начала до конца затвердевания. Если мгновенное разбрызгивание происходит слишком рано, а затвор затвердевает слишком поздно, пополнение и повышение давления жидкого металла в формовочной части невозможно. На практике время нарастания давления разливочного устройства среднего давления обычно составляет 10-30 мс. Устройство наддува зависит от производителя машины для литья под давлением. Для машин Toshiba и Toyo достаточно снять показания манометра в цилиндре впрыска, чтобы увидеть разницу между давлением, когда повышение давления является эффективным, и недопустимым. Однако, когда давление в машине Yubu недопустимо, давление на стороне подачи гидравлического масла такое же, как на стороне нагнетания. Давление на стороне нагнетания называется противодавлением. Когда противодавление равно 0, давление составляет 100%, а давление на стороне нагнетания выше 0. Когда давление на стороне подачи ниже давления, это эффективный процент повышения давления. Конечное давление можно увидеть в руководстве по эксплуатации машины. машина для литья под давлением сплава Иногда на месте литья можно увидеть, что вспышка выбрасывается каждый раз, потому что площадь литья слишком велика. Когда вспышка выбрасывается, площадь литья должна быть подтверждена немедленно, а допустимое значение давления должно быть рассчитано по следующей формуле: Допустимое значени...
    прочитайте больше
  • Преимущества литья под давлением
    November 23,2021.

    Преимущества литья под давлением

    алюминиевый сплав машина для литья под давлением с холодной камерой При литье под давлением матрица заполняется под давлением 15 ~ 120 МПа. Давление всегда работает во время затвердевания. В литейной машине создается давление, которое прикладывается к расплаву через поршень, и расплавленный металл из поршневой суспензии впрыскивается в литейную форму. Этим методом можно изготавливать отливки с толщиной стенки менее 1 мм и острыми краями. Более высокое давление литья приводит к более высокой вязкости потока металла (10 ~ 150 м / год) и меньшему времени заполнения (150 ~ 20 мс). Это также означает, что при постепенном контакте с поверхностью матрицы, хотя скорость охлаждения очень высока, она не затвердеет, пока матрица не будет полностью заполнена. По этой причине очень важно правильно заполнить форму. Высокое давление, действующее на поверхность штампа, также создает давление, разделяющее две половинки штампа, что противоположно соответствующей «запирающей силе». Эти силы создают большую нагрузку на матрицу. В отличие от повторного холодного литья, необходимо использовать горячую сталь, небольшую коробку и твердую матрицу со стабильной зажимной рамой. Гидравлический блок, связанный с машиной, оборудован резервуаром высокого давления, и управление машиной требует обширной автоматизации. Все это удваивает стоимость техники и инструментов. Высокая точность размеров и свойства поверхности продукции вместе с высокой производительностью делают этот процесс более экономичным, особенно для длительных процессов. Это также причины, по которым литье под давлением более широко используются в алюминиевых сплавах, чем другие процессы литья. Нагрузка на все детали штампа увеличивает давление отливки, поэтому песчаный сердечник не может превышать определенную температуру (выше, чем при литье под низким давлением). Металлический стержень необходимо вытащить, чтобы отливку можно было вынуть из формы. На практике его нельзя использовать в качестве канавки, что также ограничивает конструкцию отливок под давлением. Однако во многих случаях можно найти соответствующие методы, чтобы исправить этот недостаток. Литье под давлением имеет следующие преимущества: При отливке деталей с небольшими допусками возможна очень высокая точность размеров; Требуются меньшие механические допуски и меньшая обработка; Он может производить полые цилиндрические прецизионные отливки, такие как корпуса подшипников, прецизионные отливки с узкими отверстиями и отливки с гравировкой на отливках; Тонкая стенка постепенно; Очистить и отполировать поверхность; машина для литья под давлением из алюминиевого сплава: Высокая производительность и короткие сроки изготовления; машина для литья под давлением: Автоматизированное производство....
    прочитайте больше
  • Введение в классификацию компрессоров
    2021-11-10

    Введение в классификацию компрессоров

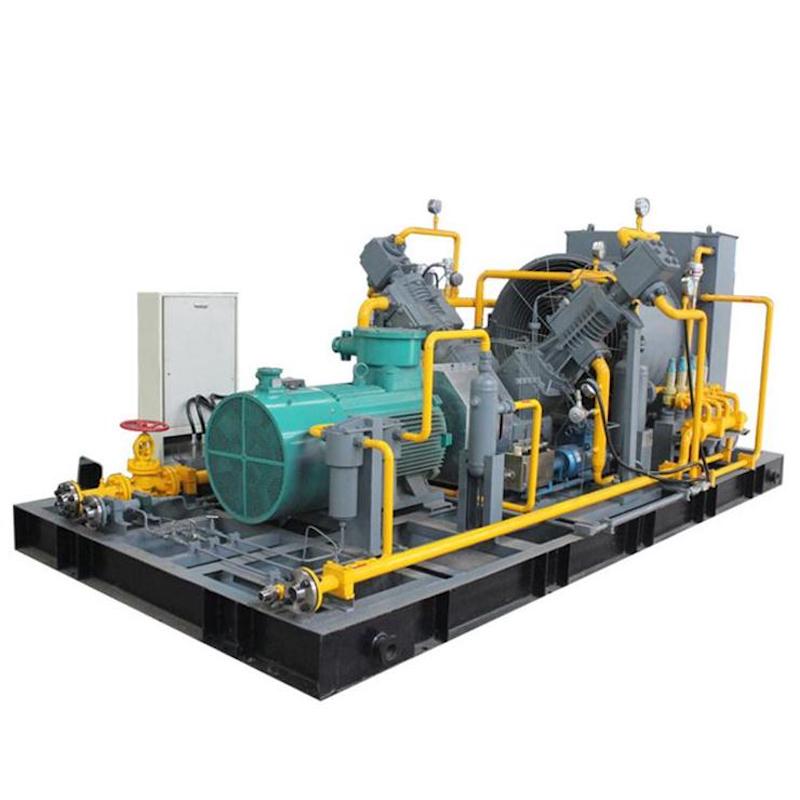
    Компрессоры классифицируются следующим образом в зависимости от различных конструктивных форм; по принципу действия они делятся на: Поршневой механизм возвратно-поступательного движенияпрессор,роторный компрессор (турбинный, водокольцевой, турбинный), осевой компрессор, струйный компрессор ивинтовой компрессорсреди которыхпоршневой компрессорявляется наиболее широко используемым. Как классифицируются поршневые компрессоры? Существует множество методов классификации и различных названий поршневых компрессоров. Обычно используются следующие методы классификации: 1. В зависимости от положения цилиндра (осевой линии цилиндра) компрессор можно разделить на следующие категории: (1) Горизонтальный компрессор, все цилиндры расположены горизонтально (осевая линия цилиндра горизонтальна). (2) Цилиндры вертикального компрессора расположены вертикально (вертикальный компрессор). (3) В угловом компрессоре цилиндр располагается под разными углами, например, L-образным, V-образным, W-образным и звездообразным. 2. В зависимости от количества секций (ступеней) цилиндров компрессора, его можно разделить на: (1) Одноступенчатый компрессор (одноступенчатый): газ сжимается один раз в цилиндре. (2) Двухступенчатый компрессор (две ступени): газ дважды сжимается в цилиндре. (3) Многоступенчатый компрессор (многоступенчатый): газ многократно сжимается в цилиндре. 3. В зависимости от способа расположения цилиндров, их можно разделить на следующие категории: (1) Тандемный компрессор: многоступенчатый компрессор с несколькими цилиндрами, расположенными поочередно на одном валу, также известный как однорядный компрессор. (2) Параллельный компрессор: многоступенчатый компрессор с несколькими цилиндрами, расположенными параллельно на нескольких валах, также известный как двухрядный компрессор или многорядный компрессор. (3) Компаундный компрессор: многоступенчатый компрессор, состоящий из последовательно и параллельно соединенных элементов. (4) Симметричный сбалансированный компрессор: цилиндры расположены горизонтально по обеим сторонам коленчатого вала, шейки которого расположены под углом 180 градусов друг к другу, образуя Н-образную форму, и их инерционная сила может быть в основном сбалансирована. (В этом направлении разрабатываются крупные компрессоры). 4. В зависимости от силы сжатия поршня, его можно разделить на следующие типы: (1) Компрессор одностороннего действия: газ сжимается только с одной стороны поршня, также известный как компрессор одностороннего действия. (2) Компрессор двойного действия: газ может сжиматься с обеих сторон поршня, также известный как компрессор комбинированного или многостороннего действия. (3) Многоцилиндровый односторонний компрессор: он использует одну сторону поршня для сжатия, в то время как компрессор с несколькими цилиндрами. (4) Многоцилиндровый компрессор двойного действия: для сжатия используются обе стороны поршня, тогда как компрессор с несколькими цилиндрами. 5. В зависимости от конечного давления на выходе компрессора его можн...
    прочитайте больше
  • Литье под давлением Know (горизонтальная машина для литья под давлением с холодной камерой)
    2021-10-27

    Литье под давлением Know (горизонтальная машина для литья под давлением с холодной камерой)

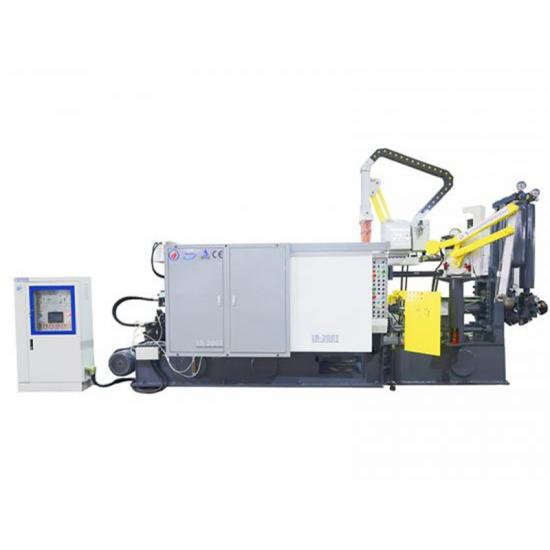
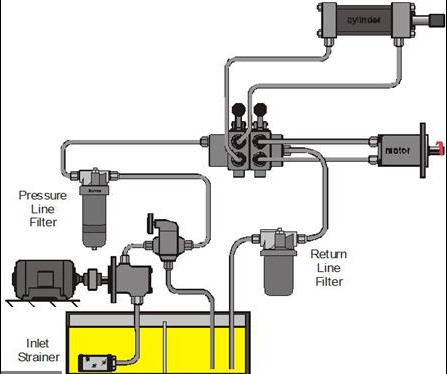
    1. Каковы основные части машина для литья под давлением? Ответ: машина для литья под давлением в основном состоит из механизма закрытия, механизма впрыска, механизма выброса, силовой (гидравлической) системы, системы управления. Он состоит из системы смазки, системы охлаждения и т. Д. 2.Какой тоннаж машина для литья под давлением названный в честь? A: тоннаж машины для литья под давлением назван по максимальной силе зажима (усилие зажима). Например, машина для литья под давлением 180 тонн, ее максимальное усилие зажима составляет 180 тонн. 3. Какова функция закрывающего механизма машина для литья под давлением? Ответ: закрывающий механизм предназначен для установки и фиксации матрицы и приведения в движение подвижной матрицы литья под давлением для открытия или закрытия матрицы. 4. Какое номинальное давление в гидравлической системе горизонтальный машина для литья под давлением? А: это 12 МПа (или 120 кг / см2). 5. Какова функция механизма впрыска? A: механизм впрыска является ключевой частью процесса литья под давлением, который заставляет металлическую жидкость заполнять полость формы с определенной скоростью и давлением из камеры впрыска. 6. Каковы этапы циклического действия инжекционного пуансона во время нормальной добычи? Ответ: шаги: низкая скорость (от начала инжекционной головки до пересечения разливочного отверстия инжекционной камеры) машина для литья под давлением с холодной камерой Быстрый (впрыскивающая головка позволяет жидкому металлу попадать в желоб и литник) II. Быстро (заставьте жидкий металл идти прямо во внутренние ворота с самого начала, чтобы заполнить полость формы) Повышение давления (когда жидкий металл заполняет полость формы, давление в цилиндре для литья под давлением быстро увеличивается до определенного значения, а присадочный металл уплотняется и поддерживается в течение определенного периода времени) горизонтальная машина для литья под давлением Отслеживание (одновременно с открытием формы, впрыскивающая головка продолжает двигаться вперед на некоторое расстояние с излишками материала втулки затвора) Возврат (головка выталкивателя возвращается в исходное состояние и завершает цикл) 7. Каковы основные технические параметры горизонтальной машины для литья под давлением с холодной камерой, производимой в Китае? Ответ: имеется (1) усилие зажима (кН), (2) усилие впрыска (кН), (3) усилие подъема (кН), (4) ход подъема (мм), (5) ход подвижной опалубки (мм), (6) толщина матрицы (мм), (7) диаметр камеры впрыска (мм), (8) удельное давление впрыска (МПа), (9) максимальная проектируемая площадь разливки (см2), (10) максимальный объем разливки металла (алюминий). сплава) (кг) (11) Рабочее давление системы (МПа), (12) расстояние в колонне (мм), (13) мощность главного двигателя (кВт). 8. Какие параметры процесса можно регулировать во время литье под давлением производство? Ответ: (1) толщина формы, (2) скорость закрытия формы, (3) скорость открытия формы, (4) время закрытия формы, (5) медленный впрыск, (6) быстрый впрыск, (3) м...
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт