сделать запрос
Language : русский

русский

  • Ли июня, ГАИ Янбо, CAO Кай .и другие эксперты посетили Longhua в бенгбу проверять прогресс проекта сотрудничества между Институтом и предприятиями.
    March 19,2021.

    Ли июня, ГАИ Янбо, CAO Кай .и другие эксперты посетили Longhua в бенгбу проверять прогресс проекта сотрудничества между Институтом и предприятиями.

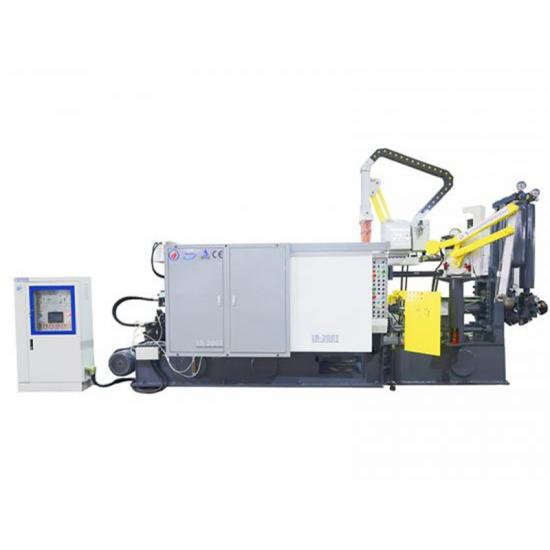
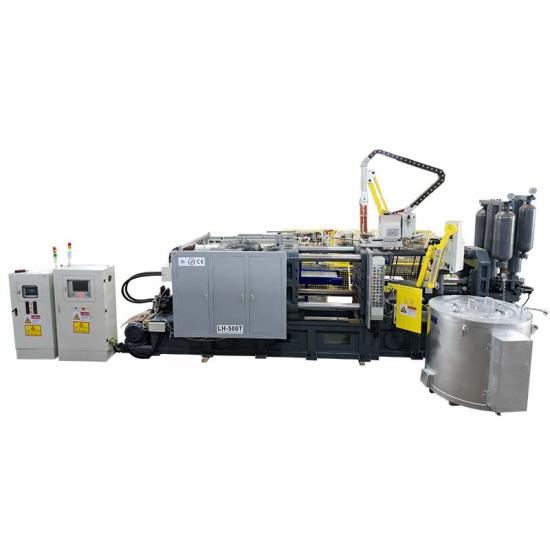
    17 марта Ли Цзюнь, муниципальный правительственный депутат Генеральный секретарь и директор бенгбу Центр, Каокай, один инженер интеллектуального механического отделения китайской академии наук Института института в Хэфэй, проведение исследований и коммуникаций на фабрике бенгбу longhua . Машина для кастинга Die Co., Ltd .. Общение, посвященное прогрессу «высокоскоростной и высокий -преждение кастинг машинасистема « (этот проект был подписан с китайской академией наук, Hefei Институт в третьем Китайской конференции разработки интеллектуальной индустрии сенсорной промышленности в 2019) На встрече, Чжоу Уэньпинг, глава предприятия, заявил, что после исследования и развития Cao's Инженерная команда, скорость литья литейных литьев была улучшена от 70,1% до 100%, а операция была также проще и больше гуманный. Longhua . Имеет девять уполномоченного изобретения патенты. В настоящее время его Машины для литьяБыл экспортируется в Россию, Индию, Пакистан, Вьетнам, Турцию, Азербайджан, Боливию, Марокко и другие страны, и он выиграл единодушную похвалу клиентов дома и за рубежом. Объем продаж продукции также достиг подробнее чем десять миллионы. Cao . сказал, что второй этап проекта начался до весеннего фестиваля, и прогресс проекта опережает график. Две стороны сейчас на переговорах о новом проекте «Для заменить традиционный развязку стержня манипуляторами роботом». Ли подчеркнул, что бенгбу центр бы Полностью поддерживать модернизацию и трансформацию традиционной промышленности, что Подробнее, поощряйте предприятия к сотрудничеству с Институтом научно-технического инновационного унтера, чтобы сосредоточиться на возможностях развития и создать долгосрочную видение. Во время отслеживания и контроля за прогрессом утвержденных проектов Центр должен Также активно связаться с новыми проектами, чтобы помочь предприятиям становиться сильнее и больше с наилучшим качеством Услуги. Обзор церемонии подписания между бенгбу Longhua . и Hefei Институт китайской академии наук Производственный и исследовательский базовый сайтпатенты на изобретения (два из которых были разработаны в сотрудничестве с Hefei Институт китайской академии Китая науки) »« Могущественный проход, как утюг, и теперь я пересек его из Начало ». "Пусть мир fa ll . влюблен в Китай "...
    прочитайте больше
  • Требования к давлению азота для машины
    March 16,2021.

    Требования к давлению азота для машины

    (1) в течение трех дней после фактической работы Машина для литья, обязательно обратите внимание на проверку Существует утечка азота, чтобы предотвратить повреждение оборудования в азотной бутылке во время Транспорт. (2) один Неделя после фактической операции, первая проверка будет проведена. С тех пор инспекция будет проводиться раз в неделю, а затем каждые два месяца. В случае недостаточного давления, азот должен быть добавлены в время. (3) способы осмотра давления азота как следует: Закройте работу двигателя, калибровку переключателя остановки, откройте клапан сброс давления, одновременно наблюдаете за гидравлическим давлением бустерной масла и 2 скорости гидравлического давления, когда давление масла падает до нуля, две группы азота азота давления азота, равное давлению азота азота азота и быстрого впрыска аккумулятора азота давления азота . Давление азота должно соответствовать стандартной стоимости в пользователе Руководство.
    прочитайте больше
  • Справочник по отладке процесса литья под давлением
    2021-03-02

    Справочник по отладке процесса литья под давлением

    Компания Bengbu Longhua Die Casting Machine Co., Ltd. выпустила профессиональные технические рекомендации по согласованию скорости и давления для обеспечения точности.литье под давлениемпроизводство, эффективное решение распространенных дефектов качества тонкостенных и толстостенных отливок и оптимизация общих характеристикмашина для литья под давлениемПроизводство. Компактность является основным критерием оценки качества литья, а разумная конфигурация скорости и давления — залог стабильного производства высококачественной продукции.оборудование для литья под давлением. Для тонкостенных и толстостенных деталей, отлитых под давлением, существуют различные технологические схемы. Для тонкостенных отливок с высокими требованиями к качеству поверхности крайне важна высокая скорость впрыска, и традиционные методы позволяют достичь желаемого результата.оборудование для литья под давлениемПараметры скорости в основном соответствуют производственным стандартам. В отличие от этого, для толстостенных отливок требуются как превосходное качество поверхности, так и внутренняя плотность, чего нельзя достичь одной лишь высокоскоростной подачей. После двухскоростной взрывной подачи азота в цилиндры традиционные машины часто страдают от недостаточного дополнительного давления, что приводит к рыхлой внутренней структуре отливки и дефектам продукции. В литье под давлением скорость и давление обратно пропорциональны друг другу, подобно работе коробки передач в автомобиле: низкая скорость обеспечивает высокое давление, а высокая скорость снижает тягу. Для решения проблемы недостаточного давления для толстостенных деталей техническая команда Longhua модернизировала функцию независимого наддува.машина для литья под давлениемОптимизированное оборудование обеспечивает баланс между скоростью впрыска и силой наддува, значительно улучшая внутреннюю плотность толстостенных отливок и эффективно компенсируя усадочные отверстия и песчаные дефекты литников, вызванные неконтролируемой температурой формы. Профессиональное оборудование, высокоточные пресс-формы и квалифицированные операторы — три ключевых элемента высокопроизводительного литья под давлением. Оптимизированная технология согласования скорости и давления идеально адаптируется к различным производственным требованиям для отливок с разной толщиной стенок, минимизирует дефекты продукции и помогает мировым производственным предприятиям достичь стабильного, эффективного и высококачественного интеллектуального производства.литье под давлениемпроизводство....
    прочитайте больше
  • Вопросы, требующие внимания при производстве пресс-форм
    2021-02-23

    Вопросы, требующие внимания при производстве пресс-форм

    Компания Bengbu LongHua Die Casting Machine Co., Ltd. выпустила стандартизированные инструкции по эксплуатации и техническому обслуживанию для своих изделий.литейные формы, предоставляя профессиональные рекомендации по безопасному и стабильному массовому производству смашины для литья под давлениемСтандартизация работы пресс-форм и ежедневное техническое обслуживание являются основополагающими мерами для предотвращения повреждений пресс-форм, сокращения времени простоя и повышения выхода годной продукции при литье под давлением в промышленном производстве. Перед началом официального производства пресс-форм операторы должны строго соблюдать правила, установленные на этапе подготовки к производству. 1. В условиях холодной формовки, при передаче смены или при нештатной ситуации с оборудованием рабочим необходимо сбросить переключатели и отключить функции вторичного впрыска и создания давления, чтобы предотвратить столкновение оборудования.литейная формаповреждать. 2. Все литейные отходы и остатки должны быть полностью высушены перед помещением в тигель, чтобы избежать разбрызгивания расплавленного алюминия и несчастных случаев. 3.Каждыймашина для литья под давлениемПеред началом серийного производства необходимо начать с поэтапной проверки, обеспечивающей нормальную температуру гидравлического масла, работу системы смазки и системы охлаждения. В ежедневном литье под давлениемВ производстве крайне важен стандартизированный контроль технологических процессов, включая профессиональную покраску пресс-форм, обработку деталей маслом и тщательную очистку поверхностей разъема от алюминиевого шлака и посторонних примесей. Операторы должны строго контролировать температуру материала и пресс-формы с помощью терморегуляторов и систем охлаждения, а также регулировать толщину стержня и параметры процесса в соответствии с требованиями к качеству продукции. Для обеспечения длительного срока службылитейные формыРабочие должны регулярно очищать поверхности полостей, выпускные отверстия и переливные баки с помощью пневматических пистолетов или медных стержней вместо жестких инструментов, чтобы избежать царапин в полостях. Регулярная очистка пресс-форм с использованием профессиональных смазочных материалов удаляет коррозионные соединения, предотвращает потускнение поверхности и обеспечивает стабильное качество литья. Кроме того, необходимо регулярно закреплять компоненты пресс-формы, проверять пределы ползунков и регистрировать качество продукции, реализуя научный подход к полному жизненному циклу.литейная форматехническое обслуживание и повышение эффективности производства....
    прочитайте больше
  • План производства холодных форм
    2020-02-16

    План производства холодных форм

    1. Стандарты базовой эксплуатации при запуске холодной пресс-формы В состоянии холодной пресс-формы следует наносить больше масла и меньше распылять. Когда температура пресс-формы достигнет технических требований, переходите к обычному распылению покрытия. Затем постепенно открывайте две плиты и подачу давления, следуя нормальному производственному процессу. 2.Процесс отладки низкого давления перед началом производства При производстве под низким давлением без предварительного нагрева пресс-формы параметры на машине должны быть снижены или установлены на ноль (помните: не включайте быстрый впрыск, чтобы предотвратить смещение и прилипание пресс-формы). При каждом производстве пресс-форму необходимо смазывать маслом или разделительной пастой, чтобы предотвратить прилипание материала к холодной пресс-форме (температура алюминия должна быть выше 680℃, чтобы температура пресс-формы поднималась быстрее). При производстве под низким давлением (около 30 отливок) своевременно закрывайте вытяжной клапан на вытяжном устройстве и впрыске в каждой пресс-форме, одновременно наблюдая за нормальной работой активных частей, а затем настраивайте производственные параметры машины до тех пор, пока не будут получены качественные изделия и извлечена готовая продукция. В процессе литья под давлением было обнаружено, что литник и отливаемые детали имеют явление прилипания алюминия, вызванное ударом. Если происходит утечка материала, его следует своевременно очищать, иначе чем сильнее давление, тем тем труднее будет очистить. 3. Стандарты проверки при производстве на холодной пресс-форме и перехода к серийному производству После завершения пробного производства под низким давлением и отладки параметров проведите комплексную проверку внешнего вида отливки, внутренней пористости и чистоты поверхности. Операторы должны постоянно контролировать изменения температуры пресс-формы и поддерживать равномерное и умеренное нанесение разделительного состава, чтобы избежать дефектов из-за недостаточной смазки или остаточных масляных газов. Когда температура пресс-формы стабилизируется в пределах стандартного производственного диапазона, при отсутствии прилипания алюминия, облоя, задиров и других аномальных дефектов в течение 50 последовательных качественных отливок, а также при плавной работе всех механических движущихся частей без дрожания или заедания, производственная линия может быть официально переведена в нормальный режим высокоэффективного массового производства....
    прочитайте больше
  • Правильный план производства предварительного нагрева формы
    2021-02-09

    Правильный план производства предварительного нагрева формы

    Правильный план производства предварительного нагрева формы 1.If . Пресс-форм для литья Die необходимо предварительно нагревать перед производством, охлаждающая вода плесени Должен ли быть временно закрытым, а затем объем воды должен постепенно регулироваться в соответствии с формой температура. Когда . Разогреть пресс-формы, будьте осторожны, чтобы не сделать плесень Местный перегрев (темный красный феномен), в случае, если плесень отжиг. 2. Когда . Перед нагревом формы запрещено использовать Двухкомпорный инъекция или под давлением инъекция. Это должны быть нагреты эффективно, не повреждая пресс-форм в соответствии с требованиями дизайна FORMS.FOOFOR те С термостатическими трубками используйте контроллер температуры пресс-формы для консервации тепла и Отопление. Если Там нет термостатической трубки, газ может быть использован для повышения температуры температура. Когда . Отопление, это Должен Будьте мягко, равномерно и медленно, чтобы температурное повышение ядра и сиденья сердечника можно синхронизировать с помощью расширение. Когда температура пресс-формы предварительно нагревает примерно до 220 °, выполняет каждую движущуюся часть для предотвращения влияния нормальной работы феноменом туго кусания из-за термического расширение. Производство около 10 пресс-форм при низком давлении, параметры производства высокого давления были скорректированы и квалифицированные продукты были извлечены. Ранняя стадия производства литейных литейных литей, было обнаружено, что часть PRUE и литейная часть готового продукта имели феномен алюминиевого прилипания, вызванного Impact.if Там работает материал, должен Быть убранным вовремя, в противном случае, тем более плотное давление, тем трубнее очистить вверх....
    прочитайте больше
  • Руководство по использованию и техническому обслуживанию
    2021-02-02

    Руководство по использованию и техническому обслуживанию

    Руководство по использованию и техническому обслуживанию После принятия плесень, чтобы сделать пресс-форм для поддержания наилучшего состояния производительности и продлевать срок службы, чтобы обеспечить нормальное качество производства и качества продукции, чтобы уменьшить стоимость производства, насколько это возможно Форма используется, пожалуйста, следуйте следующим пунктам для необходимого обслуживания и обслуживания. Спецификация производства плесени Требования к проверке и установке до производства пресс-формыПеред началом работы вы должны носить защитное оборудование, такие как каска, рабочая одежда и охрана труда Обувь. носить с короткими рукавами Рубашки, шорты и тапочки строго запрещено. Перед установкой пресс-формы, прежде всего, чтобы подтвердить спецификации машины для литья, а также требования к дизайну пресс-формы к Match. Детский заклинатель должен иметь тщательное знание структуры пресс-формы, в том числе: Проверьте Форма имеет вытягивание ядра (Dynamic вытягивание ядра формы, вытягивание ядра статического пресс-формы, наклонный стержень вытягивающей сердцевины и гидравлическое ядро ​​ вытягивание). Необходимо установить Предварительный сброс тянуть стержень или сильный весна эжектора стержень. Проверьте Комбинированный размер гильзы Прауэта, фланцевой и плавильной чашки - это согласованность. Подтвердите, если это центр PRUE. Проверьте верхнюю позицию бара без помех и выброса Баланс. замените удар расплавленной чашки в соответствии с условием пресс-формы и отрегулируйте механизм подъема впрыска когда необходимо. Опять же, проверьте внешний крепежный болт формы, и подтвердите, что нет ослабления феномена, плесень может быть установлена ​​на машине для обеспечения надежной установки формы. Проверьте машину для литейных литейных литей и шаблон пресс-формы и монтаж статического шаблона Поверхность: Нет инородного тела, нет высокого точка. Пресс-форма в литейной машине, вправо после Затяжка Плиты и установка твердо, а затем в режим ожидания формы, проверьте Пресс-формы, открывающиеся и гладко закрывающиеся и наблюдайте, как его каждая часть движения является гибкой, Существуют ненормальное явление, инсульт выброса, открытое расписание на месте, он соответствует профилю при закрытии, тесно связанные штучные винты плотно, водный путь, масло было ясно. Проверьте работу раздвижных частей на Фресе. такие как направляющий пост, направляющая рукава, наперсток, выброс натяжения и другие движущиеся части (бит) должен . наблюдаться в любое время, регулярный осмотр, своевременный скраб и добавить смазочную смазку, чтобы обеспечить нормальную и гибкую работу эти Раздвижные части, чтобы предотвратить туго кусать мертвые. Отрегулируйте замыкание, выброс выброса и расстояние и установите различные вспомогательные детали (такие в качестве водной трубы, масляной трубы, воздушной экстракции устройство). Во время . процесс отладки, проверьте Существует какой-либо повреждения, утечка или блокировка в соединении водопровода и масла труба. Когда . Болты...
    прочитайте больше
  • Примесные опасности литья от литья запчасти литейный лить от кастинг машина
    2021-01-26

    Примесные опасности литья от литья запчасти литейный лить от кастинг машина

    1. .Это сделает структуру сплавов в литья литья прерывистый ; . 2. .уменьшить воздушную герметичность заготовка; 3. .литьевые отливки легко коррозированы; 4. .Уменьшить прочность и пластичность отливки Die ; . 5. .отливки Die склонны к трещины; 6. .Сложность более поздней обработки увеличивается; 7. .Скорость лома отливок Die имеет увеличенные; 8. .вредные примеси не может пройти через окружающую среду защита.
    прочитайте больше
горячие продукты
оставить сообщение оставить сообщение
Если вы заинтересованы в наших продуктах и ​​хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, и мы ответим вам, как только сможем.

Главная

товары

Новости

контакт